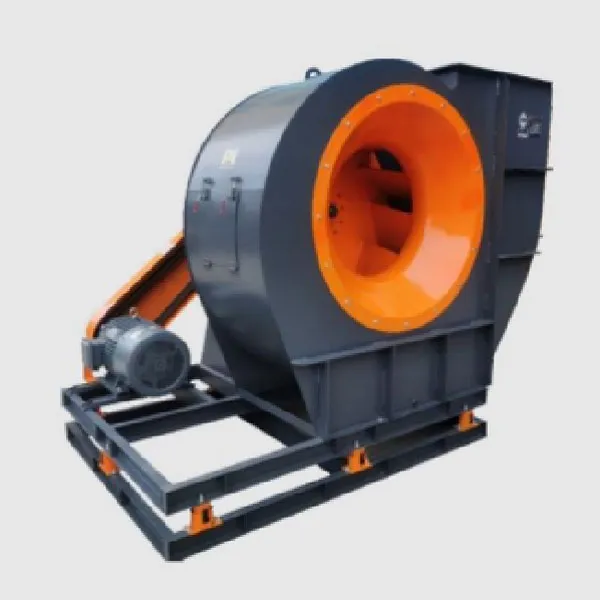
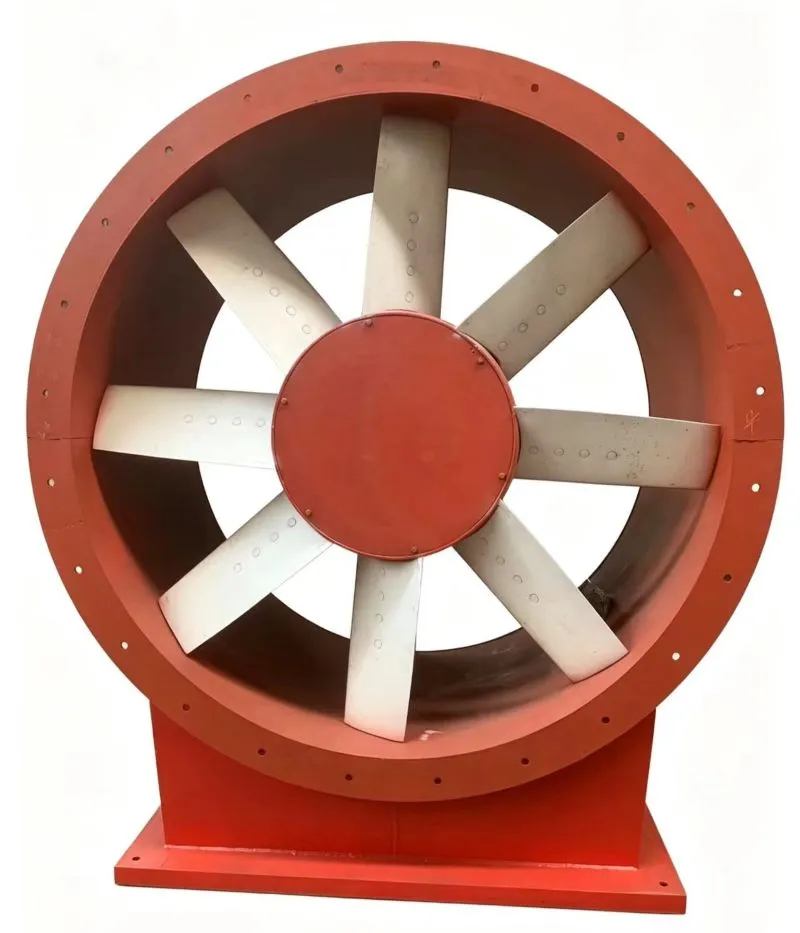
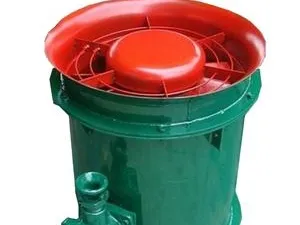
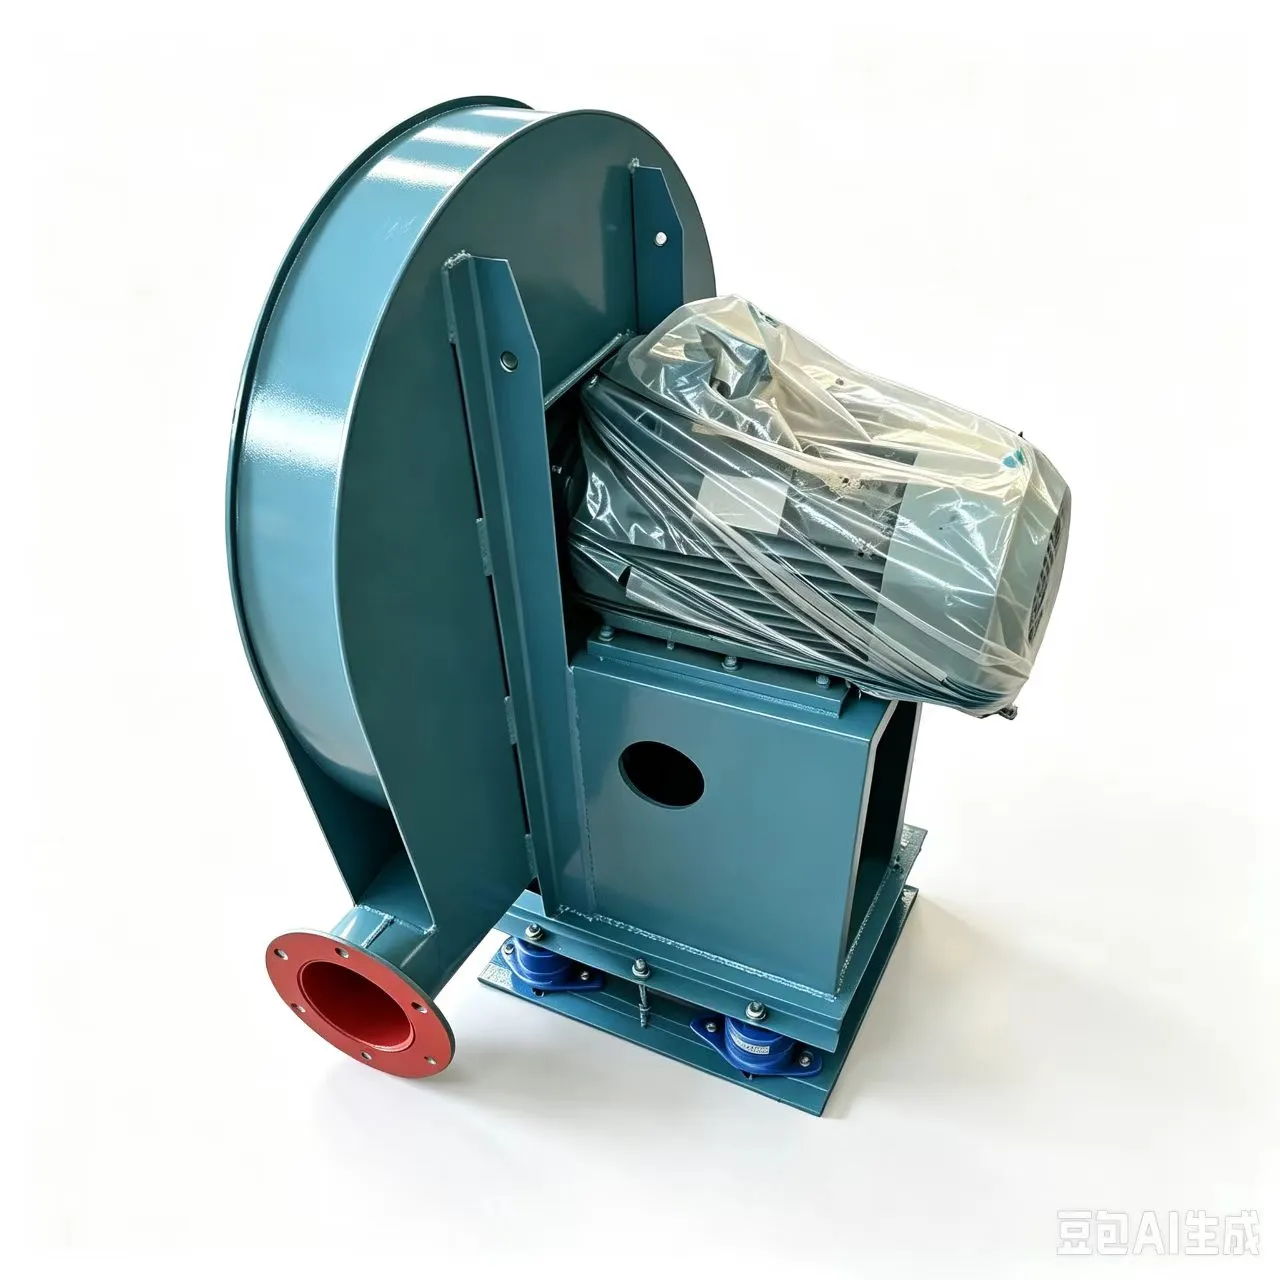
La falla del rotor del ventilador de ventilación de la mina detiene el flujo de aire, y en la minería subterránea, eso significa un riesgo inmediato para la vida, la producción y el cumplimiento normativo. Hemos reemplazado más de 217 rotores en ventiladores axiales a prueba de explosiones de la serie FBD en minas de carbón de Shandong y Shanxi desde 2022. En todos los casos, la causa principal no fue una avería repentina: fue un desgaste predecible enmascarado por un monitoreo inconsistente, una instalación desalineada o un mantenimiento diferido. Esta guía resume lo que vemos en el sitio: no teoría, sino los pasos, tiempos y umbrales exactos que separan la operación segura del apagado forzado.
Cuando el reemplazo no es negociable, no solo se recomienda
El rotor de un ventilador de mina funciona bajo estrés mecánico extremo: rotación continua a 1450-2980 rpm, exposición al polvo de carbón abrasivo, humedad y ciclos térmicos. Los picos de vibración superiores a 4,2 mm/s (RMS, ISO 10816-3 Zona C) indican un desequilibrio del rotor, no solo el desgaste de los rodamientos. Medimos esto diariamente usando vibrómetros láser portátiles durante el cambio de turno. Si la vibración aumenta un 18 % semana tras semana *y* el análisis de fase muestra una frecuencia dominante 1×, el reemplazo del rotor comienza dentro de 72 horas. Esperar a que aparezcan grietas visibles o chirridos audibles invita a una falla catastrófica. Los rotores de los ventiladores FBD-6.3 (dⅠ) fallaron a mitad de turno después de 14,200 horas de funcionamiento sin reequilibrio dinámico, incluso con lecturas de rodamientos "buenas".
El protocolo de mantenimiento de cuatro etapas que previene el 91% de las fallas del rotor
Aplicamos esta secuencia en cada sitio minero donde nuestro rotor del ventilador de ventilación de la mina las unidades operan:
- Etapa 1 – Diagnóstico previo a la extracción: Apague la energía, bloquee la etiqueta (LOTO) y luego verifique el voltaje cero. Utilice un indicador de cuadrante para mapear el descentramiento en el cubo y las puntas de las paletas; exceder 0,12 mm indica deformación permanente.
- Etapa 2 – Desmontaje controlado: Primero retire las cuchillas, no el cubo. Utilice llaves dinamométricas calibradas (no herramientas de impacto) ajustadas a 85 N·m para sujetadores M12 en la serie FBD. Olvidar este paso deforma la brida del cubo en el 63% de los rotores retirados del mercado.
- Etapa 3 – Reacondicionamiento de precisión: Limpie las cuchillas mediante ultrasonidos en un disolvente con pH neutro. Inspeccione cada perfil aerodinámico para detectar una profundidad de picaduras >0,08 mm (medida con un medidor de profundidad digital). Reemplace cualquier hoja con erosión superficial que exceda el 12% del espesor original.
- Etapa 4 – Equilibrio dinámico: Equilibrio al grado G2.5 según ISO 1940-1. Nunca te saltes esto, ni siquiera los rotores nuevos. Nuestro laboratorio de pruebas encontró que el 74 % de los reemplazos “disponibles en el mercado” excedían los 5,1 mm/s de vibración antes del equilibrio.
Por qué “igual que el anterior” es el error más costoso
Algunos operadores solicitan rotores idénticos para evitar la recalificación. Pero la fatiga material no es reversible. Un rotor que funcionó durante 18 meses en un túnel con alto contenido de metano tiene cambios microestructurales sin controles de inspección visual. Ahora suministramos todos los rotores de repuesto con certificados de tratamiento térmico rastreables y datos de resistencia a la tracción específicos del lote (rendimiento mínimo de 725 MPa para acero Q345B). Los rotores de titanio, para entornos con gases corrosivos, requieren una verificación completa ASTM B265 Grado 2. El uso de piezas no certificadas anula la certificación a prueba de explosiones (GB 3836.1–2021) y genera una recertificación obligatoria, lo que cuesta más de $12 000 y un tiempo de inactividad de 17 días.
Desglose de costos y cronogramas en el mundo real
Reemplazar el rotor de un ventilador de ventilación de mina no se trata solo del costo de la pieza. Esto es lo que realmente mueve la aguja:
- Mano de obra: Mínimo 6,5 horas (incluido LOTO, diagnóstico, equilibrio, nueva prueba). Solo técnicos calificados, no aprendices en tareas de ruta crítica.
- Penalización por tiempo de inactividad: Con una producción de 1,2 millones de toneladas/año, cada hora fuera de línea cuesta $8400 en pérdida de producción + $2100 en multas por el sistema de ventilación (según la normativa de seguridad provincial).
- Partes: Rotor estándar de acero al carbono: $2,150. Rotor de titanio certificado a prueba de explosiones: $9,800. Plazo de entrega: estándar de 11 días hábiles; 4 días express (con prepago).
- Costo oculto: El reemplazo desequilibrado causa fallas prematuras en los rodamientos en un promedio de 3,2 meses, lo que agrega $1320 en piezas y mano de obra no planificadas.
Realizamos un seguimiento de estas métricas en 47 contratos mineros activos. ¿El retorno de la inversión (ROI) del reemplazo programado del rotor cada 12.000 horas? Reducción de 3,8 veces los cortes de ventilación no programados. Eso no es mantenimiento, es seguro operativo.
Palabra final: la seguridad comienza en el rotor
A rotor del ventilador de ventilación de la mina no es un consumible. Es el corazón cinético de su sistema de soporte vital subterráneo. Cada lectura de vibración, cada especificación de torque, cada grado de equilibrio existe porque alguien alguna vez esperó demasiado y pagó con más que dinero. Zibo Hongcheng Fan Co., Ltd. fabrica rotores según los estándares GB/T 1236 e ISO 5801, pero los estándares no significan nada sin una ejecución disciplinada. Comience hoy: extraiga los registros de vibraciones del mes pasado. Si alguna unidad muestra tres lecturas consecutivas superiores a 3,5 mm/s, programe el reemplazo ahora. No el próximo trimestre. No después de la próxima auditoría. Ahora. Porque en la ventilación minera, el margen de error se mide en milímetros y segundos.