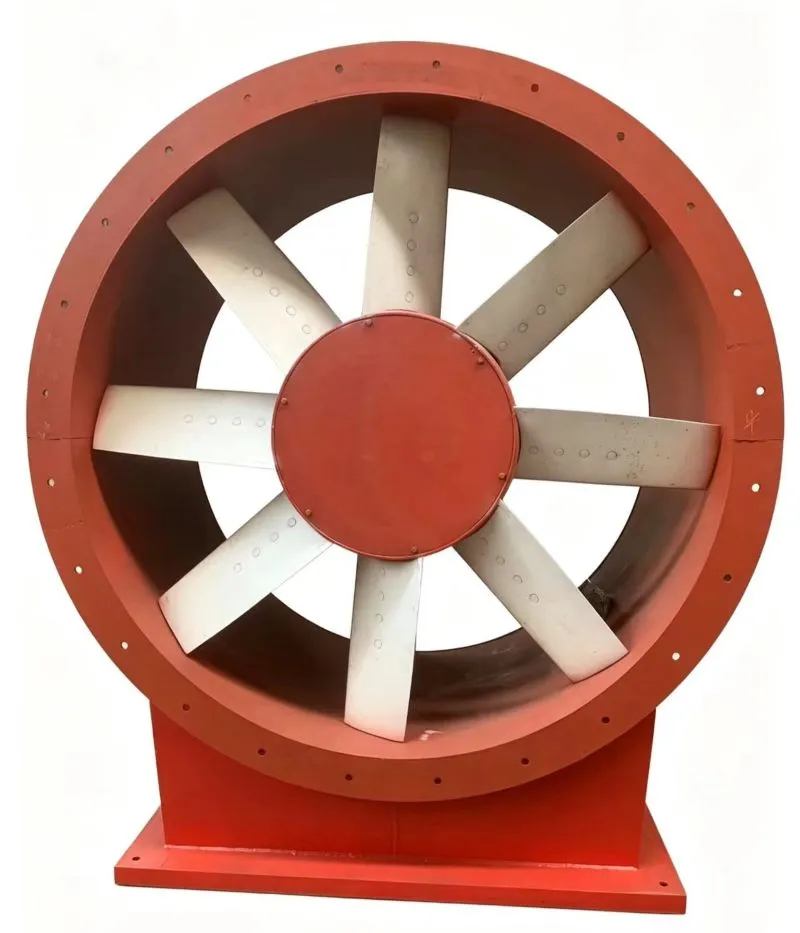
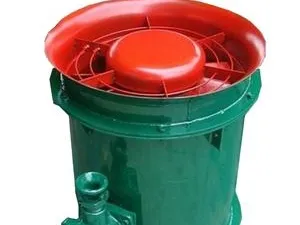
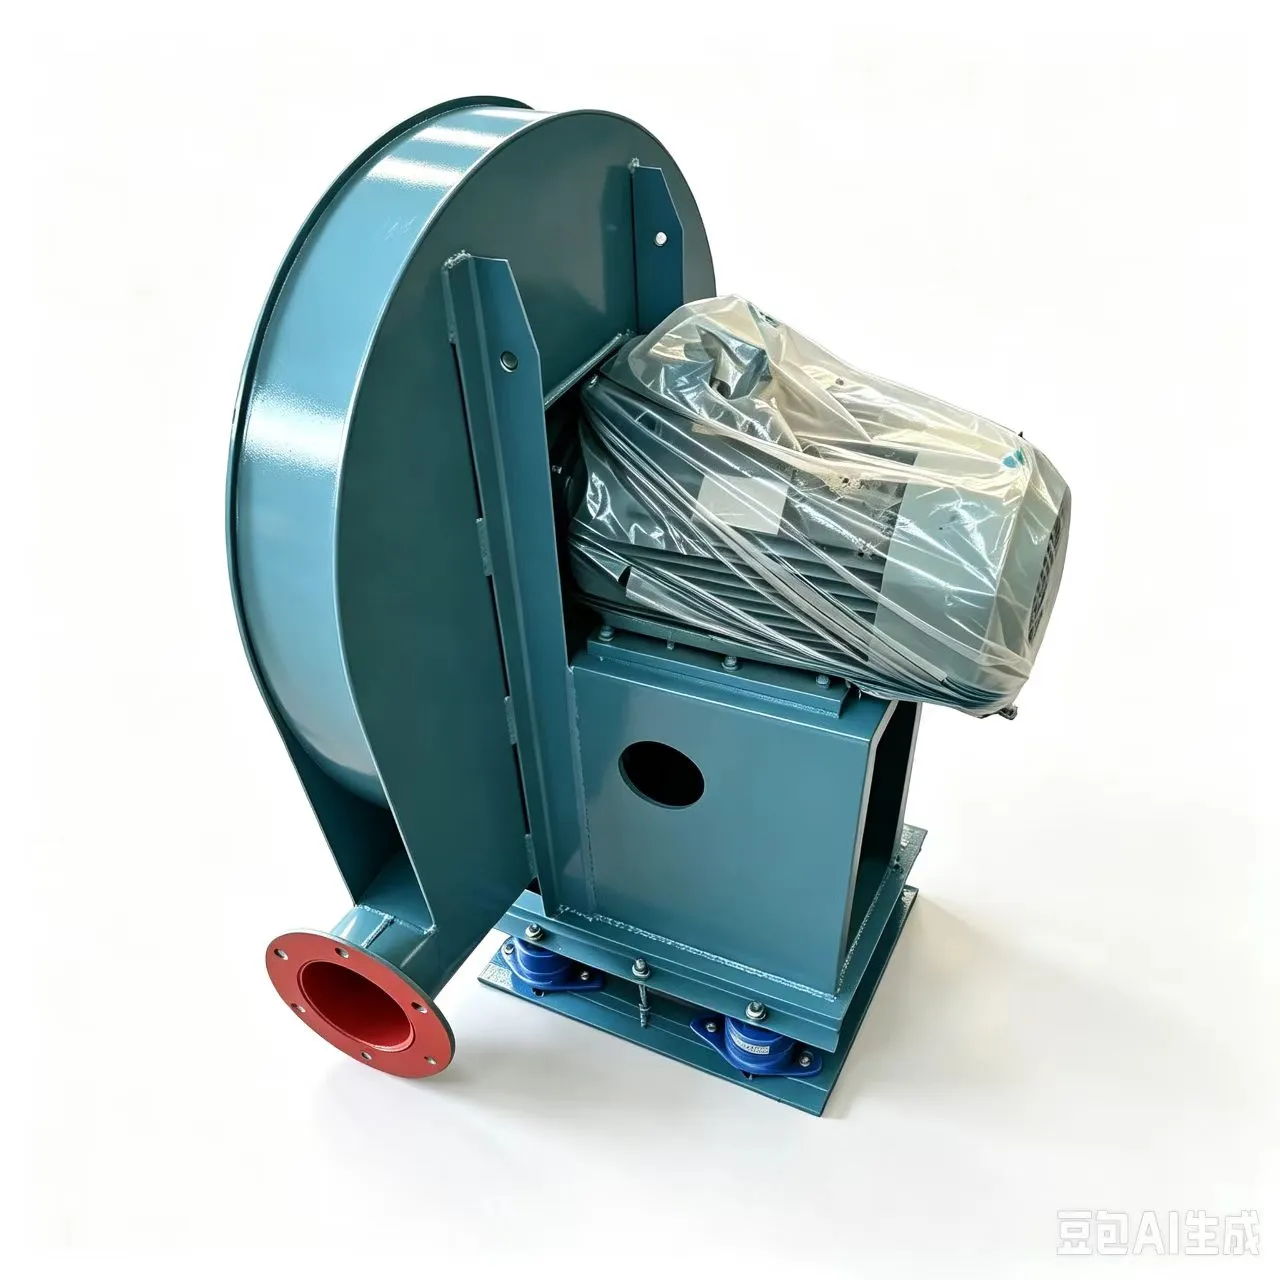
Feil på ventilasjonsvifterotoren stopper luftstrømmen – og i underjordisk gruvedrift betyr det umiddelbar risiko for liv, produksjon og overholdelse av forskrifter. Vi har skiftet ut over 217 rotorer på tvers av eksplosjonssikre aksialvifter i FBD-serien i Shandong og Shanxi kullgruver siden 2022. I alle tilfeller var ikke årsaken plutselig sammenbrudd – det var forutsigbar slitasje maskert av inkonsekvent overvåking, feiljustert installasjon eller utsatt vedlikehold. Denne guiden destillerer det vi ser på stedet: ikke teori, men de nøyaktige trinnene, timingen og tersklene som skiller sikker drift fra tvungen nedleggelse.
Når utskifting ikke er omsettelig – anbefales ikke bare
En gruveventilasjonsvifterotor opererer under ekstreme mekaniske påkjenninger: kontinuerlig rotasjon ved 1450–2980 rpm, eksponering for slipende kullstøv, fuktighet og termisk syklus. Vibrasjonstopper over 4,2 mm/s (RMS, ISO 10816-3 sone C) signaliserer rotorubalanse – ikke bare lagerslitasje. Vi måler dette daglig ved hjelp av håndholdte laservibrometre under skiftoverlevering. Hvis vibrasjonen stiger med 18 % uke-til-uke *og* faseanalyse viser dominerende 1× frekvens, starter utskifting av rotor innen 72 timer. Å vente på synlige sprekker eller hørbar sliping inviterer til katastrofal feil. Rotorer i FBD-6.3 (dⅠ)-vifter har sviktet midtskift etter 14 200 driftstimer uten dynamisk rebalansering – selv med "gode" lageravlesninger.
Fire-trinns vedlikeholdsprotokoll som forhindrer 91 % av rotorfeil
Vi håndhever denne sekvensen på hvert gruvested der vårt gruveventilasjonsvifterotor enheter fungerer:
- Trinn 1 – Diagnostikk før fjerning: Slå av strømmen, lås taggen ute (LOTO), og bekreft så null spenning. Bruk en måleindikator for å kartlegge utløp ved nav- og bladspisser – over 0,12 mm indikerer permanent deformasjon.
- Trinn 2 – Kontrollert demontering: Fjern bladene først – ikke navet. Bruk kalibrerte momentnøkler (ikke slagverktøy) satt til 85 N·m for M12-fester på FBD-serien. Å glemme dette trinnet forvrider navflensen på 63 % av tilbakekalte rotorene.
- Trinn 3 – Presisjonsrekondisjonering: Rengjør bladene ultralyd i pH-nøytralt løsemiddel. Inspiser hver aerofolie for gropdybde >0,08 mm (målt med digital dybdemåler). Skift ut ethvert blad med overflateerosjon som overstiger 12 % av opprinnelig tykkelse.
- Trinn 4 – Dynamisk balansering: Balanse til G2,5-klasse i henhold til ISO 1940-1. Aldri hopp over dette – selv ikke nye rotorer. Vårt testlaboratorium fant at 74 % av "hyllevare"-utskiftningene oversteg 5,1 mm/s vibrasjon før balansering.
Hvorfor "Akkurat som den gamle" er den mest kostbare feilen
Noen operatører bestiller identiske rotorer for å unngå rekvalifisering. Men materialtretthet er ikke reversibel. En rotor som kjørte 18 måneder i en høymetan-tunnel har mikrostrukturelle endringer, ingen visuell inspeksjon fanger. Vi leverer nå alle erstatningsrotorer med sporbare varmebehandlingssertifikater og batchspesifikke strekkfasthetsdata (min. 725 MPa yield for Q345B stål). Titanrotorer – for korrosive gassmiljøer – krever full ASTM B265 Grade 2-verifisering. Bruk av ikke-sertifiserte deler ugyldiggjør eksplosjonssikker sertifisering (GB 3836.1–2021) og utløser obligatorisk resertifisering – som koster $12 000+ og 17 dagers nedetid.
Oversikt over virkelige kostnader og tidslinje
Å bytte en gruveventilasjonsvifterotor handler ikke om delkostnad alene. Her er det som faktisk beveger nålen:
- Arbeid: 6,5 timer minimum (inkludert LOTO, diagnostikk, balansering, retest). Kun dyktige teknikere – ingen lærlinger på kritiske oppgaver.
- Nedetidsstraff: Med en produksjon på 1,2 millioner tonn/år koster hver time offline $8.400 i tapt produksjon + $2.100 i straff for ventilasjonssystem (i henhold til provinsiell sikkerhetsforskrift).
- Deler: Standard karbonstålrotor: $2.150. Eksplosjonssikker sertifisert titanrotor: $9 800. Ledetid: 11 virkedager standard; 4 dager ekspress (med forhåndsbetaling).
- Skjult kostnad: Ubalansert utskifting forårsaker for tidlig lagersvikt på 3,2 måneder i gjennomsnitt – og legger til $1 320 i ikke-planlagte deler og arbeid.
Vi sporer disse beregningene på tvers av 47 aktive gruvekontrakter. Avkastningen av planlagt rotorskifte hver 12.000. time? 3,8x reduksjon i uplanlagte ventilasjonsbrudd. Det er ikke vedlikehold – det er driftsforsikring.
Siste ord: Sikkerhet starter ved rotoren
A gruveventilasjonsvifterotor er ikke et forbruksmateriell. Det er det kinetiske hjertet av ditt livsstøttende system under jorden. Hver vibrasjonsavlesning, hver dreiemomentspesifikasjon, hver balanseringsgrad eksisterer fordi noen en gang ventet for lenge – og betalte med mer enn penger. Zibo Hongcheng Fan Co., Ltd. bygger rotorer etter GB/T 1236 og ISO 5801-standarder – men standarder betyr ingenting uten disiplinert utførelse. Start i dag: trekk forrige måneds vibrasjonslogger. Hvis en enhet viser tre påfølgende avlesninger over 3,5 mm/s, planlegg utskifting nå. Ikke neste kvartal. Ikke etter neste revisjon. Nå. For i gruveventilasjon måles feilmarginen i millimeter—og sekunder.