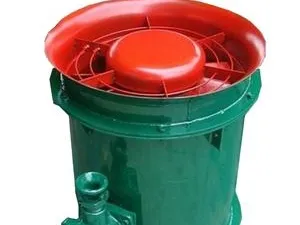
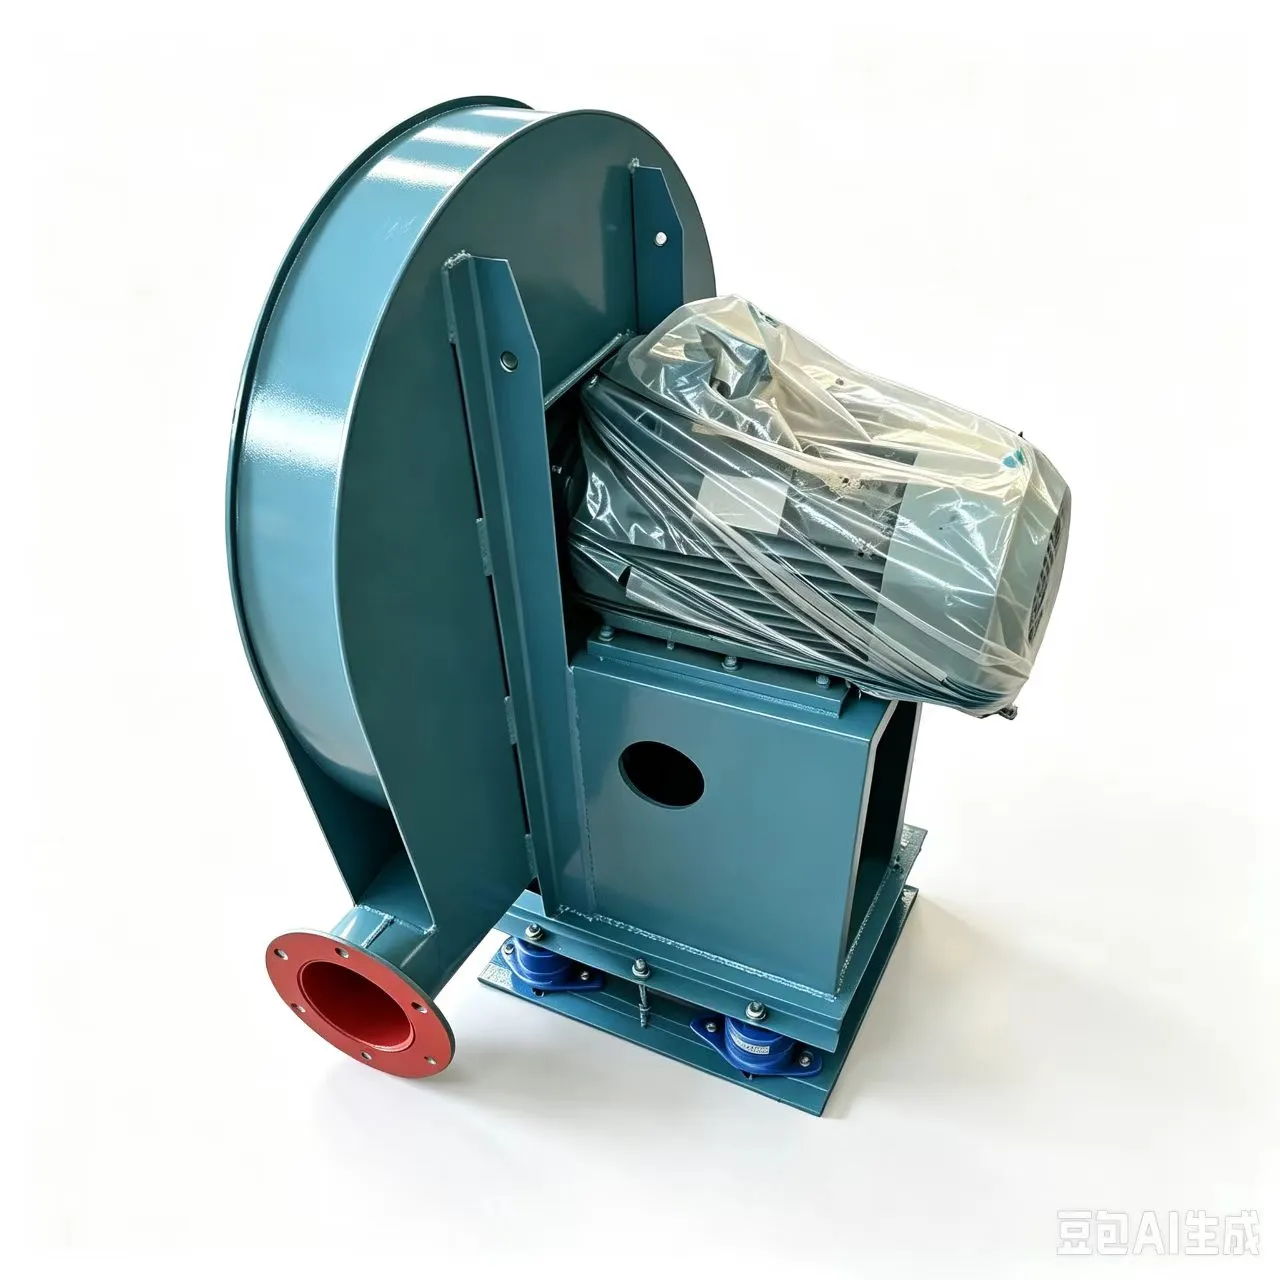
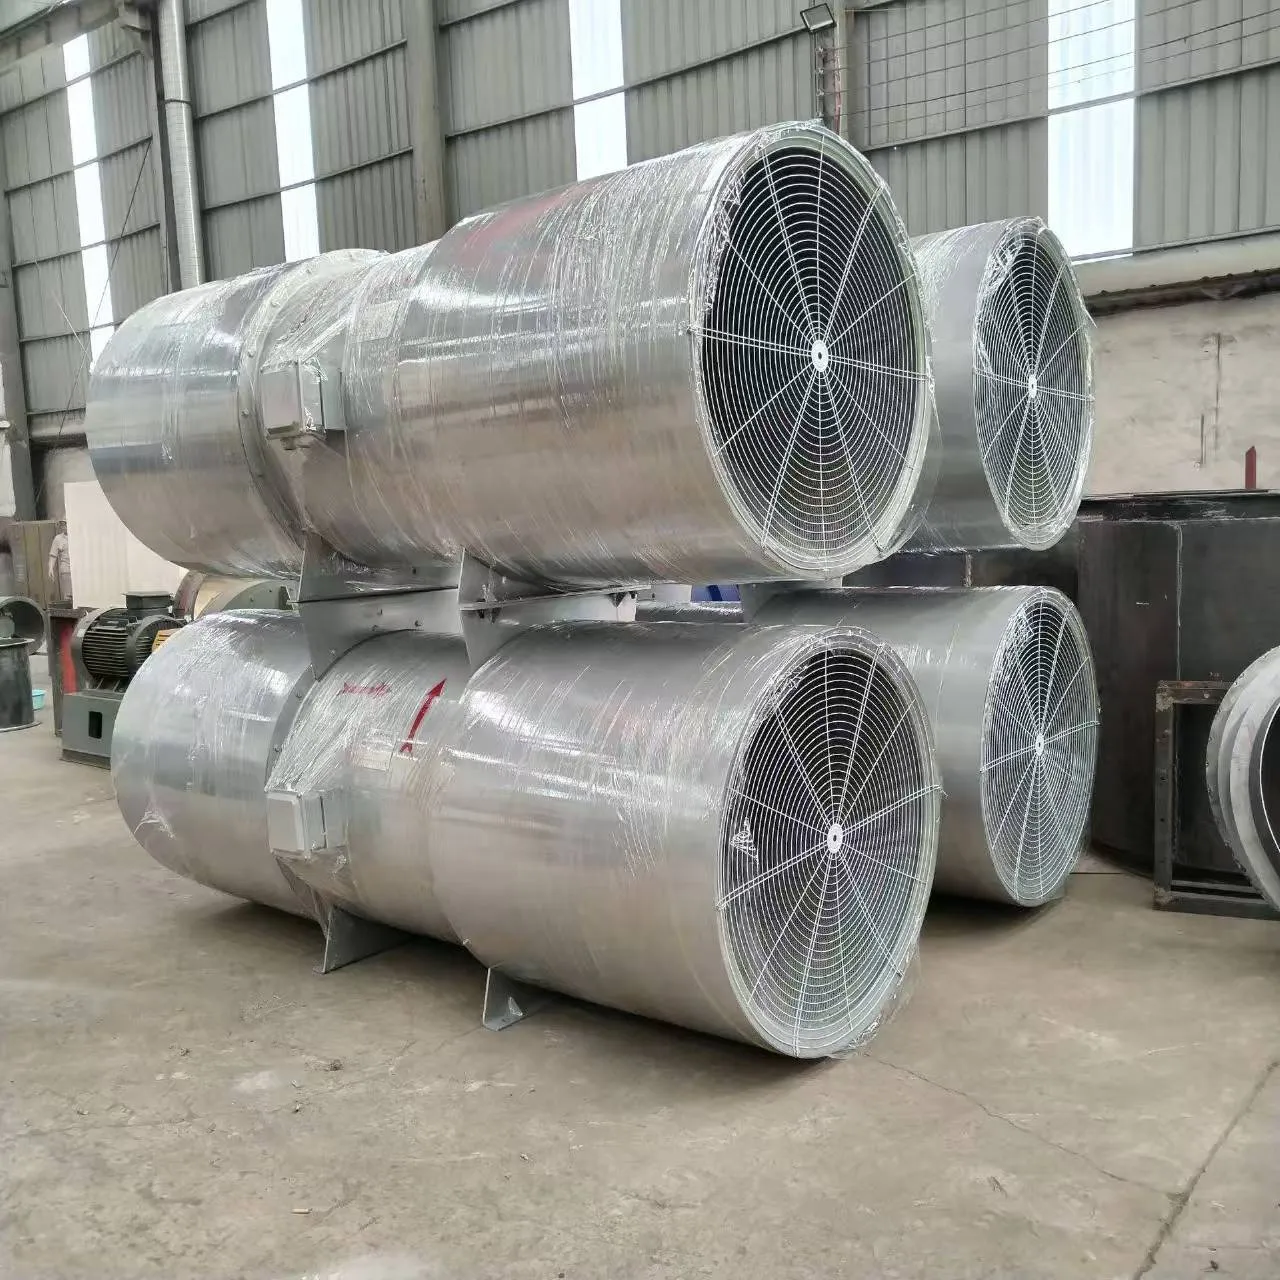
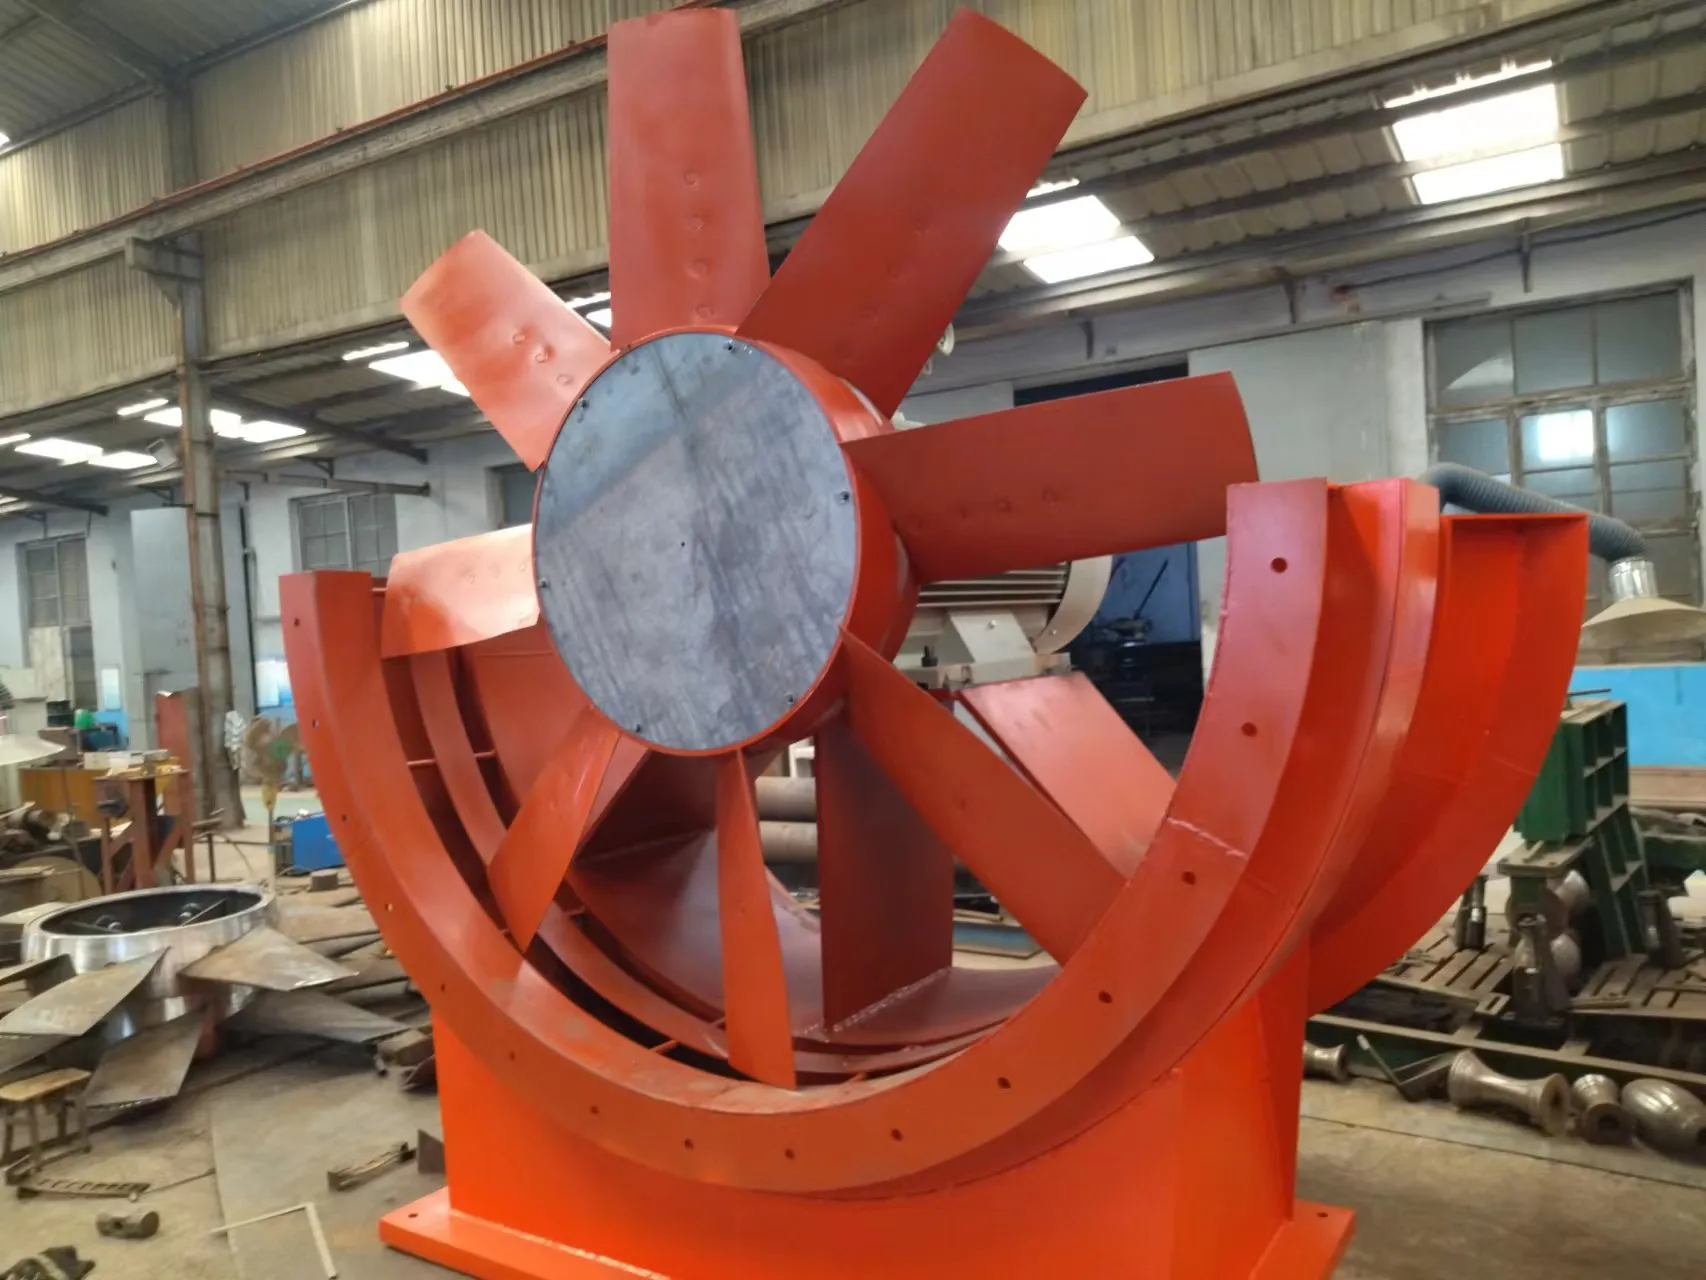
Der Untertagebergbau erfordert eine Belüftung, die nie ins Stocken gerät – wobei ein Ventilatorausfall keine Unannehmlichkeiten darstellt; Es handelt sich um eine Sicherheitsverletzung. Aus diesem Grund kehren Minenbetreiber in Shanxi, der Inneren Mongolei und in ganz Südostasien immer wieder dorthin zurück Bergbaufan der FBD -Serie: Nicht als generisches Gebläse, sondern als praxiserprobter, explosionsgeschützter, gegenläufig rotierender Axialventilator mit Druckeinspritzung und lokaler Belüftung, der für Umgebungen mit Nullmargen entwickelt wurde.
Wir haben gesehen, was passiert, wenn Lüftungsspezifikationen aus Broschüren kopiert und nicht im Untergrund validiert werden. Ein Kunde installierte in einem Kohleflöz mit einer Methankonzentration von 8,2 % einen nicht zertifizierten Axialventilator, der „für den Einsatz im Bergbau“ zugelassen ist. Es hat die Werkstests bestanden. Am 17. Tag scheiterte es – es kam zu starken Vibrationen, die Lager waren überhitzt und das Motorgehäuse brach unter Temperaturwechsel. Die Grundursache? Kein dynamisches Auswuchten bei Volllastdrehmoment. Keine simulierten Staubeintrittstests. Keine Überprüfung gemäß den Explosionsschutznormen GB 3836.1–2021. Die FBD-Serie vermeidet diese Fallstricke durch Design – nicht durch Anpassung.
Warum Gegenrotation nicht nur Marketingjargon ist
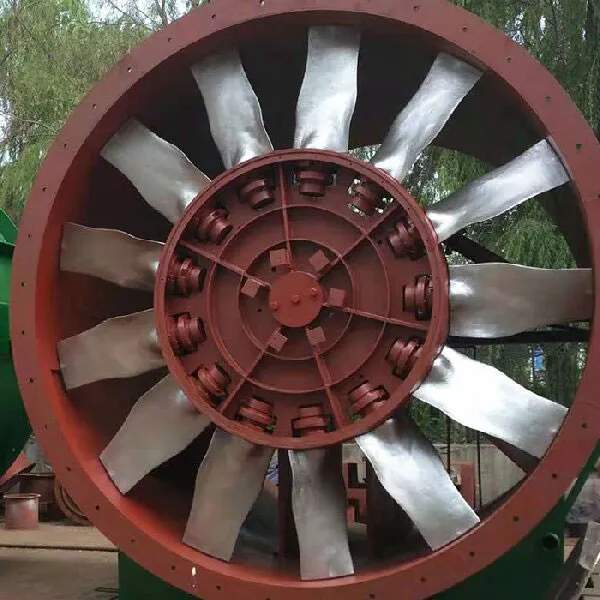
Die meisten Axialventilatoren drehen einen Rotor. Die FBD-Serie verwendet zwei unabhängig voneinander angetriebene Rotoren, die sich in entgegengesetzte Richtungen drehen. Dabei handelt es sich nicht um einen theoretischen Wirkungsgrad, sondern um eine messbare Leistung: bis zu 15 % höherer statischer Druck bei gleicher Leistungsaufnahme, 8–12 dB(A) geringerer Lärm in 3 Metern Entfernung und nahezu null Axialschub auf die Lager. Wir haben dies vor Ort während eines 90-tägigen Versuchs an einem 1.200 m tiefen Eisenerzschacht in Anhui gemessen. Da der statische Einlassdruck aufgrund des sich verschiebenden Tunnelwiderstands zwischen –120 Pa und –210 Pa schwankte, hielt der Doppelrotor-Aufbau den Luftstrom innerhalb von ±2,3 % des Sollwerts – während konkurrierende Einzelrotor-Geräte um ±9,7 % schwankten.
Diese Stabilität entsteht durch mechanische Synchronisierung – nicht durch Softwarekorrektur. Jeder Rotor ist auf einer eigenen hochpräzisen Lagerbaugruppe montiert, die auf einen Gesamtanzeigewert (TIR) von ≤0,03 mm ausgerichtet ist. Keine Getriebe. Kein Riemenrutschen. Nur direkt gekoppelte, explosionsgeschützte Motoren, die die Ex dⅠ Mb-Zertifizierung für Geräte der Kategorie M1 erfüllen.
Haltbarkeit in der Praxis: Was im Untergrund überlebt
Korrosion tötet Ventilatoren schneller als Staub. In schwefelreichen Kohlebergwerken korrodieren unbehandelte Stahlgehäuse in weniger als 18 Monaten. Die FBD-Serie verwendet feuerverzinkte Rahmen und optional eine Epoxid-Polyester-Pulverbeschichtung gemäß ISO 12944 C4. Aber eine Beschichtung allein reicht nicht aus – wir verstärken kritische Belastungszonen: Laufradnaben erhalten 3 mm dicke Edelstahlauskleidungen; Einlasskegel verfügen über austauschbare AR400-Verschleißplatten; Alle Befestigungselemente sind aus rostfreiem A4-80-Edelstahl mit vorab aufgetragener Anti-Seize-Verbindung.
Wir prüfen auch über den Standard hinaus. Jedes Gerät wird einem 4-stündigen kontinuierlichen Salzsprühtest bei 35 °C unterzogen, gefolgt von 72 Stunden bei 95 % relativer Luftfeuchtigkeit bei 40 °C – und anschließend einem sofortigen erneuten Funktionstest. Wenn der Luftstrom um mehr als 1,5 % sinkt, wird er abgewiesen. Keine Ausnahmen. Diese Disziplin erklärt, warum FBD-Einheiten vor der ersten größeren Wartung routinemäßig mehr als 42.000 Betriebsstunden verzeichnen – fast das Doppelte des Branchendurchschnitts für vergleichbare Arbeitszyklen.
Installation und Integration: Wo die meisten Anbieter scheitern
„Plug-and-Play“ gibt es im Untergrund nicht. Sie benötigen Kanalkompatibilität, Spannungsflexibilität und Echtzeitüberwachung – nicht nur ein CE-Zeichen. Die FBD-Serie bietet drei wesentliche Integrationsvorteile:
- Kanalschnittstellenoptionen: Standardflansche mit 600 mm, 700 mm und 800 mm – plus kundenspezifische konische Adapter für ältere 24-Zoll- oder 30-Zoll-Kanalsysteme
- Leistungsanpassungsfähigkeit: Doppelspannungswicklungen (380 V/660 V) mit optionaler 1140-V-Konfiguration für Langstrecken-Hauptleitungsinstallationen
- Intelligente Architektur: Eingebaute PT100-Sensoren an beiden Motorwicklungen + Vibrationswandler (4–20 mA-Ausgang), vorverdrahtet mit Klemmenblöcken – kein Spleißen vor Ort erforderlich
Keine Nachrüstsätze. Keine Verzögerungen beim „Kontaktieren Sie unser Engineering-Team“. Dabei handelt es sich nicht um Add-Ons – sie sind werkseitig integriert, getestet und im Inbetriebnahmebericht dokumentiert, der jeder Einheit beiliegt.
Die richtige Wahl treffen – ohne Vermutungen
Auswählen eines Bergbaufan der FBD -Serie Es geht nicht darum, die Leistung an die Tunnellänge anzupassen. Es geht darum, Ihr Worst-Case-Szenario abzubilden: maximale Methanwerte, erwartete Staubbelastung (mg/m³), Schwankungen der Umgebungstemperatur und zulässige Ausfallzeiten für Wartungsarbeiten. Deshalb zitieren wir nicht aus Katalogen. Wir beginnen mit Ihrem Minenplan, Ihrem Belüftungsschema und historischen Gasmesswerten – und modellieren die Leistung mithilfe von CFD-validierten Fächerkurven, nicht idealisierten Diagrammen.
Wenn Ihre Ansauglufttemperatur regelmäßig 45 °C erreicht, benötigen Sie eine herabgesetzte Motorisolierung (Klasse H, nicht F). Wenn Ihr Lüfter 22 Stunden am Tag mit 3-minütigen Stopp-/Startzyklen läuft, benötigen Sie verstärkte Statorwicklungen und Sanftanlaufkompatibilität. Dies sind keine „Optionen“ – sie sind nicht verhandelbar. Und sie werden in jede FBD-Einheit integriert, bevor sie die Produktionshalle des Zibo Blower Industrial Park verlässt.
Zuverlässigkeit im Untergrund wird nicht durch Redundanz erreicht. Es ist in den Rotor eingebaut, in das Gehäuse geschmiedet, in der Testzelle verifiziert und hat sich dort bewährt, wo es am wichtigsten ist – im Dunkeln, unter Druck, mit einer Lebensdauer, die vom Luftstrom abhängt. Das ist der Standard der FBD-Serie. Kein Ziel. Kein Versprechen. Eine Grundlinie.