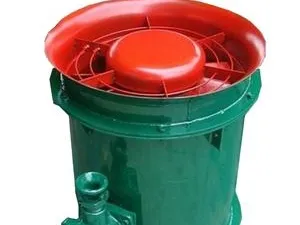
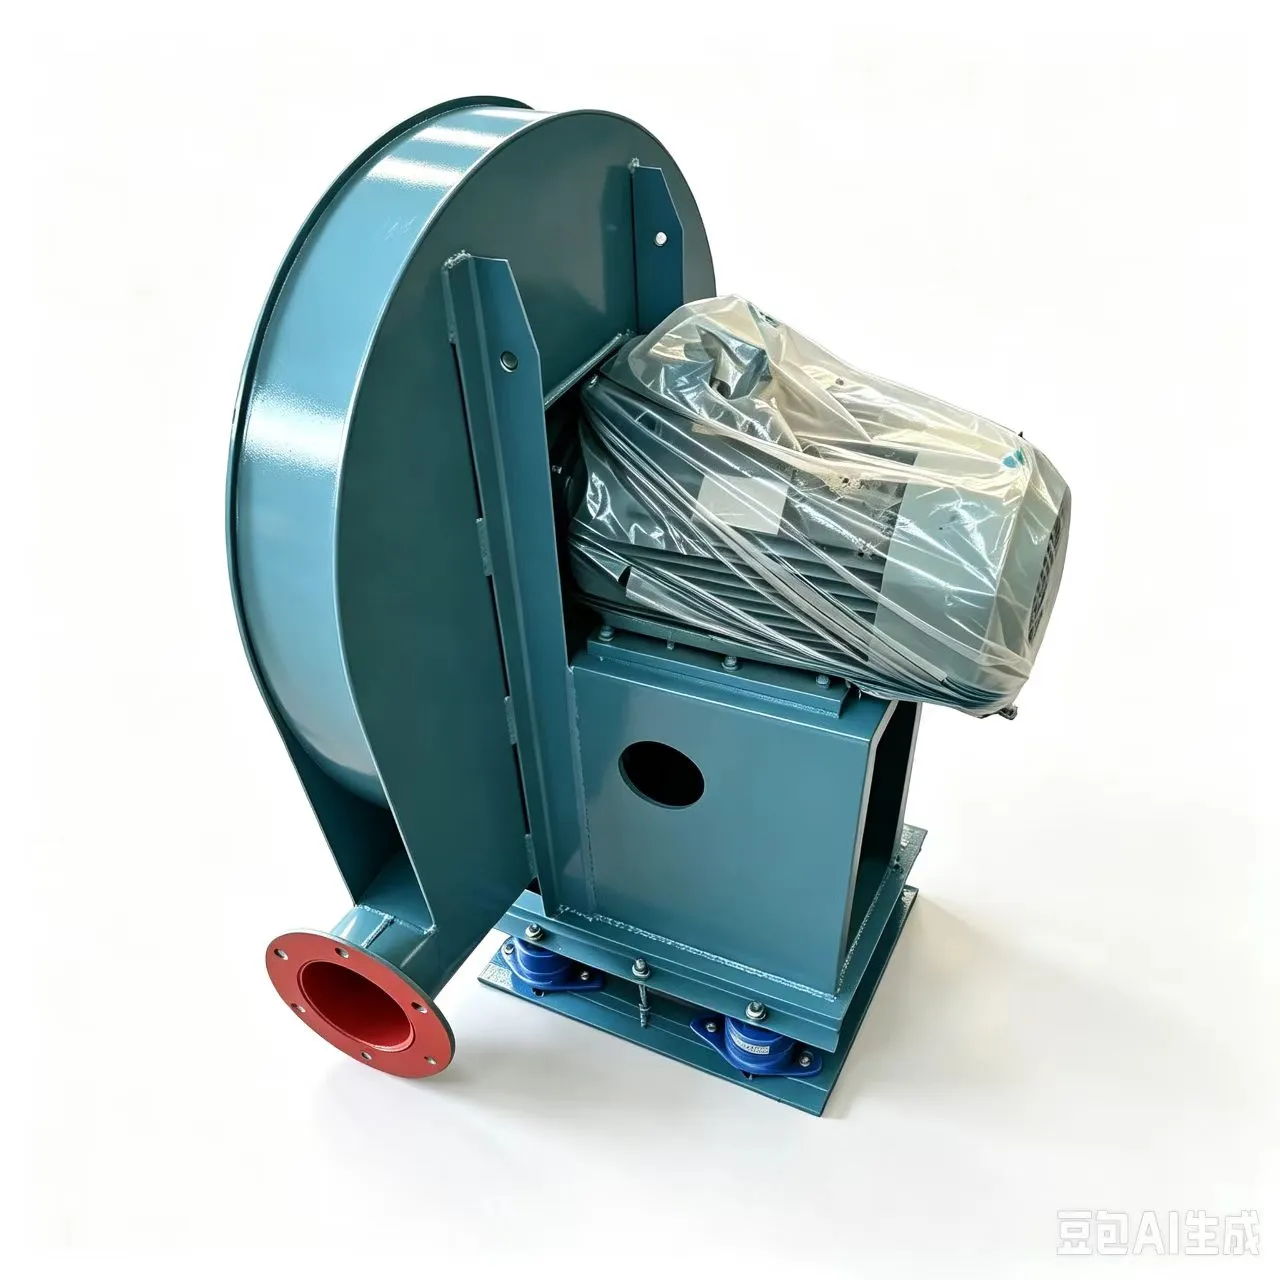
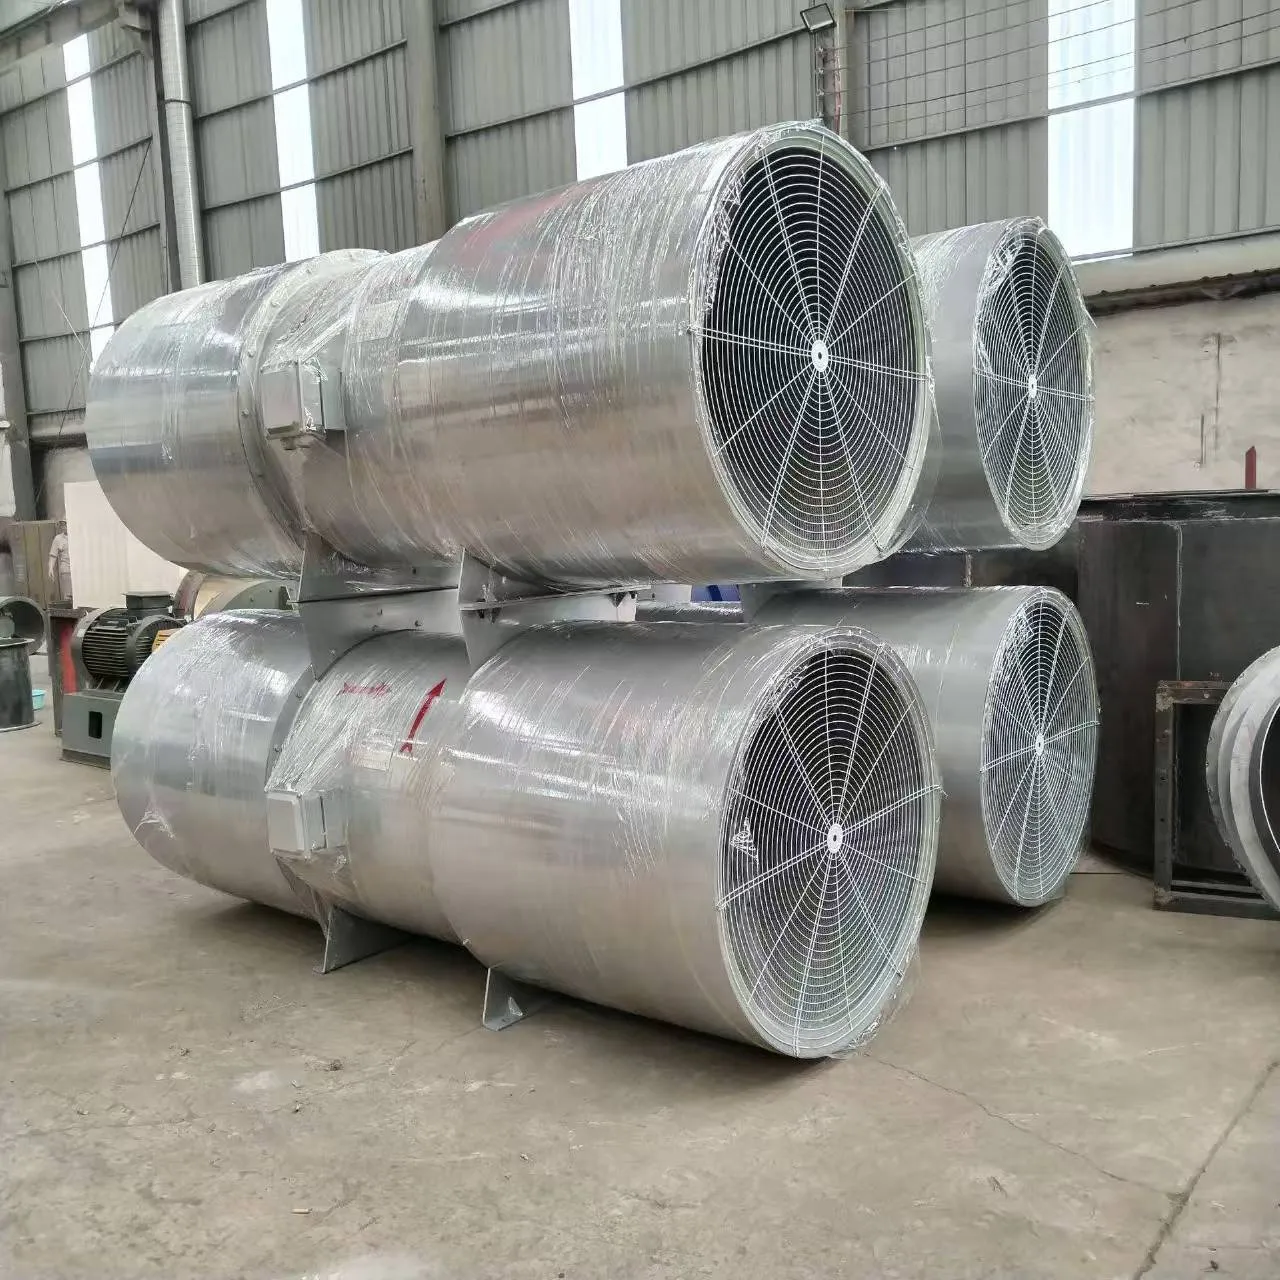
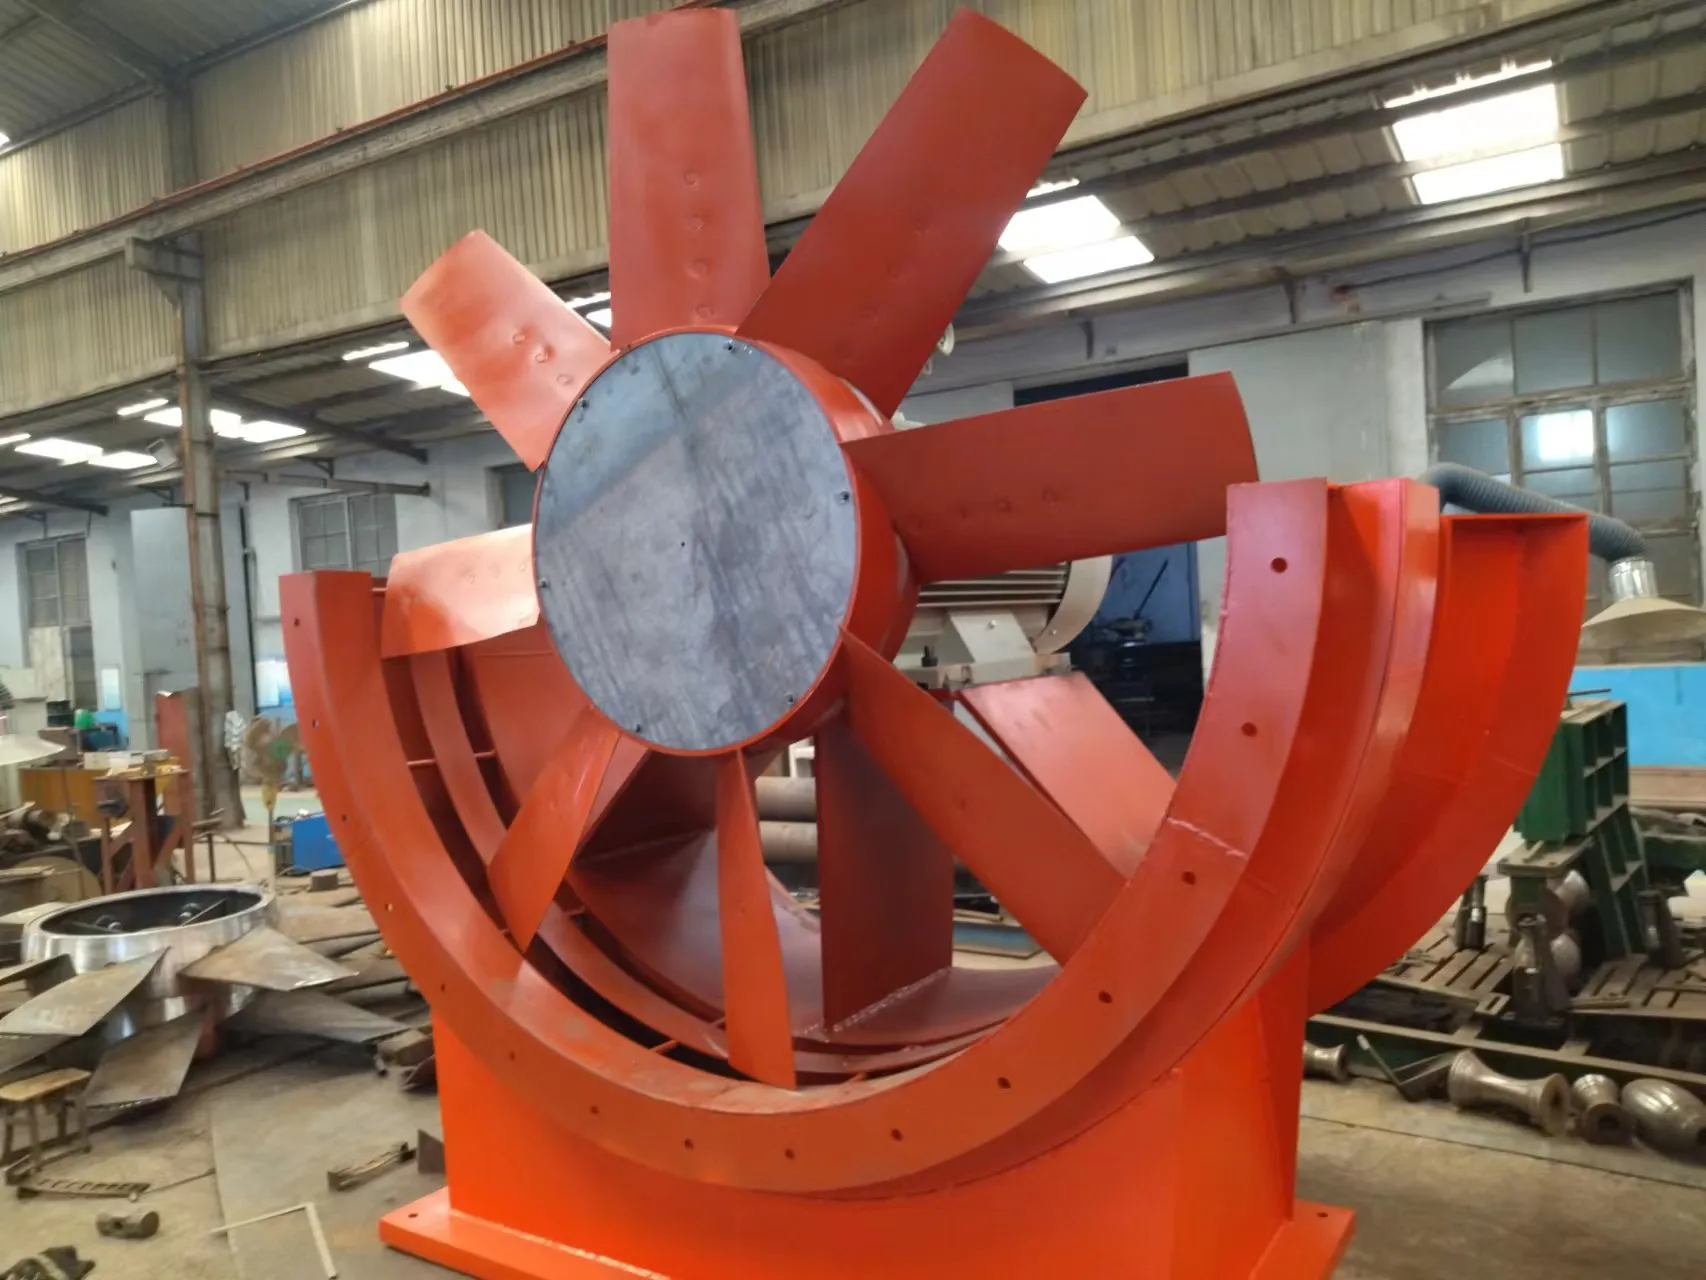
L’attività mineraria sotterranea richiede una ventilazione che non vacilla mai, dove un guasto alla ventola non rappresenta un inconveniente; è una violazione della sicurezza. Ecco perché gli operatori minerari nello Shanxi, nella Mongolia interna e in tutto il sud-est asiatico continuano a tornare in miniera Fan della serie FBD: non come un ventilatore generico, ma come un ventilatore di ventilazione locale a flusso assiale controrotante con iniezione a pressione, collaudato sul campo e antideflagrante, costruito per ambienti a margine zero.
Abbiamo visto cosa succede quando le specifiche di ventilazione vengono copiate dalle brochure, non convalidate sottoterra. Un cliente in un giacimento di carbone con una concentrazione di metano dell’8,2% ha installato un ventilatore assiale non certificato classificato “per uso minerario”. Ha superato i test di fabbrica. Si è guastato il giorno 17: le vibrazioni sono aumentate, i cuscinetti si sono surriscaldati e l'alloggiamento del motore si è rotto a causa del ciclo termico. La causa principale? Nessun bilanciamento dinamico alla coppia a pieno carico. Nessun test simulato sull'ingresso di polvere. Nessuna verifica rispetto agli standard antideflagranti GB 3836.1–2021. La serie FBD evita queste insidie grazie alla progettazione, non alla regolazione.
Perché la controrotazione non è solo un gergo di marketing
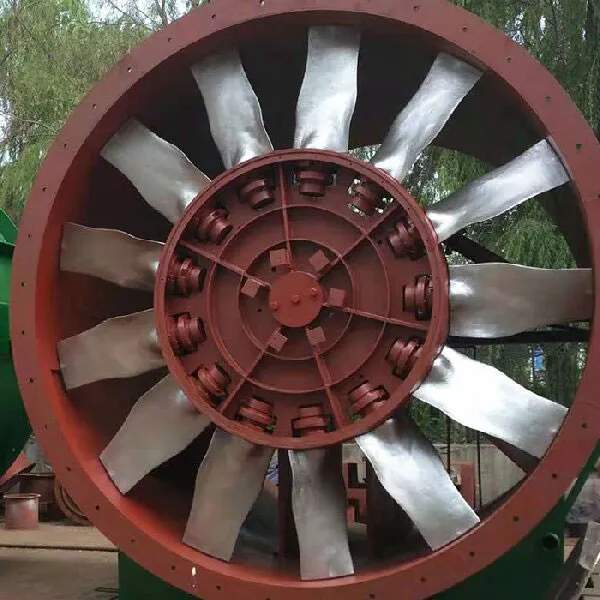
La maggior parte dei ventilatori assiali fa girare un rotore. La serie FBD utilizza due rotori azionati in modo indipendente che ruotano in direzioni opposte. Questa non è un'efficienza teorica, ma un rendimento misurabile: pressione statica fino al 15% più elevata con lo stesso assorbimento di potenza, rumore inferiore di 8-12 dB(A) a 3 metri e spinta assiale sui cuscinetti quasi nulla. Lo abbiamo misurato in situ durante una prova di 90 giorni in un pozzo di minerale di ferro profondo 1.200 m nell’Anhui. Con una pressione statica in ingresso che oscilla tra –120 Pa e –210 Pa a causa dello spostamento della resistenza del tunnel, la configurazione a doppio rotore ha mantenuto il flusso d'aria entro ±2,3% del setpoint, mentre le unità concorrenti a rotore singolo hanno avuto una deriva di ±9,7%.
Questa stabilità deriva dalla sincronizzazione meccanica, non dalla correzione del software. Ciascun rotore è montato sul proprio gruppo di cuscinetti ad alta precisione, allineato a una lettura dell'indicatore totale (TIR) ≤0,03 mm. Nessun cambio. Nessuno slittamento della cinghia. Solo motori ad accoppiamento diretto, antideflagranti, conformi alla certificazione Ex dⅠ Mb per le apparecchiature di categoria M1.
Durabilità nel mondo reale: cosa sopravvive sottoterra
La corrosione uccide i ventilatori più velocemente della polvere. Nelle miniere di carbone ricche di zolfo, gli alloggiamenti in acciaio non trattato si corrodono in meno di 18 mesi. La serie FBD utilizza telai zincati a caldo oltre a un rivestimento opzionale in polvere epossipoliestere classificato ISO 12944 C4. Ma il rivestimento da solo non basta: rinforziamo le zone critiche di stress: i mozzi della girante sono dotati di rivestimenti in acciaio inossidabile di 3 mm di spessore; i coni di ingresso sono dotati di piastre antiusura AR400 sostituibili; e tutti gli elementi di fissaggio sono in acciaio inossidabile A4-80 con composto antigrippaggio preapplicato.
Testiamo anche oltre lo standard. Ogni unità viene sottoposta a un test continuo di 4 ore in nebbia salina a 35°C, seguito da 72 ore con umidità relativa al 95% a 40°C, quindi un test funzionale immediato. Se il flusso d'aria diminuisce di oltre l'1,5%, viene rifiutato. Nessuna eccezione. Questa disciplina spiega perché le unità FBD registrano regolarmente oltre 42.000 ore di funzionamento prima del primo servizio importante, quasi il doppio della mediana del settore per cicli di lavoro comparabili.
Installazione e integrazione: dove la maggior parte dei fornitori si ferma
Il “plug-and-play” non esiste nel sottosuolo. Ciò di cui hai bisogno è compatibilità con le canalizzazioni, flessibilità di tensione e monitoraggio in tempo reale, non solo un marchio CE. La serie FBD viene fornita con tre vantaggi di integrazione principali:
- Opzioni di interfaccia del condotto: Flange standard da 600 mm, 700 mm e 800 mm, oltre ad adattatori conici personalizzati per sistemi di condotti legacy da 24" o 30"
- Adattabilità della potenza: Avvolgimenti a doppia tensione (380 V / 660 V) con configurazione opzionale da 1140 V per installazioni su linee principali a lungo raggio
- Architettura pronta per l'intelligenza: Sensori PT100 integrati su entrambi gli avvolgimenti del motore + trasduttori di vibrazione (uscita 4–20 mA), precablati alle morsettiere: non è richiesta alcuna giunzione sul campo
Nessun kit di aggiornamento. Nessun ritardo "contatta il nostro team tecnico". Non si tratta di componenti aggiuntivi: sono integrati in fabbrica, testati e documentati nel rapporto di messa in servizio fornito con ciascuna unità.
Fare la scelta giusta, senza congetture
Selezionando un Fan della serie FBD non si tratta di abbinare la potenza alla lunghezza del tunnel. Si tratta di mappare lo scenario peggiore: livelli di picco di metano, carico di polvere previsto (mg/m³), oscillazione della temperatura ambiente e tempi di inattività consentiti per la manutenzione. Ecco perché non citiamo dai cataloghi. Iniziamo con il piano della miniera, lo schema di ventilazione e le letture storiche dei gas, nonché le prestazioni del modello utilizzando curve dei ventilatori convalidate tramite CFD, non grafici idealizzati.
Se la temperatura dell'aria aspirata raggiunge regolarmente i 45°C, è necessario un isolamento del motore ridotto (Classe H, non F). Se la ventola funziona 22 ore al giorno con cicli di arresto/avvio di 3 minuti, sono necessari avvolgimenti dello statore rinforzati e compatibilità con avvio graduale. Queste non sono “opzioni”: non sono negoziabili. E vengono inseriti in ogni unità FBD prima che lasci lo stabilimento di produzione dello Zibo Blower Industrial Park.
L’affidabilità sotterranea non si ottiene attraverso la ridondanza. È integrato nel rotore, forgiato nell'alloggiamento, verificato nella cella di prova e testato dove conta di più: al buio, sotto pressione, con vite dipendenti dal flusso d'aria. Questo è lo standard della serie FBD. Non un obiettivo. Non una promessa. Una linea di base.