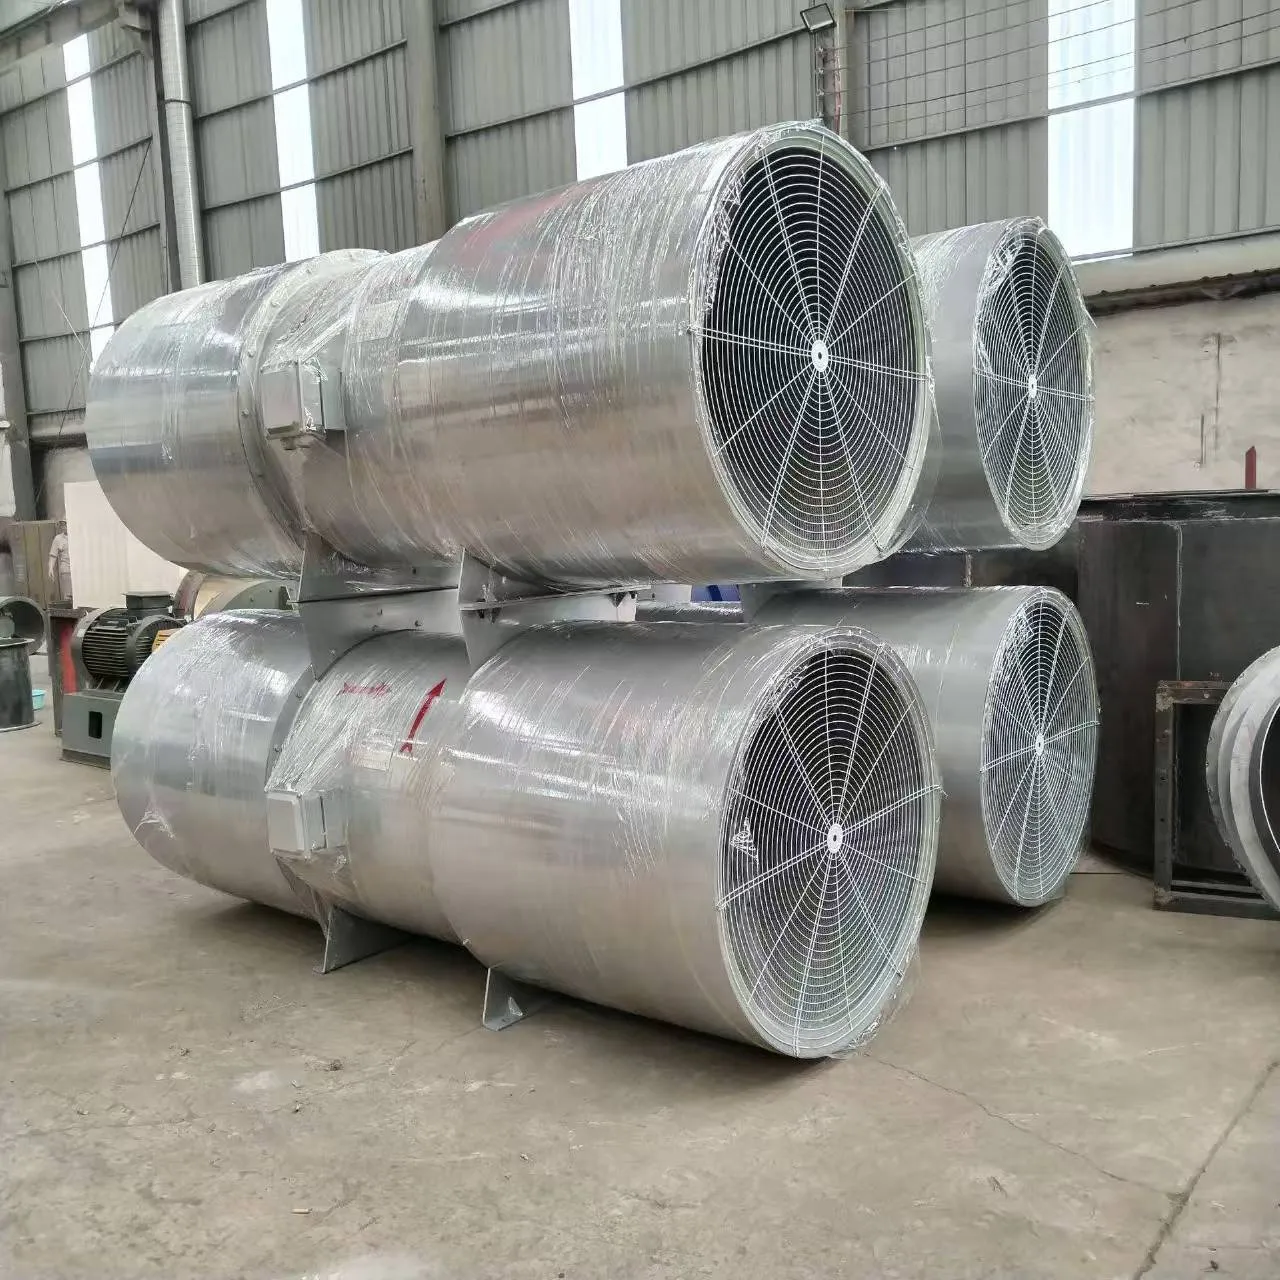
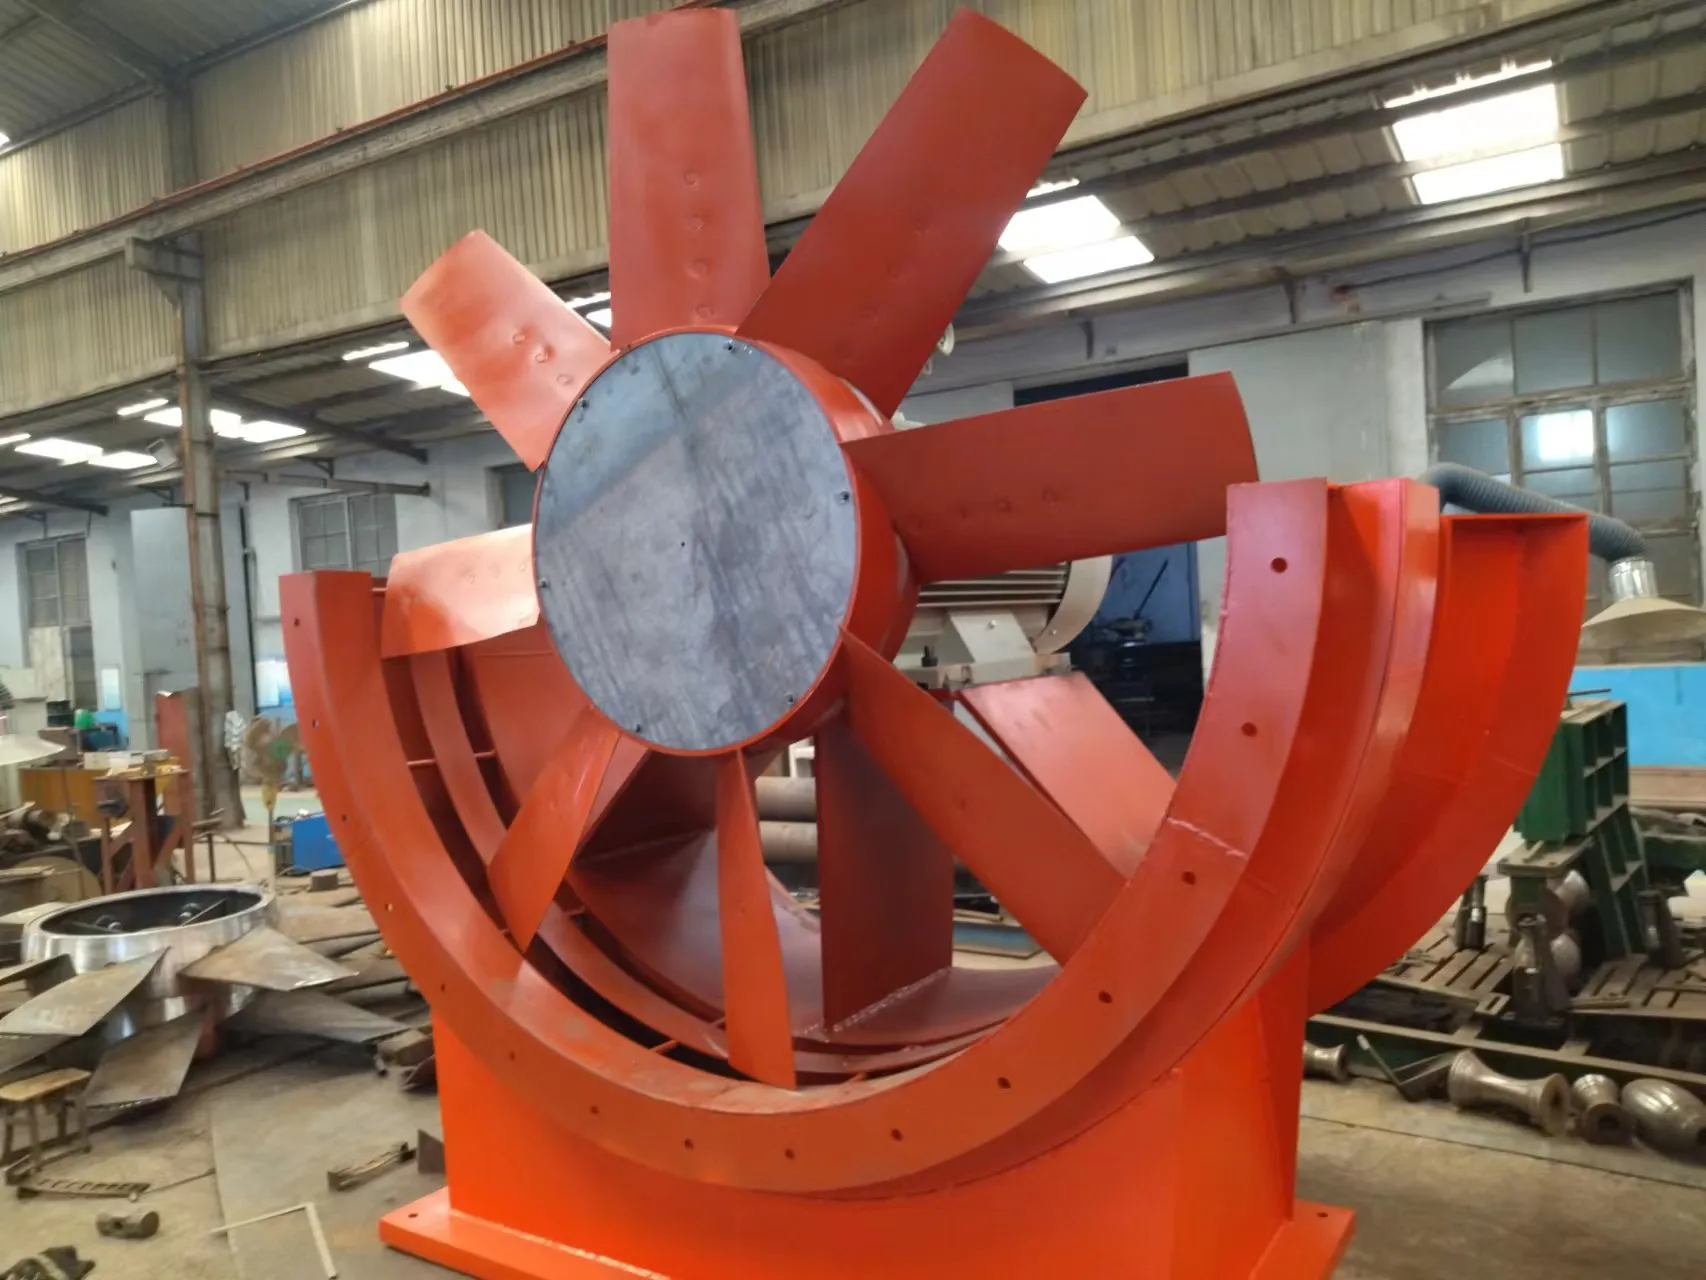
A minería subterránea esixe unha ventilación que nunca falla, onde un fallo do ventilador non é un inconveniente; é unha violación da seguridade. É por iso que os operadores de minas de Shanxi, Mongolia Interior e todo o sueste asiático seguen regresando ao Fan da minería da serie FBD: non como un soplador xenérico, senón como un ventilador de ventilación local de fluxo axial de inxección a presión a proba de explosión probado no campo, construído para ambientes de marxe cero.
Vimos o que ocorre cando as especificacións de ventilación se copian de folletos, non se validan baixo terra. Un cliente nunha veta de carbón cunha concentración de metano do 8,2 % instalou un ventilador axial non certificado clasificado como "para uso mineiro". Pasou as probas de fábrica. Fallou o día 17: aumentou a vibración, os rodamentos sobrequentáronse e a carcasa do motor rachou debido ao ciclo térmico. A causa raíz? Sen equilibrio dinámico a plena carga. Sen probas simuladas de entrada de po. Non hai verificación contra os estándares a proba de explosión GB 3836.1–2021. A serie FBD evita esas trampas por deseño, non por axuste.
Por que a contrarotación non é só unha xerga de mercadotecnia
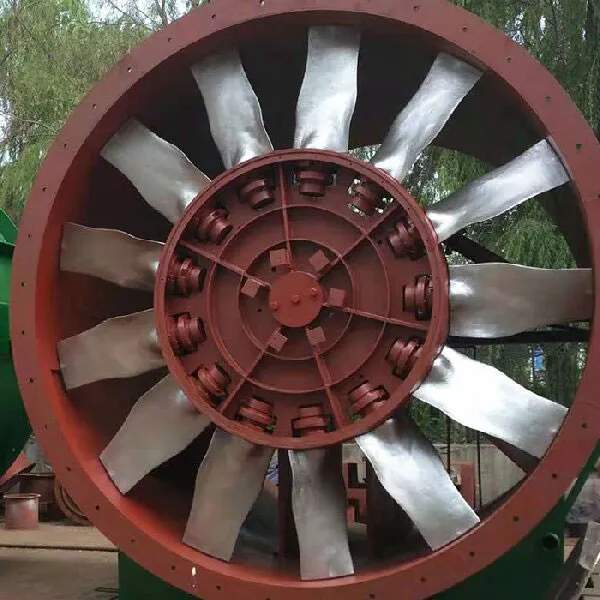
A maioría dos ventiladores axiais xiran un rotor. A serie FBD usa dous rotores accionados independentemente que xiran en direccións opostas. Esta non é unha eficiencia teórica: é unha saída medible: ata un 15 % de presión estática máis alta ao mesmo consumo de enerxía, 8-12 dB(A) de ruído máis baixo a 3 metros e un empuxe axial case cero nos rodamentos. Medimos isto in situ durante unha proba de 90 días nun pozo de mineral de ferro de 1.200 m de profundidade en Anhui. Coa presión estática de entrada flutuando entre -120 Pa e -210 Pa debido á resistencia do túnel cambiante, a configuración de dobre rotor mantivo o fluxo de aire dentro do ±2,3% do punto de referencia, mentres que as unidades de un só rotor competiron ±9,7%.
Esa estabilidade vén da sincronización mecánica, non da corrección do software. Cada rotor monta no seu propio conxunto de rodamentos de alta precisión, aliñado a ≤0,03 mm de lectura do indicador total (TIR). Sen caixas de cambios. Sen deslizamento do cinto. Só motores a proba de explosións de acoplamento directo que cumpren a certificación Ex dⅠ Mb para equipos de categoría M1.
Durabilidade no mundo real: o que sobrevive baixo terra
A corrosión mata os fans máis rápido que o po. Nas minas de carbón ricas en xofre, as carcasas de aceiro sen tratar corroen en menos de 18 meses. A serie FBD usa marcos galvanizados por inmersión en quente máis un revestimento en po epoxi-poliéster opcional clasificado segundo ISO 12944 C4. Pero o revestimento por si só non o corta: reforzamos as zonas de tensión críticas: os cubos de impulsores obteñen forros de aceiro inoxidable de 3 mm de espesor; os conos de entrada presentan placas de desgaste AR400 substituíbles; e todos os fixadores son inoxidables A4-80 con composto antiadherente previamente aplicado.
Tamén probamos máis aló do estándar. Cada unidade sométese a unha proba de pulverización salina continua durante 4 horas a 35 °C, seguida de 72 horas cunha humidade do 95 % a 40 °C e, a continuación, unha nova proba funcional inmediata. Se o fluxo de aire cae máis do 1,5%, rexéitase. Sen excepcións. Esa disciplina explica por que as unidades FBD rexistran habitualmente máis de 42.000 horas operativas antes do primeiro servizo importante, case o dobre da media da industria para ciclos de traballo comparables.
Instalación e integración: onde a maioría dos vendedores se quedan curtos
"Plug-and-play" non existe baixo terra. Necesita compatibilidade de condutos, flexibilidade de tensión e monitorización en tempo real, non só unha marca CE. A serie FBD inclúe tres vantaxes básicas de integración:
- Opcións de interface de conduto: Bridas estándar de 600 mm, 700 mm e 800 mm, ademais de adaptadores cónicos personalizados para sistemas de condutos legados de 24" ou 30"
- Adaptabilidade de potencia: Enrolamentos de dobre voltaxe (380 V / 660 V) con configuración opcional de 1140 V para instalacións de liña principal de longo percorrido
- Arquitectura intelixente: Sensores PT100 integrados en ambos os devanados do motor + transdutores de vibración (saída de 4–20 mA), precableados a bloques de terminais, sen necesidade de empalme de campo
Sen kits de adaptación. Non hai atrasos de "póngase en contacto co noso equipo de enxeñería". Estes non son complementos: están integrados en fábrica, probados e documentados no informe de posta en servizo que se envía con cada unidade.
Facer a elección correcta, sen adiviñar
Seleccionando un Fan da minería da serie FBD non se trata de combinar a potencia coa lonxitude do túnel. Trátase de mapear o teu peor escenario: niveis máximos de metano, carga de po esperada (mg/m³), variación da temperatura ambiente e tempo de inactividade permitido para o mantemento. Por iso non citamos de catálogos. Comezamos co seu plan de mina, o esquema de ventilación e as lecturas históricas de gas e o rendemento do modelo utilizando curvas de ventilador validadas por CFD, non gráficos idealizados.
Se a temperatura do aire de admisión alcanza regularmente os 45 °C, necesitas un illamento do motor reducido (clase H, non F). Se o teu ventilador funciona 22 horas ao día con ciclos de parada/inicio de 3 minutos, necesitas bobinados do estator reforzados e compatibilidade con arranque suave. Estas non son "opciós": non son negociables. E son cocidos en cada unidade de FBD antes de que saia da planta de produción do Zibo Blower Industrial Park.
A fiabilidade subterránea non se consegue mediante a redundancia. Está integrado no rotor, forxado na carcasa, verificado na cela de proba e probado onde máis importa: na escuridade, baixo presión, con vidas que dependen do fluxo de aire. Ese é o estándar da serie FBD. Non é un obxectivo. Nin unha promesa. Unha liña de base.