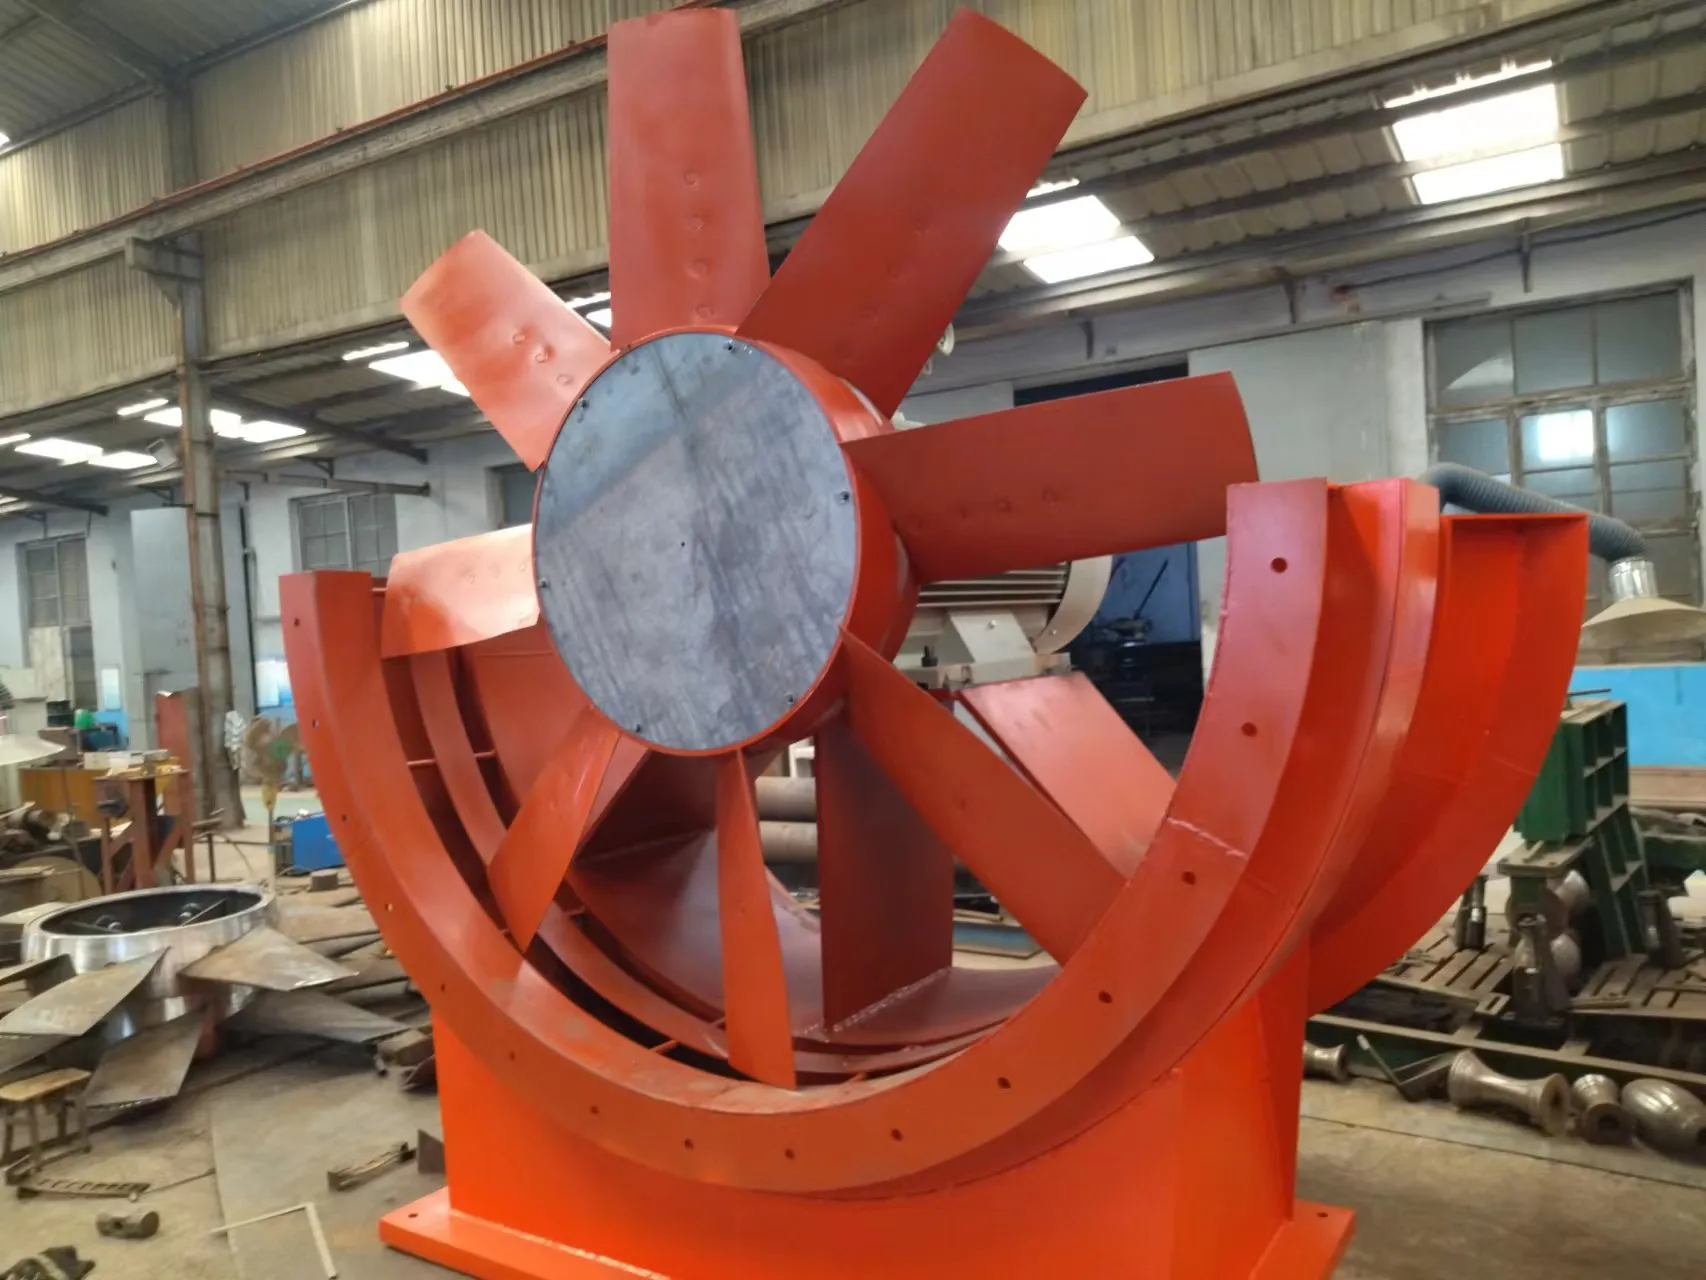
La minería subterránea exige una ventilación que nunca decaiga, donde una falla del ventilador no sea un inconveniente; es una violación de la seguridad. Es por eso que los operadores mineros en Shanxi, Mongolia Interior y en todo el sudeste asiático siguen regresando al Fan de minería de la serie FBD: no como un soplador genérico, sino como un ventilador de ventilación local de flujo axial contrarrotativo, a prueba de explosiones, de inyección a presión, probado en campo y construido para ambientes de margen cero.
Hemos visto lo que sucede cuando las especificaciones de ventilación se copian de folletos y no se validan bajo tierra. Un cliente en una veta de carbón con una concentración de metano del 8,2% instaló un ventilador axial no certificado clasificado "para uso minero". Pasó las pruebas de fábrica. Falló el día 17: la vibración aumentó, los cojinetes se sobrecalentaron y la carcasa del motor se agrietó debido al ciclo térmico. ¿La causa raíz? Sin equilibrio dinámico a plena carga. No hay pruebas simuladas de ingreso de polvo. Sin verificación según los estándares a prueba de explosiones GB 3836.1–2021. La serie FBD evita esos errores por diseño, no por ajuste.
Por qué la contrarotación no es sólo jerga de marketing
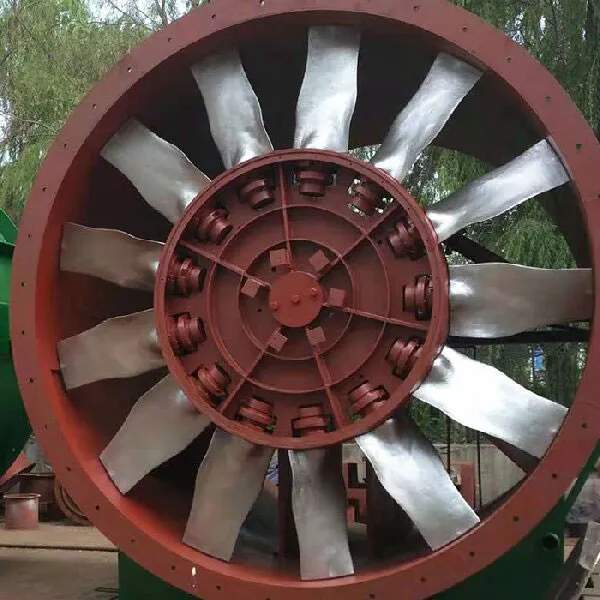
La mayoría de los ventiladores axiales hacen girar un rotor. La serie FBD utiliza dos rotores accionados independientemente que giran en direcciones opuestas. Esto no es una eficiencia teórica, es un rendimiento medible: hasta un 15 % más de presión estática con el mismo consumo de energía, entre 8 y 12 dB(A) menos de ruido a 3 metros y un empuje axial casi nulo sobre los rodamientos. Medimos esto in situ durante una prueba de 90 días en un pozo de mineral de hierro de 1.200 m de profundidad en Anhui. Con la presión estática de entrada fluctuando entre –120 Pa y –210 Pa debido al cambio de resistencia del túnel, la configuración de doble rotor mantuvo el flujo de aire dentro de ±2,3% del punto de ajuste, mientras que las unidades de un solo rotor de la competencia desviaron ±9,7%.
Esa estabilidad proviene de la sincronización mecánica, no de la corrección de software. Cada rotor se monta sobre su propio conjunto de rodamientos de alta precisión, alineado con una lectura del indicador total (TIR) de ≤0,03 mm. Sin cajas de cambios. Sin deslizamiento del cinturón. Solo motores de acoplamiento directo a prueba de explosiones que cumplen con la certificación Ex dⅠ Mb para equipos de categoría M1.
Durabilidad en el mundo real: lo que sobrevive bajo tierra
La corrosión mata a los ventiladores más rápido que el polvo. En las minas de carbón ricas en azufre, las carcasas de acero sin tratar se corroen en menos de 18 meses. La serie FBD utiliza marcos galvanizados en caliente más un recubrimiento en polvo de epoxi-poliéster opcional clasificado según ISO 12944 C4. Pero el recubrimiento por sí solo no es suficiente: reforzamos las zonas de tensión críticas: los cubos del impulsor tienen revestimientos de acero inoxidable de 3 mm de espesor; los conos de entrada cuentan con placas de desgaste AR400 reemplazables; y todos los sujetadores son de acero inoxidable A4-80 con compuesto antiagarrotamiento preaplicado.
También realizamos pruebas más allá del estándar. Cada unidad se somete a una prueba continua de pulverización de sal durante 4 horas a 35 °C, seguida de 72 horas con una humedad relativa del 95 % a 40 °C y luego una nueva prueba funcional inmediata. Si el flujo de aire cae más del 1,5%, se rechaza. Sin excepciones. Esa disciplina explica por qué las unidades FBD registran habitualmente más de 42 000 horas operativas antes del primer servicio importante, casi el doble de la media de la industria para ciclos de trabajo comparables.
Instalación e integración: donde la mayoría de los proveedores se quedan cortos
El “plug-and-play” no existe en la clandestinidad. Necesita compatibilidad de conductos, flexibilidad de voltaje y monitoreo en tiempo real, no solo una marca CE. La serie FBD se entrega con tres ventajas de integración principales:
- Opciones de interfaz de conducto: Bridas estándar de 600 mm, 700 mm y 800 mm, además de adaptadores cónicos personalizados para sistemas de conductos heredados de 24" o 30"
- Adaptabilidad de energía: Devanados de doble voltaje (380 V / 660 V) con configuración opcional de 1140 V para instalaciones de línea principal de larga distancia
- Arquitectura lista para ser inteligente: Sensores PT100 incorporados en ambos devanados del motor + transductores de vibración (salida de 4 a 20 mA), precableados a bloques de terminales; no se requiere empalme en campo
Sin kits de actualización. Sin demoras para "contactar a nuestro equipo de ingeniería". Estos no son complementos: están integrados en fábrica, probados y documentados en el informe de puesta en servicio que se envía con cada unidad.
Tomar la decisión correcta, sin conjeturas
Seleccionando un Fan de minería de la serie FBD No se trata de hacer coincidir los caballos de fuerza con la longitud del túnel. Se trata de mapear el peor de los casos: niveles máximos de metano, carga de polvo esperada (mg/m³), oscilación de la temperatura ambiente y tiempo de inactividad permitido para mantenimiento. Por eso no cotizamos de catálogos. Comenzamos con su plan de mina, esquema de ventilación y lecturas históricas de gas, y modelamos el rendimiento utilizando curvas de ventilador validadas por CFD, no gráficos idealizados.
Si la temperatura del aire de admisión alcanza regularmente los 45 °C, necesita un aislamiento del motor reducido (Clase H, no F). Si su ventilador funciona las 22 horas del día con ciclos de parada/arranque de 3 minutos, necesita devanados del estator reforzados y compatibilidad con arranque suave. Éstas no son “opciones”, no son negociables. Y se integran en cada unidad FBD antes de que salga de la planta de producción del Parque Industrial Zibo Blower.
La confiabilidad subterránea no se logra mediante la redundancia. Está integrado en el rotor, forjado en la carcasa, verificado en la celda de prueba y probado donde más importa: en la oscuridad, bajo presión, con vidas que dependen del flujo de aire. Ese es el estándar de la serie FBD. No es un objetivo. No es una promesa. Una línea de base.