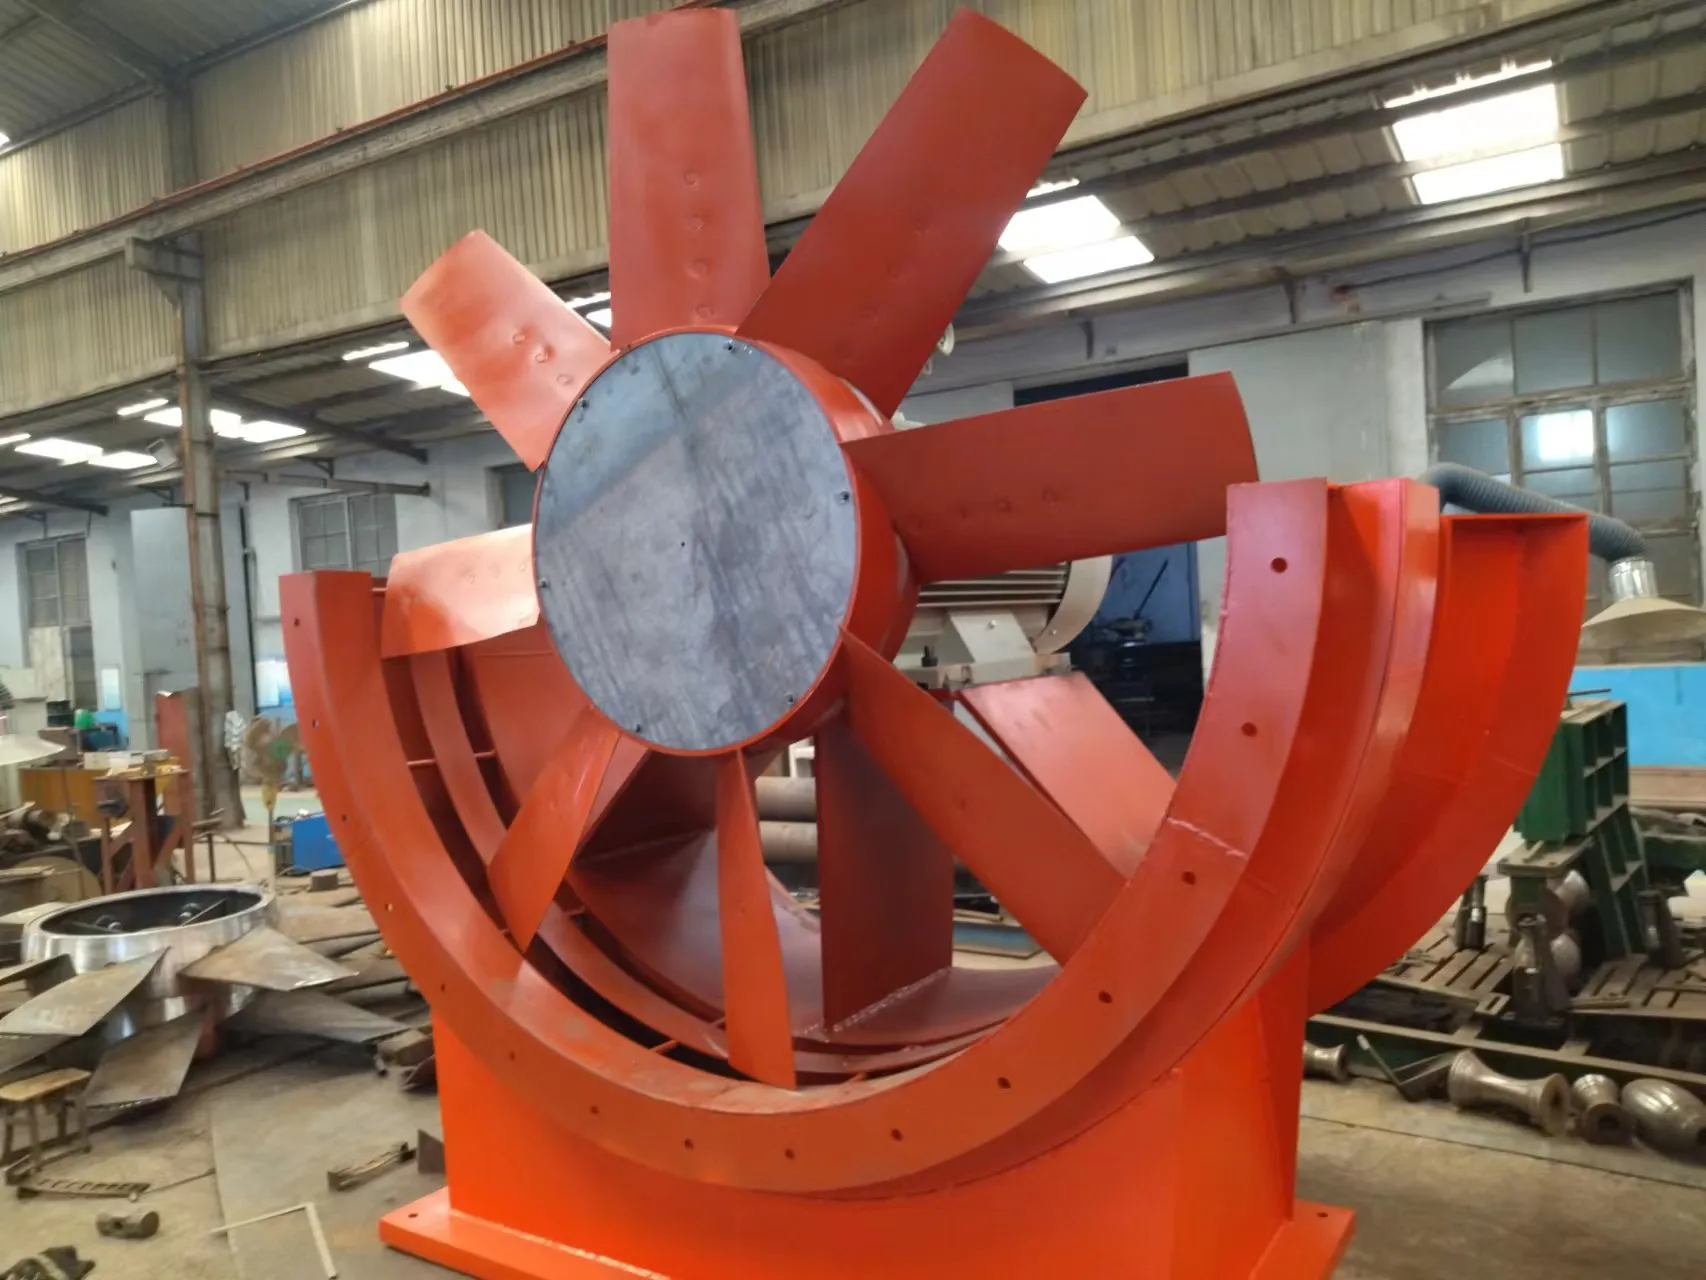
Górnictwo podziemne wymaga wentylacji, która nigdy nie zawodzi – w przypadku której awaria wentylatora nie jest niedogodnością; to naruszenie bezpieczeństwa. Właśnie dlatego operatorzy kopalń w Shanxi, Mongolii Wewnętrznej i całej Azji Południowo-Wschodniej wciąż wracają do tego rozwiązania FAN FBD Series Mining: nie jako zwykła dmuchawa, ale jako sprawdzony w praktyce, przeciwwybuchowy, przeciwwybuchowy, osiowy wentylator miejscowy z wtryskiem ciśnieniowym, przeznaczony do środowisk o zerowych marżach.
Widzieliśmy, co się dzieje, gdy specyfikacje dotyczące wentylacji są kopiowane z broszur, a nie sprawdzane pod ziemią. Jeden z klientów w pokładzie węgla o stężeniu metanu 8,2% zainstalował niecertyfikowany wentylator osiowy z dopuszczeniem „do użytku górniczego”. Przeszedł testy fabryczne. Awaria nastąpiła 17 dnia — nastąpił gwałtowny wzrost wibracji, przegrzanie łożysk i pęknięcie obudowy silnika w wyniku cykli termicznych. Podstawowa przyczyna? Brak dynamicznego równoważenia przy pełnym obciążeniu. Brak symulowanych testów wnikania pyłu. Brak weryfikacji pod kątem norm przeciwwybuchowych GB 3836.1–2021. Seria FBD pozwala uniknąć tych pułapek dzięki konstrukcji, a nie regulacji.
Dlaczego kontrrotacja to nie tylko żargon marketingowy
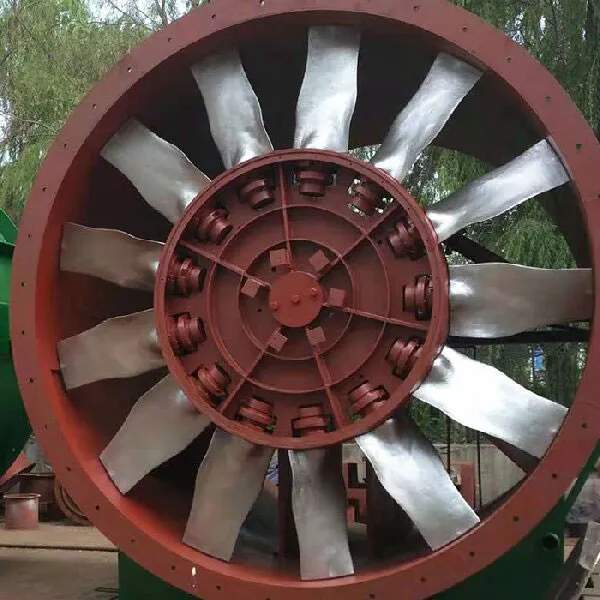
Większość wentylatorów osiowych obraca jeden wirnik. Seria FBD wykorzystuje dwa niezależnie napędzane wirniki obracające się w przeciwnych kierunkach. To nie jest teoretyczna wydajność — to mierzalna wydajność: do 15% wyższe ciśnienie statyczne przy tym samym poborze mocy, 8–12 dB(A) niższy poziom hałasu w odległości 3 metrów i niemal zerowy nacisk osiowy na łożyskach. Zmierzyliśmy to na miejscu podczas 90-dniowego testu w szybie rudy żelaza o głębokości 1200 m w Anhui. Przy statycznym ciśnieniu na wlocie wahającym się od –120 Pa do –210 Pa ze względu na zmieniający się opór tunelu, konfiguracja z dwoma wirnikami utrzymywała przepływ powietrza w zakresie ±2,3% wartości zadanej, podczas gdy konkurencyjne jednostki z jednym wirnikiem dryftowały ±9,7%.
Ta stabilność wynika z synchronizacji mechanicznej, a nie korekty oprogramowania. Każdy wirnik jest zamontowany na własnym, precyzyjnym zespole łożysk, ustawionym na całkowity odczyt wskaźnika (TIR) wynoszący ≤0,03 mm. Brak skrzyń biegów. Brak poślizgu paska. Tylko bezpośrednio sprzężone, przeciwwybuchowe silniki spełniające wymogi certyfikatu Ex dⅠ Mb dla urządzeń kategorii M1.
Trwałość w świecie rzeczywistym: co przetrwa pod ziemią
Korozja zabija wentylatory szybciej niż kurz. W kopalniach węgla bogatych w siarkę nieobrobione obudowy stalowe ulegają korozji w czasie krótszym niż 18 miesięcy. W serii FBD zastosowano ramy ocynkowane ogniowo oraz opcjonalną powłokę proszkową epoksydowo-poliestrową zgodnie z normą ISO 12944 C4. Ale sama powłoka tego nie rozwiąże — wzmacniamy krytyczne strefy naprężeń: piasty wirnika mają tuleje ze stali nierdzewnej o grubości 3 mm; stożki wlotowe posiadają wymienne płytki ścieralne AR400; a wszystkie elementy złączne są wykonane ze stali nierdzewnej A4-80 z wstępnie nałożonym środkiem przeciwzatarciowym.
Testujemy również poza standardem. Każde urządzenie przechodzi 4-godzinny ciągły test w komorze solnej w temperaturze 35°C, a następnie 72 godziny przy wilgotności względnej 95% w temperaturze 40°C – a następnie natychmiastowy ponowny test funkcjonalności. Jeśli przepływ powietrza spadnie o więcej niż 1,5%, zostanie on odrzucony. Żadnych wyjątków. Ta dyscyplina wyjaśnia, dlaczego jednostki FBD rutynowo rejestrują ponad 42 000 godzin pracy przed pierwszym poważnym serwisem – prawie dwukrotnie więcej niż mediana branżowa dla porównywalnych cykli pracy.
Instalacja i integracja: tam, gdzie większość dostawców się zatrzymuje
„Plug and play” nie istnieje pod ziemią. Potrzebujesz kompatybilności kanałów, elastyczności napięcia i monitorowania w czasie rzeczywistym – a nie tylko znaku CE. Seria FBD ma trzy podstawowe zalety integracji:
- Opcje interfejsu kanału: Standardowe kołnierze 600 mm, 700 mm i 800 mm oraz niestandardowe adaptery stożkowe do starszych systemów kanałów 24″ lub 30″
- Możliwość dostosowania mocy: Uzwojenia dwunapięciowe (380 V / 660 V) z opcjonalną konfiguracją 1140 V do instalacji na głównych liniach dalekobieżnych
- Architektura gotowa na inteligentne rozwiązania: Wbudowane czujniki PT100 na obu uzwojeniach silnika + przetworniki drgań (wyjście 4–20 mA), okablowane fabrycznie do listew zaciskowych — nie jest wymagane łączenie na miejscu
Brak zestawów modernizacyjnych. Żadnych opóźnień typu „skontaktuj się z naszym zespołem inżynierskim”. Nie są to dodatki — są fabrycznie zintegrowane, przetestowane i udokumentowane w raporcie z uruchomienia dostarczanym z każdym urządzeniem.
Dokonywanie właściwego wyboru — bez zgadywania
Wybór FAN FBD Series Mining nie chodzi o dopasowanie mocy do długości tunelu. Chodzi o zmapowanie najgorszego scenariusza: szczytowego poziomu metanu, oczekiwanego obciążenia pyłem (mg/m³), wahań temperatury otoczenia i dopuszczalnych przestojów w celu konserwacji. Dlatego nie cytujemy z katalogów. Zaczynamy od planu kopalni, schematu wentylacji i historycznych odczytów gazu – a także wydajności modelu przy użyciu krzywych wentylatora zatwierdzonych przez CFD, a nie wyidealizowanych wykresów.
Jeśli temperatura powietrza wlotowego regularnie osiąga 45°C, konieczna jest obniżona izolacja silnika (klasa H, a nie F). Jeśli Twój wentylator pracuje 22 godziny na dobę z 3-minutowymi cyklami zatrzymywania/uruchamiania, potrzebujesz wzmocnionych uzwojeń stojana i kompatybilności z miękkim startem. To nie są „opcje” – nie podlegają negocjacjom. Są one zapiekane w każdej jednostce FBD, zanim opuści ona halę produkcyjną Zibo Blower Industrial Park.
Niezawodności pod ziemią nie można osiągnąć poprzez redundancję. Jest wbudowany w wirnik, wkuty w obudowę, zweryfikowany w komorze testowej i sprawdzony tam, gdzie ma to największe znaczenie — w ciemności, pod ciśnieniem, gdzie życie zależy od przepływu powietrza. Taki jest standard serii FBD. Nie cel. Nie obietnica. Linia bazowa.