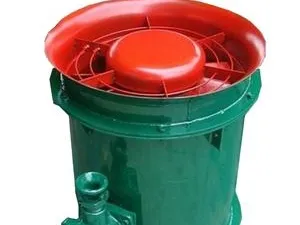
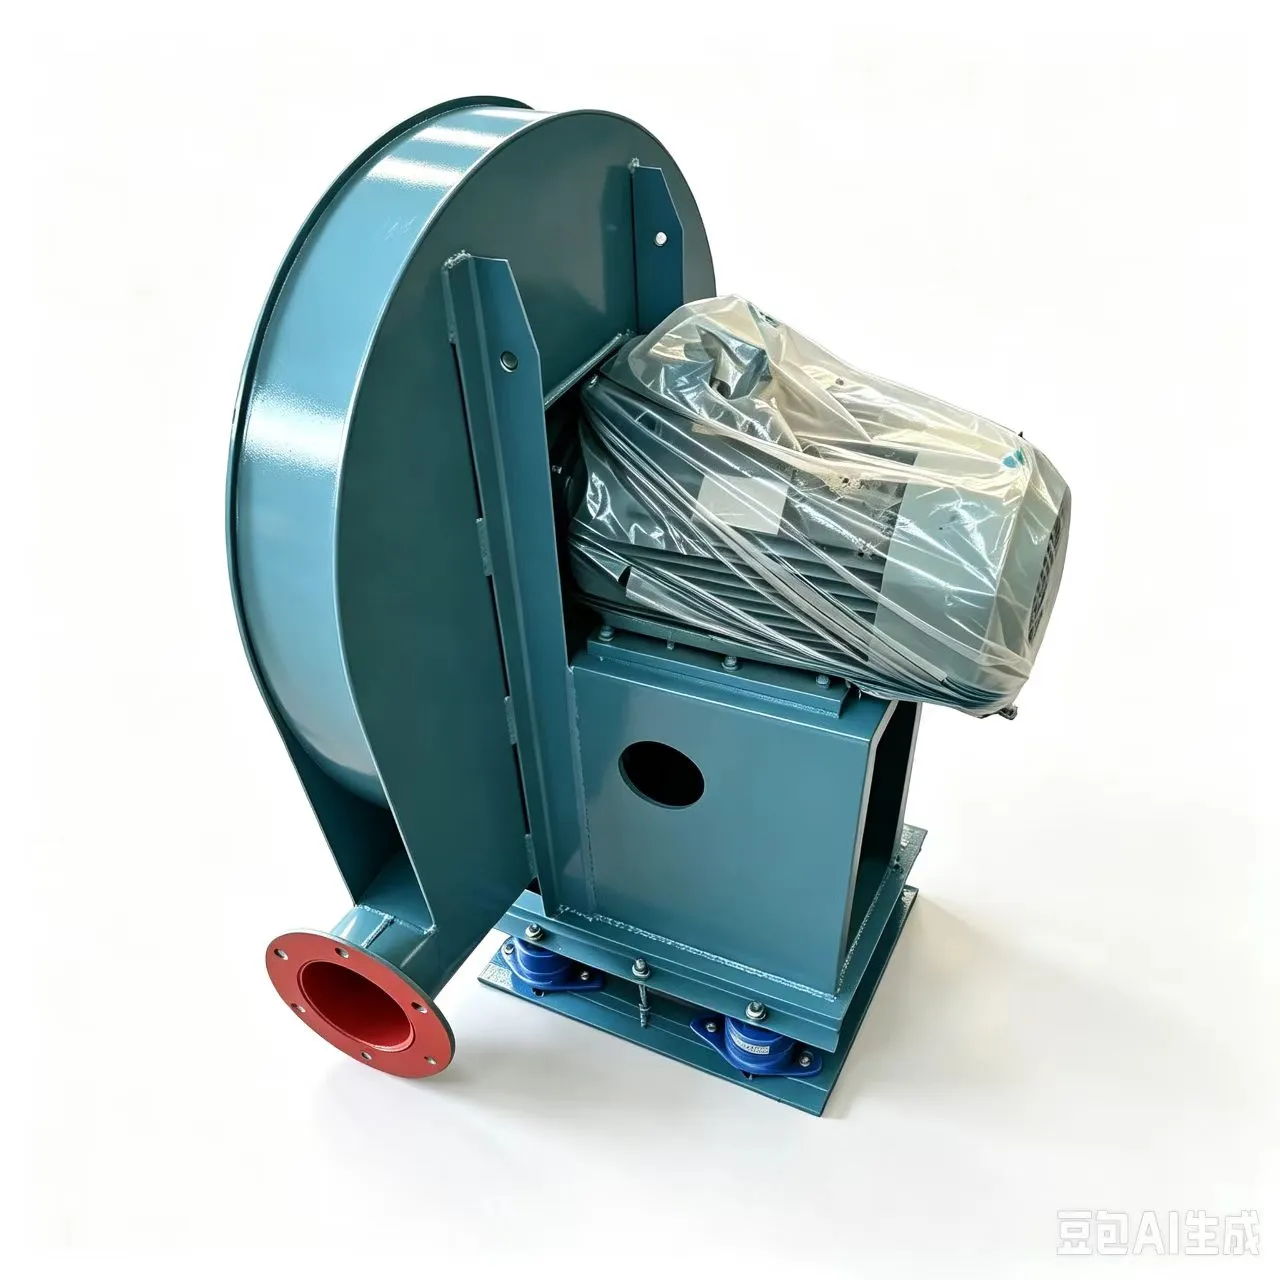
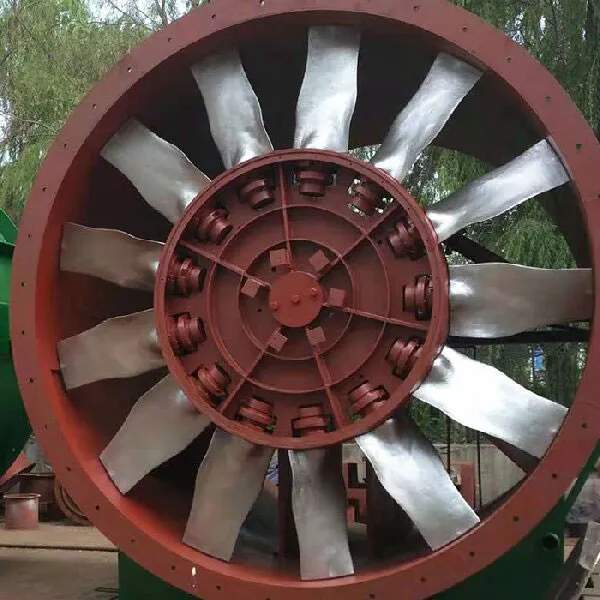
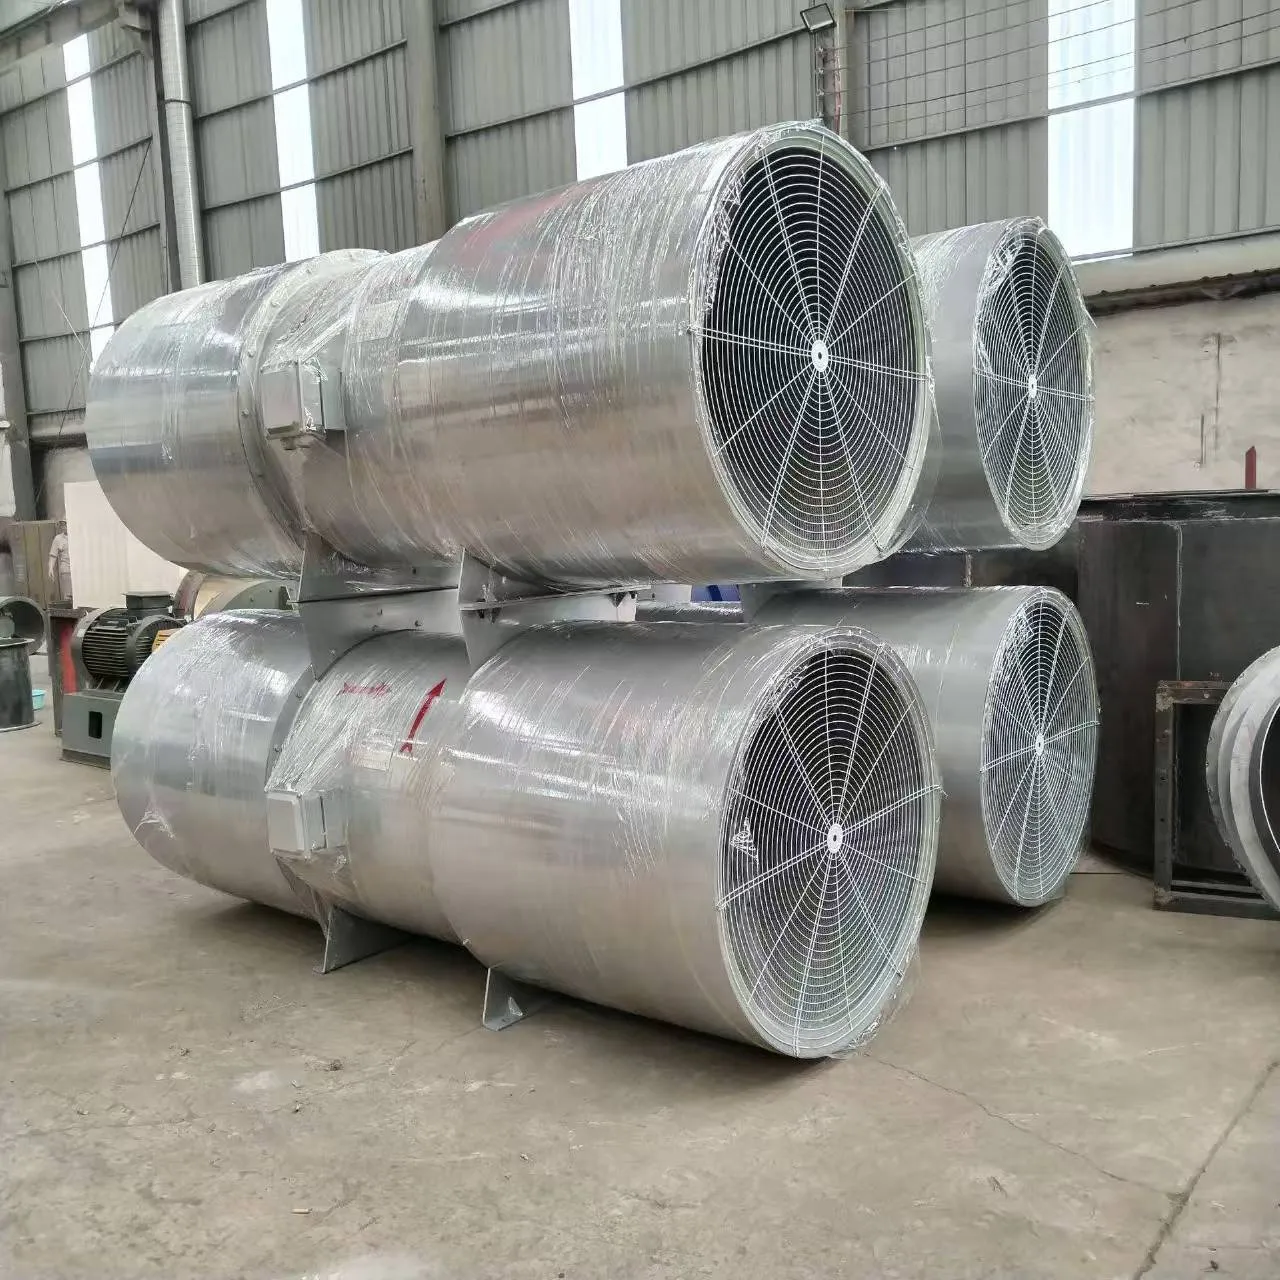
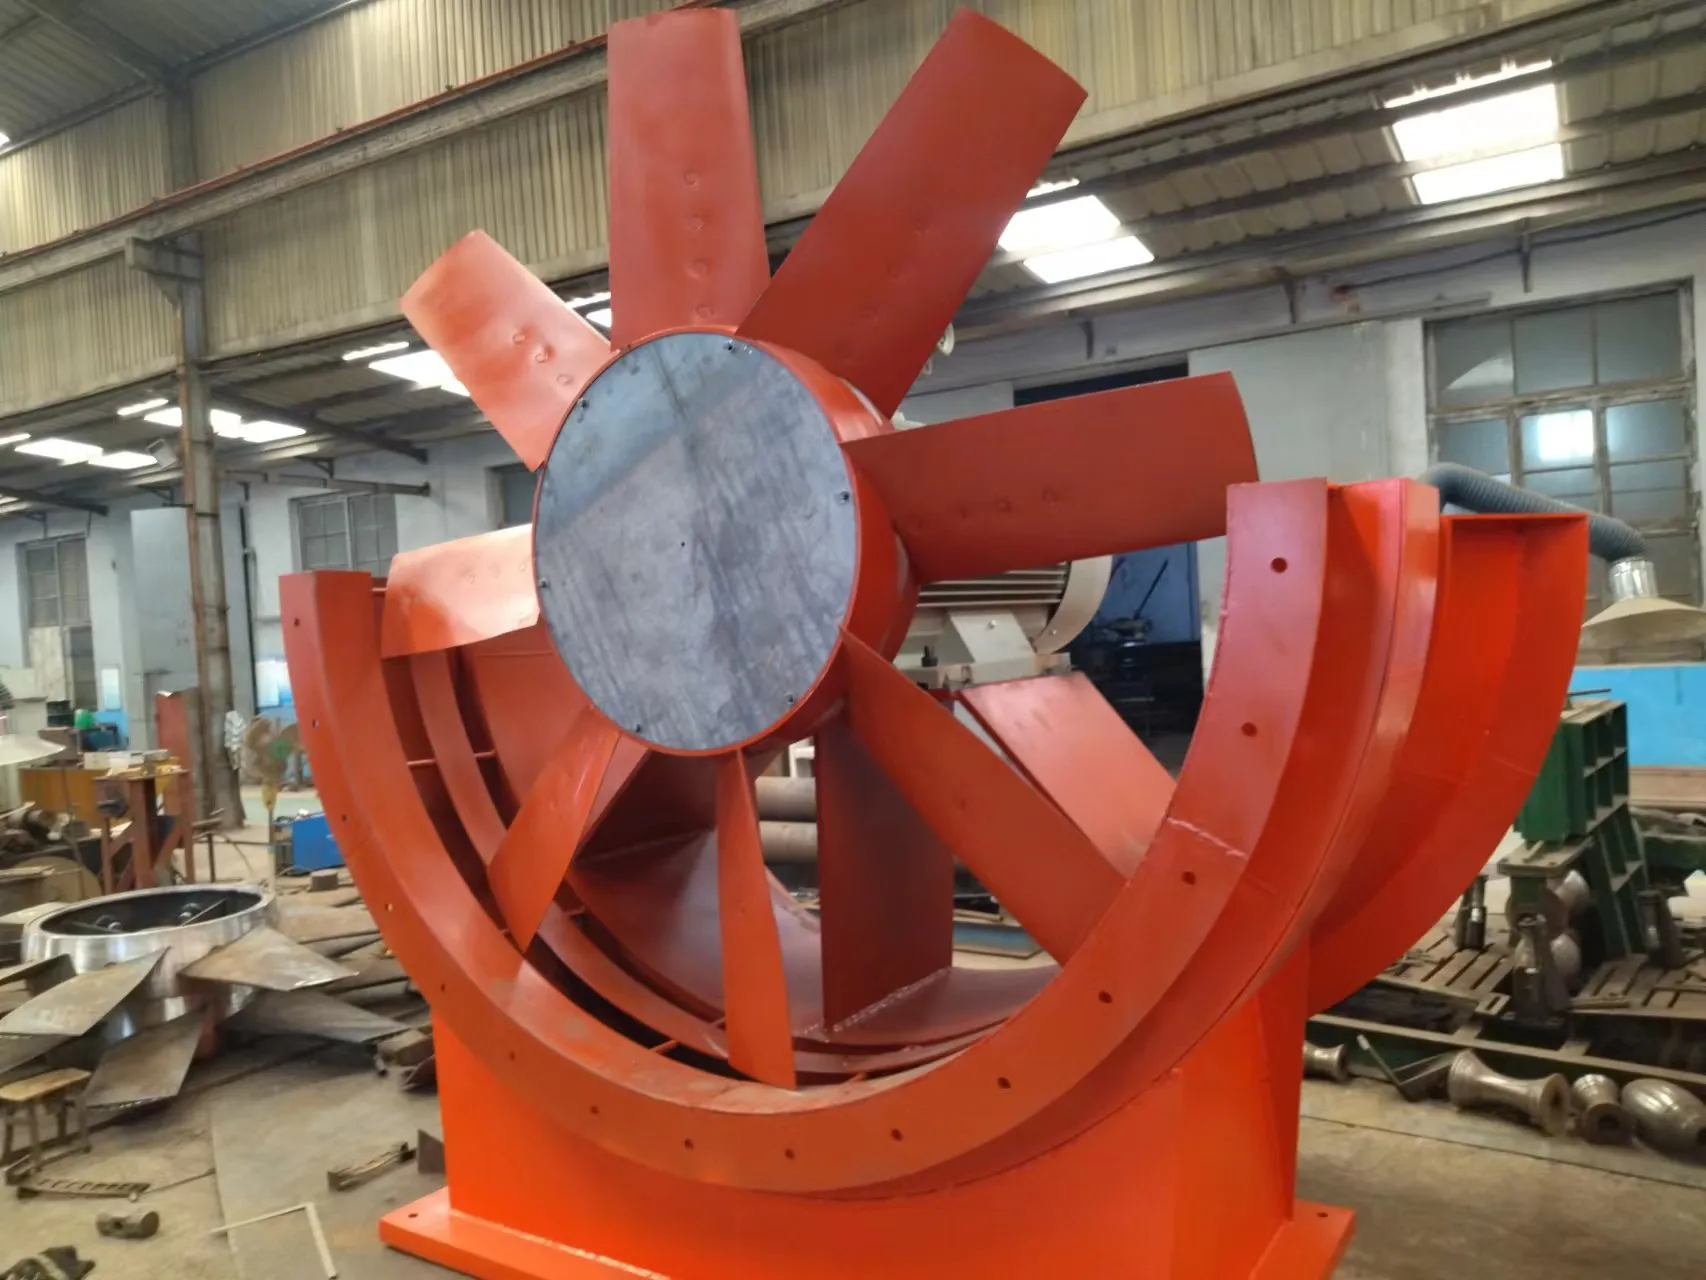
A mineração subterrânea exige ventilação que nunca falha – onde uma falha no ventilador não é um inconveniente; é uma violação de segurança. É por isso que os operadores de minas em Shanxi, na Mongólia Interior e em todo o Sudeste Asiático continuam voltando ao Fã de mineração da série FBD: não como um soprador genérico, mas como um ventilador de ventilação local de fluxo axial contra-rotativo, comprovado em campo, à prova de explosão e injeção de pressão, construído para ambientes de margem zero.
Vimos o que acontece quando as especificações de ventilação são copiadas de folhetos e não validadas no subsolo. Um cliente em uma jazida de carvão com concentração de 8,2% de metano instalou um ventilador axial não certificado classificado como “para uso em mineração”. Passou nos testes de fábrica. Ele falhou no dia 17 – a vibração aumentou, os rolamentos superaqueceram e a carcaça do motor quebrou durante o ciclo térmico. A causa raiz? Sem balanceamento dinâmico com torque de plena carga. Nenhum teste simulado de entrada de poeira. Nenhuma verificação em relação aos padrões à prova de explosão GB 3836.1–2021. A série FBD evita essas armadilhas por design e não por ajuste.
Por que a contra-rotação não é apenas um jargão de marketing
A maioria dos ventiladores axiais gira um rotor. A série FBD utiliza dois rotores acionados de forma independente, girando em direções opostas. Isso não é eficiência teórica – é um resultado mensurável: pressão estática até 15% maior com o mesmo consumo de energia, ruído 8–12 dB(A) menor a 3 metros e empuxo axial quase zero nos rolamentos. Medimos isso in situ durante um teste de 90 dias em um poço de minério de ferro com 1.200 m de profundidade em Anhui. Com a pressão estática de entrada flutuando entre –120 Pa e –210 Pa devido à mudança na resistência do túnel, a configuração de rotor duplo manteve o fluxo de ar dentro de ±2,3% do ponto de ajuste – enquanto as unidades concorrentes de rotor único variaram ±9,7%.
Essa estabilidade vem da sincronização mecânica – não da correção de software. Cada rotor é montado em seu próprio conjunto de rolamento de alta precisão, alinhado à leitura total do indicador (TIR) ≤0,03 mm. Sem caixas de câmbio. Sem deslizamento da correia. Apenas motores de acoplamento direto à prova de explosão que atendem à certificação Ex dⅠ Mb para equipamentos de categoria M1.
Durabilidade no mundo real: o que sobrevive no subsolo
A corrosão mata os ventiladores mais rápido que a poeira. Nas minas de carvão ricas em enxofre, as carcaças de aço não tratado sofrem corrosão em menos de 18 meses. A série FBD utiliza estruturas galvanizadas por imersão a quente, além de revestimento opcional em pó de epóxi-poliéster com classificação ISO 12944 C4. Mas o revestimento por si só não resolve – reforçamos zonas de tensão crítica: os cubos do impulsor recebem revestimentos de aço inoxidável com 3 mm de espessura; os cones de entrada apresentam placas de desgaste AR400 substituíveis; e todos os fixadores são de aço inoxidável A4-80 com composto antigripante pré-aplicado.
Também testamos além do padrão. Cada unidade é submetida a um teste contínuo de névoa salina de 4 horas a 35°C, seguido por 72 horas em umidade relativa de 95% a 40°C — e então um novo teste funcional imediato. Se o fluxo de ar cair mais de 1,5%, ele será rejeitado. Sem exceções. Essa disciplina explica por que as unidades FBD registram rotineiramente mais de 42.000 horas operacionais antes do primeiro serviço importante – quase o dobro da média da indústria para ciclos de trabalho comparáveis.
Instalação e integração: onde a maioria dos fornecedores para
“Plug-and-play” não existe no subsolo. Você precisa de compatibilidade de dutos, flexibilidade de tensão e monitoramento em tempo real – não apenas uma marca CE. A série FBD vem com três vantagens principais de integração:
- Opções de interface de duto: Flanges padrão de 600 mm, 700 mm e 800 mm – além de adaptadores cônicos personalizados para sistemas de dutos legados de 24″ ou 30″
- Adaptabilidade de energia: Enrolamentos de dupla tensão (380 V/660 V) com configuração opcional de 1140 V para instalações de linha principal de longa distância
- Arquitetura pronta para inteligência: Sensores PT100 integrados em ambos os enrolamentos do motor + transdutores de vibração (saída de 4–20 mA), pré-cabeados aos blocos de terminais – sem necessidade de emenda em campo
Sem kits de retrofit. Sem atrasos no “entre em contato com nossa equipe de engenharia”. Eles não são complementos – eles são integrados de fábrica, testados e documentados no relatório de comissionamento enviado com cada unidade.
Fazendo a escolha certa – sem suposições
Selecionando um Fã de mineração da série FBD não se trata de combinar a potência com o comprimento do túnel. Trata-se de mapear o pior cenário: níveis máximos de metano, carga de poeira esperada (mg/m³), variação da temperatura ambiente e tempo de inatividade permitido para manutenção. É por isso que não citamos catálogos. Começamos com seu plano de mina, esquema de ventilação e leituras históricas de gás – e modelamos o desempenho usando curvas de ventilador validadas por CFD, e não gráficos idealizados.
Se a temperatura do ar de admissão atingir regularmente 45°C, você precisará de isolamento do motor reduzido (Classe H, não F). Se o seu ventilador funciona 22 horas/dia com ciclos de parada/partida de 3 minutos, você precisa de enrolamentos de estator reforçados e compatibilidade de partida suave. Estas não são “opções” – são inegociáveis. E eles são incorporados a cada unidade FBD antes de sair da área de produção do Zibo Blower Industrial Park.
A confiabilidade subterrânea não é alcançada por meio de redundância. Ele está embutido no rotor, forjado na carcaça, verificado na célula de teste e comprovado onde é mais importante: no escuro, sob pressão, com vidas dependendo do fluxo de ar. Esse é o padrão da série FBD. Não é um alvo. Não é uma promessa. Uma linha de base.