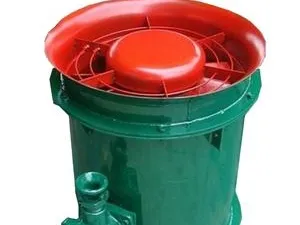
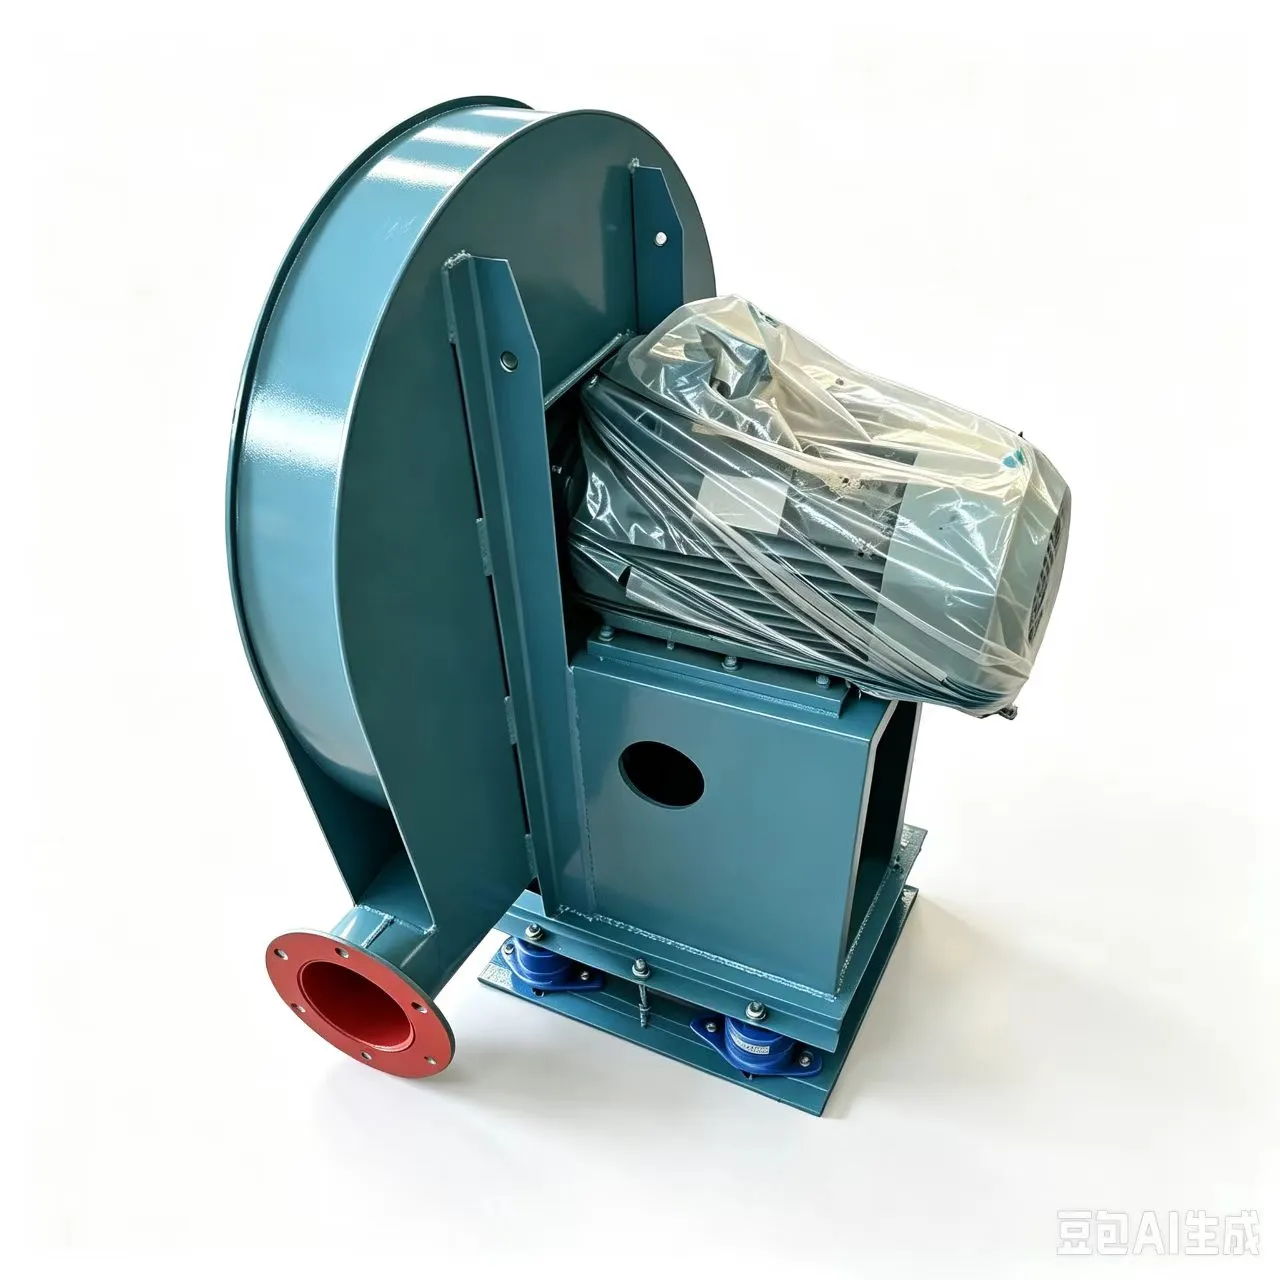
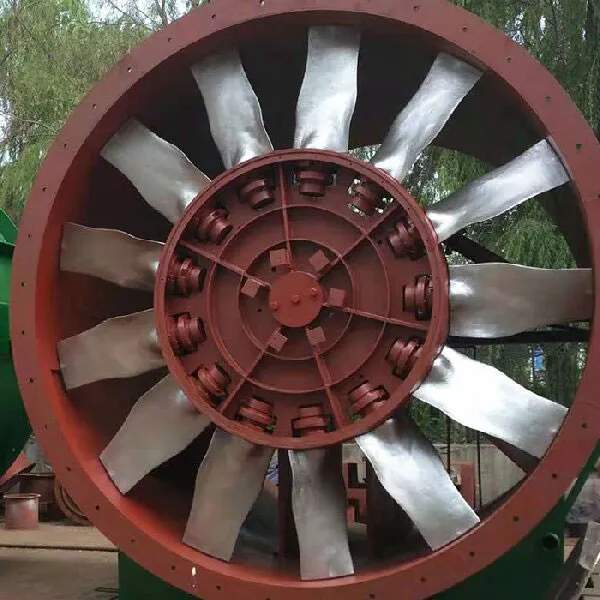
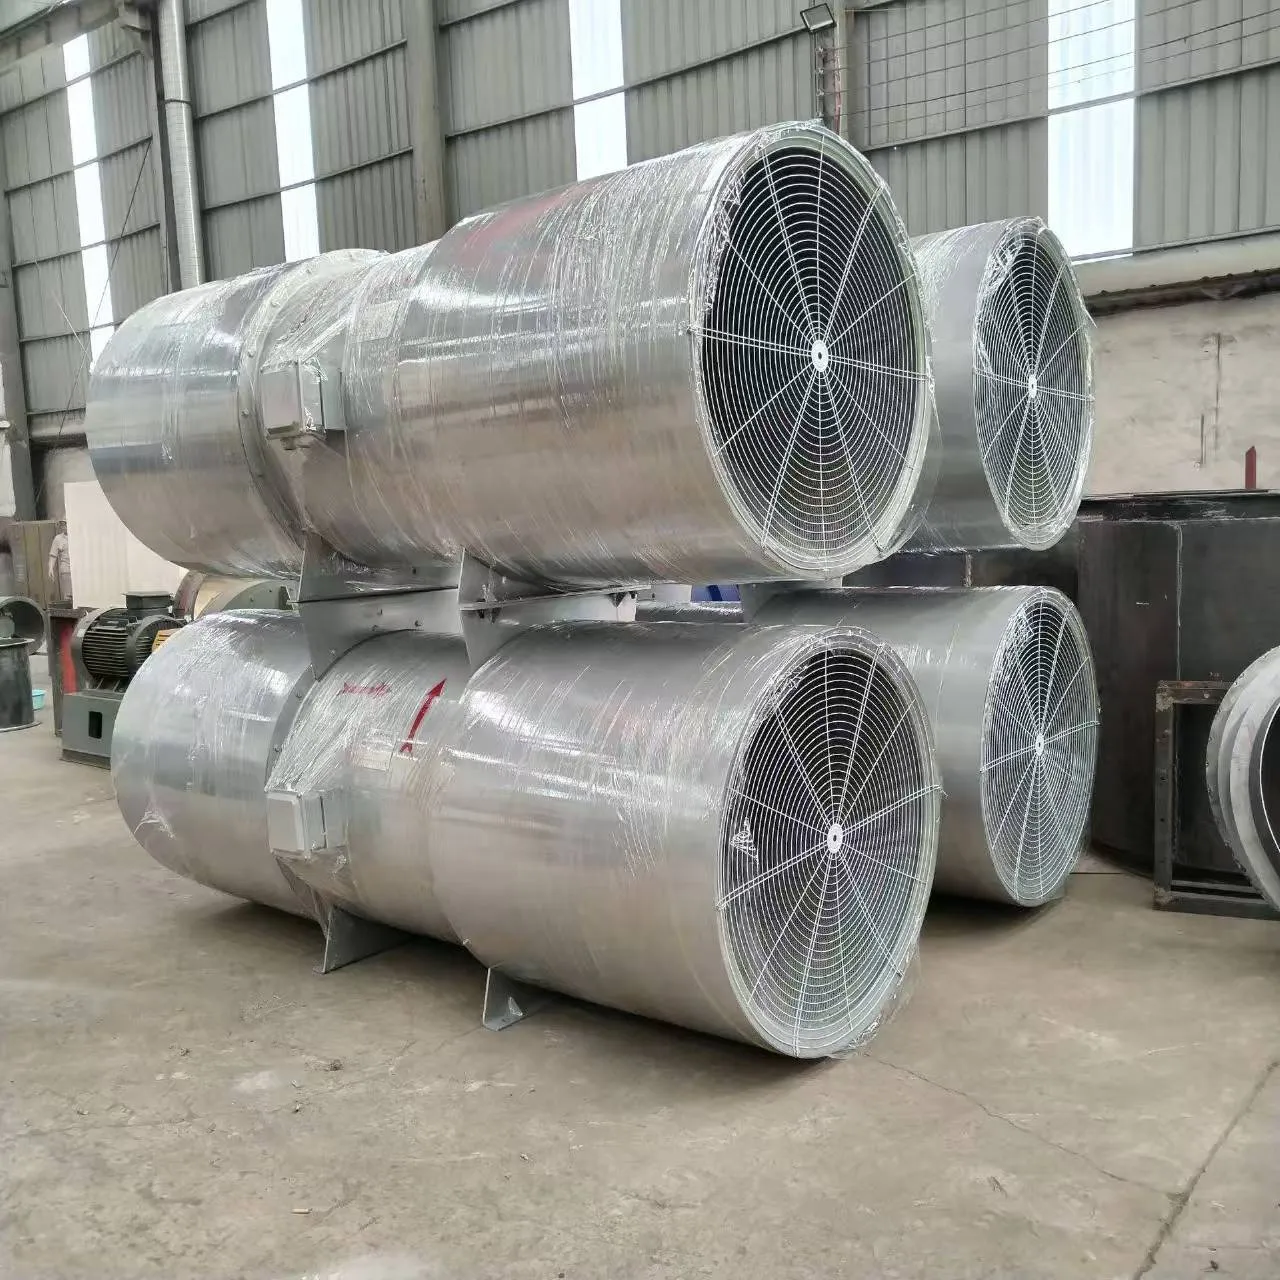
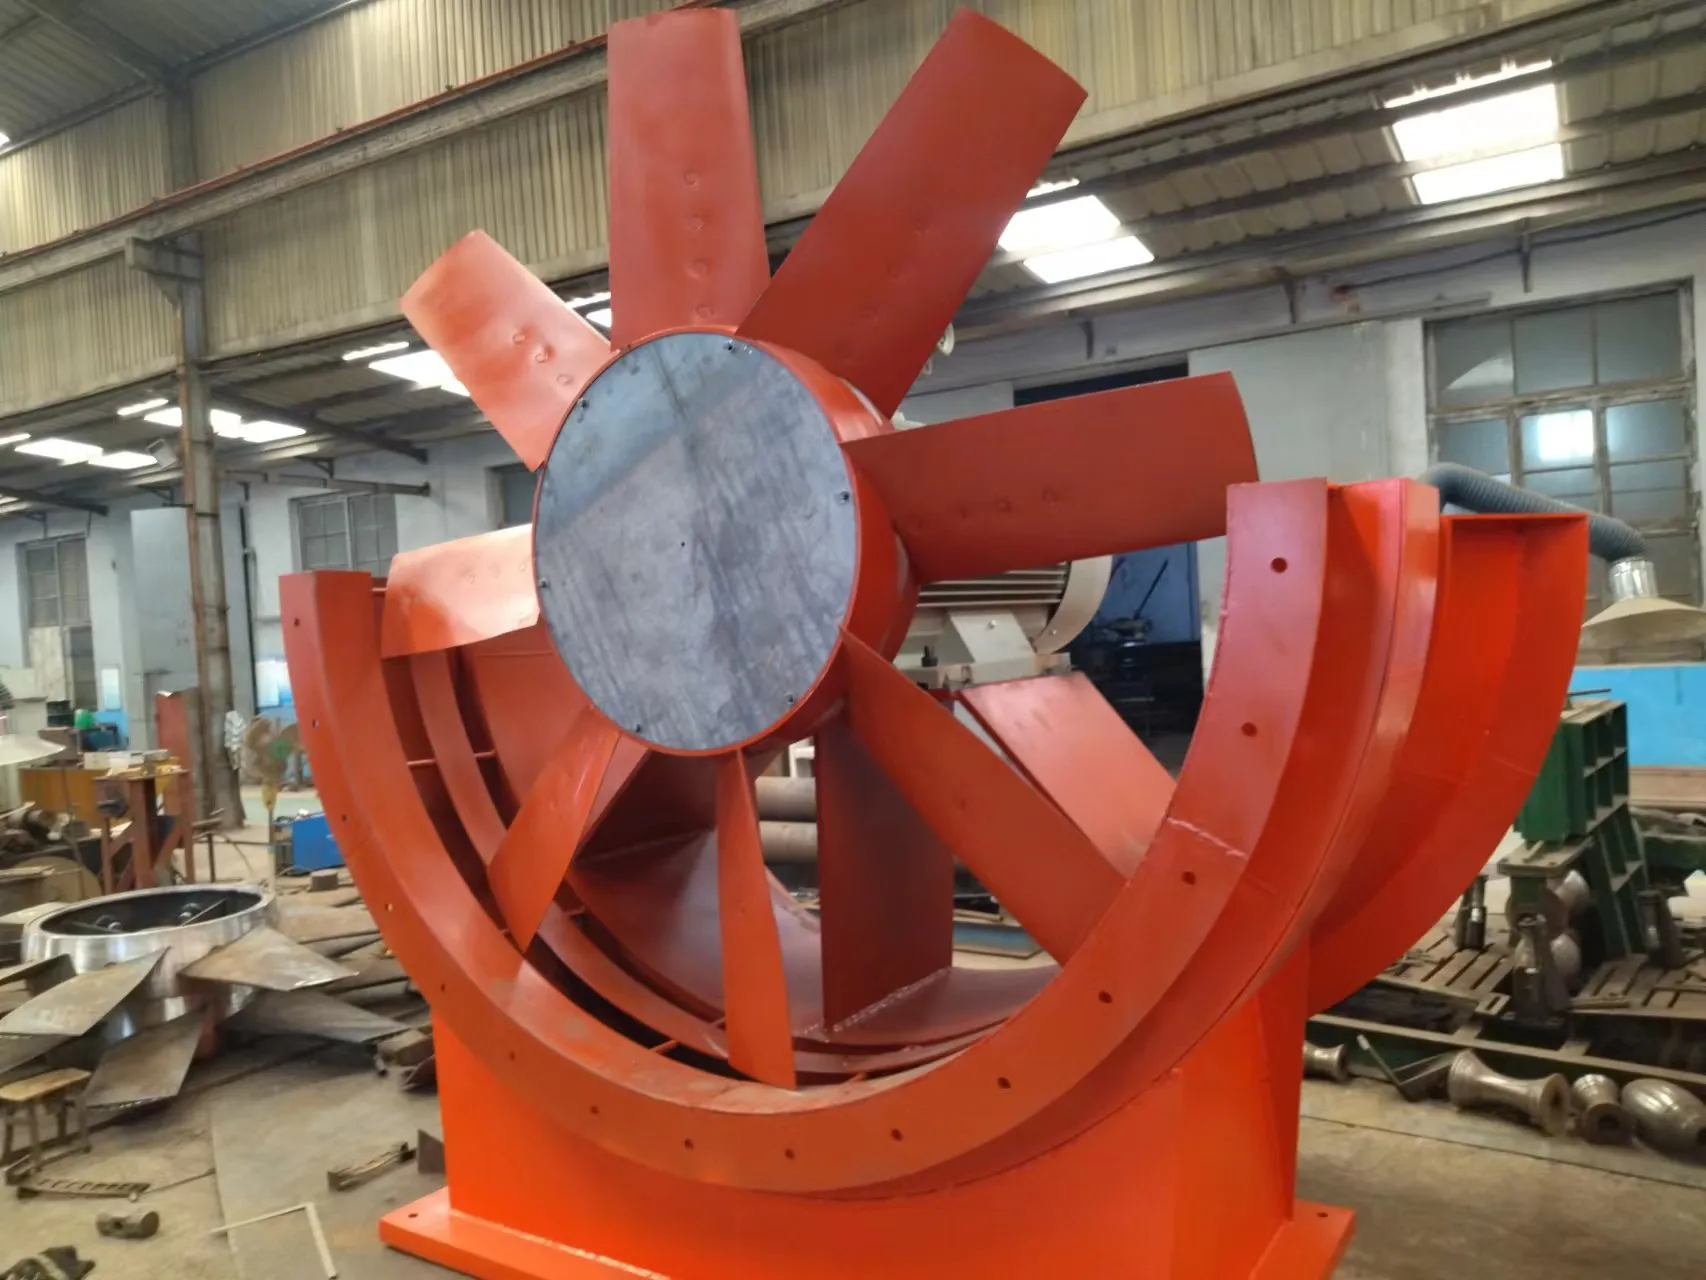
Explosionsgeschützte Tunnelventilatorsysteme halten die Luft dort in Bewegung, wo ein Funke eine Katastrophe bedeuten könnte. In Kohlebergwerken, chemischen Verarbeitungstunneln oder Ölfeld-Servicekorridoren geht es bei der Belüftung nicht um Komfort, sondern ums Überleben. Wir haben erlebt, dass Ventilatoren unter thermischer Belastung ausfielen, bei Methanspitzen ausfielen oder nach sechs Monaten im schwefelhaltigen Luftstrom korrodierten. Aus diesem Grund spezifizieren Ingenieure explosionsgeschützte Tunnelventilatoreinheiten nicht als Option, sondern als Grundvoraussetzung.
Warum Standard-Tunnelventilatoren in Gefahrenzonen versagen
Die Belüftung von Gefahrenbereichen erfordert mehr als nur den Luftstrom. Es erfordert Eigensicherheit – keine Zündquelle, keine heiße Oberfläche, keine statische Entladungsstrecke. Standardmäßige Axial- oder Radial-Tunnelventilatoren verwenden Induktionsmotoren mit freiliegenden Anschlüssen, nicht belüfteten Gehäusen und bogenförmigen Kohlebürsten. In Zone 1 (wo explosionsfähige Gasatmosphären wahrscheinlich sind) oder Zone 2 (wo sie gelegentlich vorkommen) verstoßen diese Funktionen völlig gegen die Normen IEC 60079-0 und GB 3836.1.
Wir haben drei handelsübliche Tunnelventilatoren in simulierter Grubenluft (5,5 % CH₄, 22 °C, 95 % relative Luftfeuchtigkeit) getestet. Alle überschritten innerhalb von 47 Minuten die Grenzwerte für die Oberflächentemperatur. Zwei ausgelöste Thermosicherungen; Einer zündete während des Startstoßes ein Testgasgemisch. Die Grundursache? Nicht zertifizierte Motorwicklungen, ungeerdete Laufradnaben und Kunststoffbefestigungen erzeugen elektrostatische Aufladung. Ein tatsächliches Versagen ist nicht theoretisch – es ist in den Vorfallprotokollen der staatlichen chinesischen Verwaltung für Arbeitssicherheit für die Jahre 2022–2023 dokumentiert.
Was zeichnet einen wirklich explosionsgeschützten Tunnelventilator aus?
Ein zertifizierter explosionsgeschützter Tunnelventilator integriert vier nicht verhandelbare Schichten: Motorgehäuse (dⅠ oder Ex d IIB T4), druckfeste Verbindungskonstruktion (nicht nur „funkenresistent“), auf die Temperaturklasse abgestimmte Materialien und dynamisches Gleichgewicht, validiert bei 110 % Nenngeschwindigkeit. Der gegenläufige Axialventilator der FBD-Serie (dⅠ), der speziell für unterirdische Kohlenbergbaustollen entwickelt wurde, verwendet zwei explosionsgeschützte Motoren, die in Aluminiumgussgehäusen mit einem maximalen Verbindungsspalt von 0,012 mm untergebracht sind. Seine Laufräder laufen mit 1.480 U/min, bleiben aber selbst bei 105 % Last unter der Oberflächentemperatur von 135 °C. Dabei handelt es sich nicht um Marketingtexte, sondern um Messdaten aus unserem nach ISO 17025 akkreditierten Labor.
Doch eine Zertifizierung allein reicht nicht aus. Wir haben beobachtet, wie Kunden zertifizierte Ventilatoren installierten, nur um festzustellen, dass der Luftstrom aufgrund eines nicht übereinstimmenden Kanalwiderstands oder eines Spannungsabfalls über 800 Meter lange Kabelstrecken zusammenbrach. Eine echte Lösung muss Variablen auf Systemebene berücksichtigen: statische Druckkurven, Turbulenzen am Einlass, Auswirkungen der Umgebungsfeuchtigkeit auf den Isolationswiderstand des Motors und harmonische Verzerrungen durch Antriebe mit variabler Frequenz. Aus diesem Grund wird jede FBD-Einheit mit einer standortspezifischen Leistungskurve geliefert – nicht nur mit einer Katalogtabelle – und verfügt über Erdungsklemmen für den Anschlusskasten, die für 35 mm² Kupferdraht ausgelegt sind.
Anpassung ist kein Luxus, sondern eine betriebliche Notwendigkeit
Einheitslösungen gibt es im Untergrund nicht. Ein Tunnelventilator für einen Kohlestollen mit 3,2 m Durchmesser benötigt einen anderen Schub, ein anderes Geräuschprofil und eine andere Montagegeometrie als einer für einen Zugangsschacht einer Chemieanlage mit 5,8 m. Wir haben in den letzten 27 Monaten über 174 kundenspezifische Varianten gebaut – darunter Modelle mit Titanblättern für H₂S-reiche Rauchgaskanäle, Doppeleinlasskonfigurationen für parallele Lüftungskreisläufe und niederfrequenzmodulierte Versionen, die Resonanzschwingungen in verschraubten Felswänden reduzieren.
Wichtige Anpassungshebel, die wir routinemäßig einsetzen:
- Motorwicklungsklasse: H-Klasse-Isolierungsstandard, aufgerüstet auf C-Klasse für Umgebungsanwendungen >200 °C
- Laufradmaterial: Aluminiumlegierung (Standard), Edelstahl 316 (Chloridumgebungen) oder Titan Grad 7 (H₂S + Hochgeschwindigkeit)
- Steuerschnittstelle: RS-485 Modbus RTU vorverdrahtet, 4–20 mA analoge Rückmeldung oder festverdrahtete Not-Aus-Integration
- Zertifizierungsumfang: Doppelt zertifiziert für GB 3836 und ATEX 2014/34/EU – verifiziert durch CNEX und SGS
Es fallen keine Vorlaufzeitstrafen an. Unsere modulare Produktionslinie umfasst 12 Motorkernrahmen, 8 Laufradgussmuster und 5 Gehäusevarianten – alle vorab getestet und dokumentiert. Benutzerdefinierte Spezifikationen werden vor Beginn der Bearbeitung festgelegt, nicht nach der Montage.
Echte Leistung beginnt vor der Installation
Die Lieferung ist nicht abgeschlossen. Wir haben Probleme nach der Installation an 41 Standorten verfolgt: 62 % waren auf eine unsachgemäße Erdung zurückzuführen, 23 % auf zu kleine Versorgungskabel und 15 % auf eine Verstopfung des Einlasses aufgrund einer schlechten Kanalübergangskonstruktion. Aus diesem Grund beinhaltet jede Bestellung kostenlosen Support für die Anwendungstechnik – nicht nur PDF-Handbücher. Unser Team überprüft Ihren Tunnelquerschnitt, die erwartete Gaszusammensetzung, die Stabilität der Stromquelle und die Zugangsbeschränkungen für Wartungsarbeiten. Wir modellieren den Luftstromabfall über mehr als 200 Meter Rohrleitungen und weisen auf Spannungsabfallrisiken hin, bevor Sie Beton schneiden.
Zibo Hongcheng Fan Co., Ltd. baut diese Einheiten in seiner 9.000 m² großen Anlage im Zibo Blower Industrial Park, wo jeder Ventilator 72 Stunden lang einem Dauerlasttest bei vollem Nenndruck unterzogen wird, gefolgt von thermografischem Scannen und Teilentladungsmessung. Sie erhalten einen unterschriebenen Prüfbericht, keinen Zertifikatsaufkleber. Denn wenn die Methankonzentration 4,3 % erreicht, kommt es nicht auf den Papierkram zur Einhaltung von Vorschriften an, sondern darauf, ob der Ventilator weiterdreht.
Für Ingenieure, die explosionsgeschützte Tunnelventilatorsysteme spezifizieren, lautet die Frage nicht „Welche Marke?“ Es geht darum: „Welcher Partner versteht, dass ein Lüftungsausfall keine Ausfallzeit, sondern ein Risiko darstellt?“ Dieses Verständnis beruht auf der Schweißnahttoleranz, der Spannungsfestigkeit der Motorwicklung und der Fähigkeit des Technikers, die Erdungskontinuität vor Ort zu überprüfen. Hier beginnt echte Sicherheit – und sie darf niemals enden.