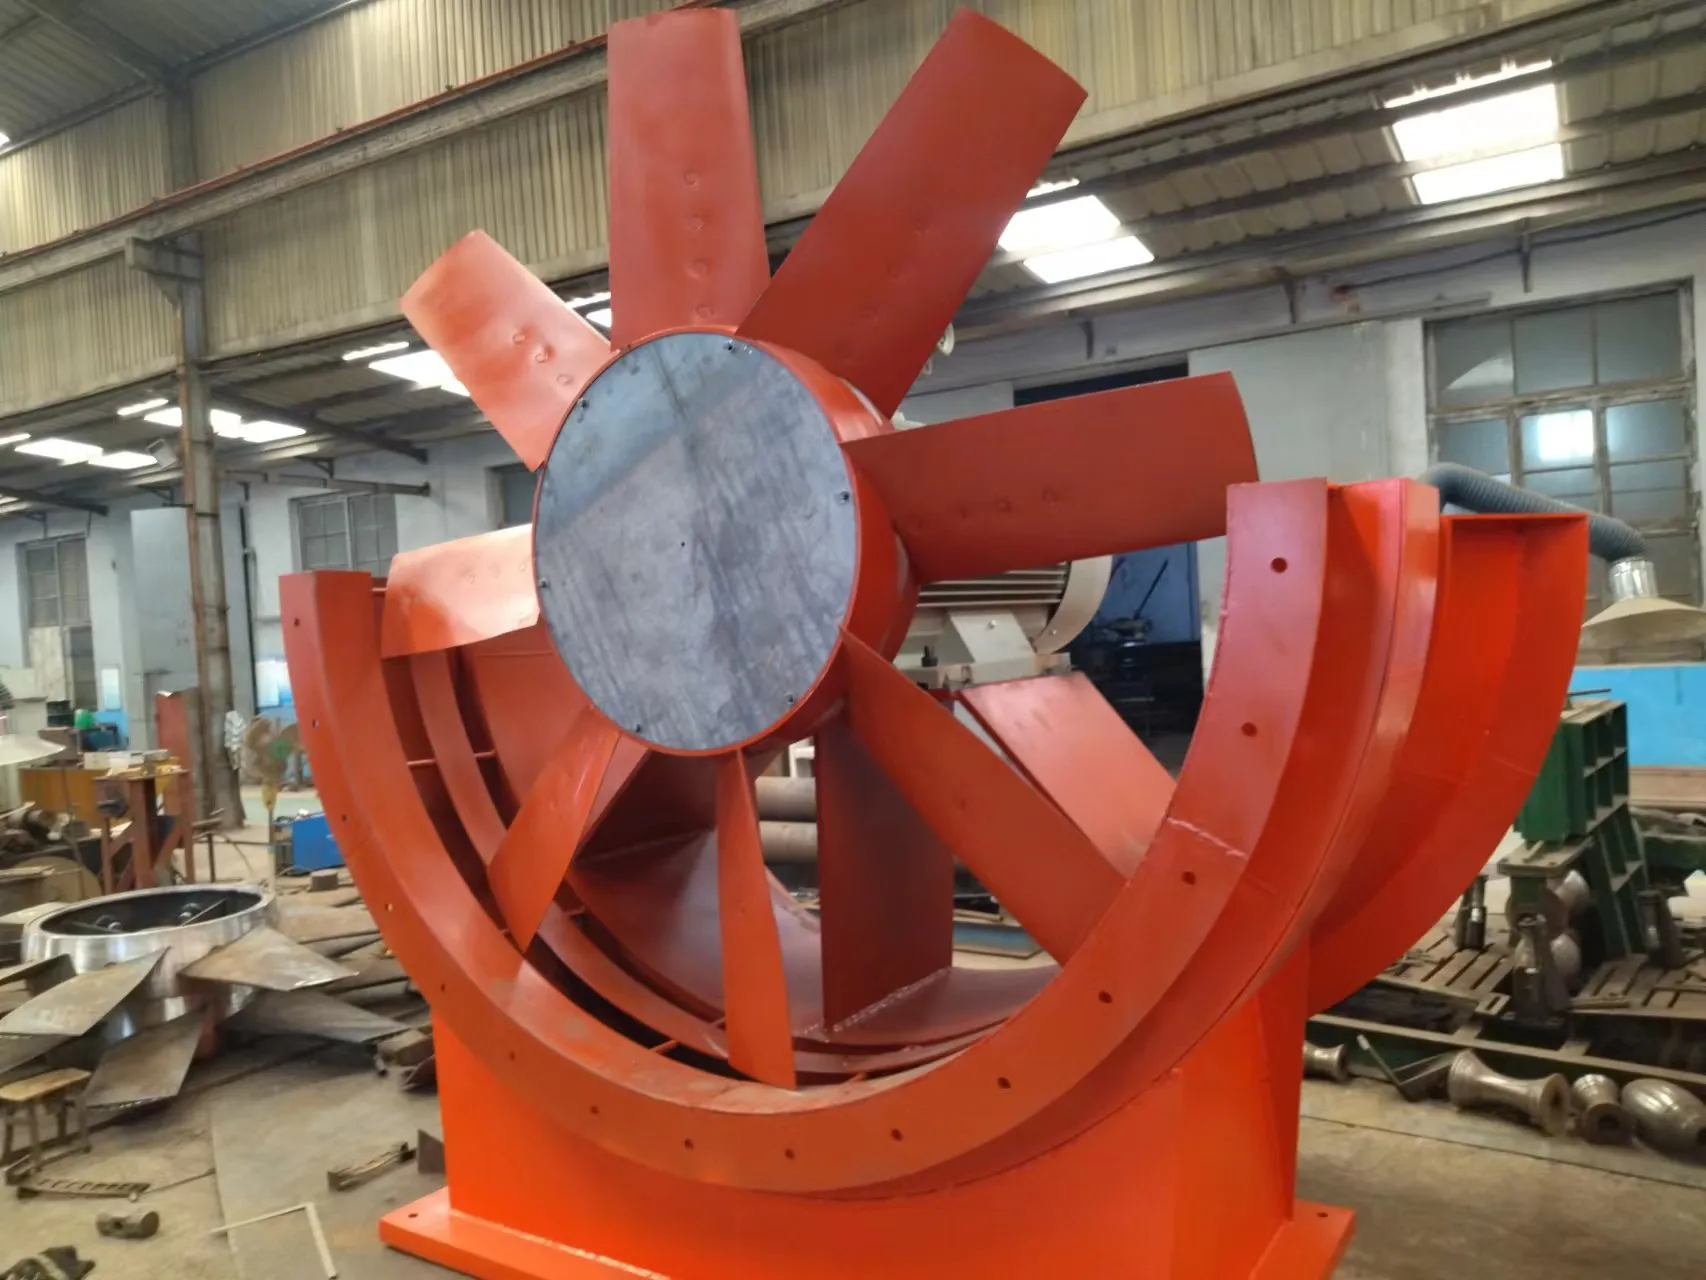
I sistemi di ventilazione per tunnel a prova di esplosione mantengono l'aria in movimento dove una scintilla potrebbe significare una catastrofe. Nelle miniere di carbone, nei tunnel di lavorazione chimica o nei corridoi di servizio dei giacimenti petroliferi, la ventilazione non è una questione di comfort, ma di sopravvivenza. Abbiamo visto ventole guastarsi sotto stress termico, accendersi male durante i picchi di metano o corrodersi dopo sei mesi in un flusso d'aria carico di zolfo. Ecco perché gli ingegneri specificano le unità ventilanti per tunnel a prova di esplosione non come opzione, ma come requisito di base.
Perché i ventilatori standard per tunnel si guastano nelle zone pericolose
La ventilazione delle aree pericolose richiede più del volume del flusso d'aria. Richiede sicurezza intrinseca: nessuna fonte di accensione, nessuna superficie calda, nessun percorso di scarica statica. I ventilatori a tunnel assiali o centrifughi standard utilizzano motori a induzione con terminali esposti, alloggiamenti non ventilati e spazzole di carbone che formano archi. Nella Zona 1 (dove sono probabili atmosfere contenenti gas esplosivi) o nella Zona 2 (dove sono occasionali), queste caratteristiche violano completamente gli standard IEC 60079-0 e GB 3836.1.
Abbiamo testato tre ventilatori da tunnel standard nell'aria simulata di una miniera (5,5% CH₄, 22°C, 95% RH). Tutti hanno superato i limiti di temperatura superficiale entro 47 minuti. Due termoprotettori intervenuti; uno ha acceso una miscela di gas di prova durante il picco di avvio. La causa principale? Avvolgimenti del motore non certificati, mozzi della girante senza messa a terra e dispositivi di fissaggio in plastica che generano carica elettrostatica. Il fallimento nel mondo reale non è teorico: è documentato nei registri degli incidenti dell’Amministrazione statale cinese per la sicurezza sul lavoro del periodo 2022-2023.
Cosa rende un vero ventilatore da tunnel a prova di esplosione?
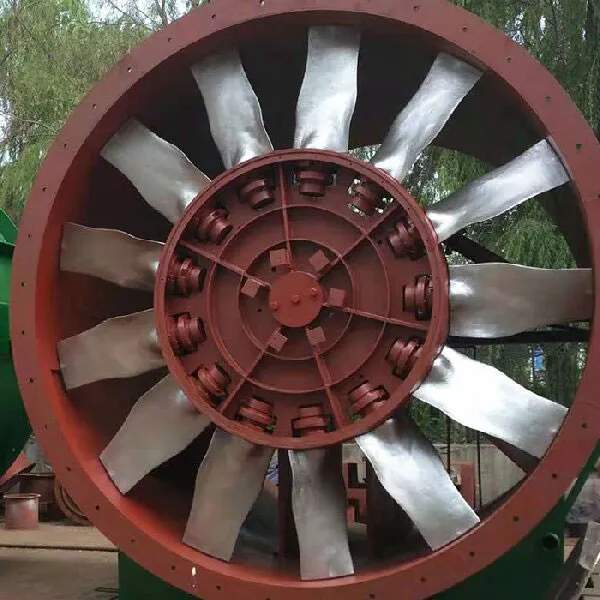
Un ventilatore a tunnel certificato antideflagrante integra quattro livelli non negoziabili: custodia del motore (dⅠ o Ex d IIB T4), design del giunto ignifugo (non solo “antiscintilla”), materiali corrispondenti alla classe di temperatura e bilanciamento dinamico convalidato al 110% della velocità nominale. La ventola a flusso assiale controrotante della serie FBD (dⅠ), progettata specificatamente per i depositi sotterranei delle miniere di carbone, utilizza doppi motori antideflagranti alloggiati in involucri di alluminio pressofuso con uno spazio massimo tra i giunti di 0,012 mm. Le sue giranti girano a 1.480 giri al minuto ma rimangono al di sotto dei 135°C di temperatura superficiale anche con un carico del 105%. Non si tratta di testi di marketing: si tratta di dati misurati dal nostro laboratorio accreditato ISO 17025.
Ma la sola certificazione non basta. Abbiamo osservato i clienti installare ventilatori certificati solo per riscontrare un collasso del flusso d'aria dovuto alla resistenza non corrispondente del condotto o alla caduta di tensione su cavi di 800 metri. Una vera soluzione deve tenere conto delle variabili a livello di sistema: curve di pressione statica, turbolenza in ingresso, effetti dell'umidità ambientale sulla resistenza di isolamento del motore e distorsione armonica derivante dagli azionamenti a frequenza variabile. Ecco perché ogni unità FBD viene fornita con una curva delle prestazioni specifica per il sito, non solo con una tabella del catalogo, e include capicorda di messa a terra della morsettiera dimensionati per un filo di rame da 35 mm².
La personalizzazione non è un lusso: è una necessità operativa
Nel sottosuolo non esiste una soluzione unica valida per tutti. Un ventilatore per tunnel per un pozzo di carbone di 3,2 m di diametro necessita di spinta, profilo di rumore e geometria di montaggio diversi rispetto a quello per un pozzo di accesso a un impianto chimico di 5,8 m. Negli ultimi 27 mesi abbiamo realizzato oltre 174 varianti personalizzate, inclusi modelli con pale in titanio per condotti dei gas di scarico ricchi di H₂S, configurazioni a doppia entrata per circuiti di ventilazione paralleli e versioni modulate a bassa frequenza che riducono le vibrazioni risonanti nelle pareti rocciose imbullonate.
Principali leve di personalizzazione che implementiamo abitualmente:
- Classe di avvolgimento del motore: Standard di isolamento di classe H, aggiornato alla classe C per applicazioni con temperatura ambiente >200°C
- Materiale della girante: Lega di alluminio (standard), acciaio inossidabile 316 (ambienti clorurati) o titanio grado 7 (H₂S + alta velocità)
- Interfaccia di controllo: RS-485 Modbus RTU precablato, feedback analogico da 4–20 mA o integrazione dell'arresto di emergenza cablato
- Ambito di certificazione: Doppia certificazione sia per GB 3836 che per ATEX 2014/34/UE: verificata da CNEX e SGS
Non si applica alcuna penalità sui tempi di consegna. La nostra linea di produzione modulare contiene 12 telai motore principali, 8 modelli di fusione della girante e 5 varianti di alloggiamento, tutti pre-testati e documentati. Le specifiche personalizzate vengono bloccate prima dell'inizio della lavorazione, non dopo l'assemblaggio.
Le prestazioni reali iniziano prima dell'installazione
La consegna non è il completamento. Abbiamo monitorato i problemi post-installazione in 41 siti: il 62% è stato ricondotto a una messa a terra inadeguata, il 23% a cavi di alimentazione sottodimensionati e il 15% a ostruzione dell'ingresso causata da una progettazione inadeguata della transizione del condotto. Ecco perché ogni ordine include supporto tecnico applicativo gratuito, non solo manuali in formato PDF. Il nostro team esamina la sezione trasversale del tunnel, la composizione prevista del gas, la stabilità della fonte di alimentazione e i vincoli di accesso per la manutenzione. Modelliamo il decadimento del flusso d'aria su oltre 200 metri di condutture e segnaliamo i rischi di caduta di tensione prima di tagliare il cemento.
Zibo Hongcheng Fan Co., Ltd. costruisce queste unità nel suo stabilimento Zibo Blower Industrial Park di 9.000 m², dove ogni ventilatore viene sottoposto a 72 ore di test di carico continuo alla pressione massima nominale, seguiti da scansione termografica e misurazione delle scariche parziali. Riceverai un rapporto di prova firmato, non un adesivo del certificato. Perché quando la concentrazione di metano raggiunge il 4,3%, ciò che conta non sono i documenti di conformità, ma se la ventola continua a girare.
Per gli ingegneri che specificano sistemi di ventilazione per tunnel a prova di esplosione, la domanda non è “Quale marca?” La questione è "Quale partner capisce che un guasto alla ventilazione non è un tempo di inattività: è un rischio". Questa comprensione risiede nella tolleranza del cordone di saldatura, nella rigidità dielettrica dell’avvolgimento del motore e nella capacità del tecnico di verificare la continuità della messa a terra in loco. È qui che inizia la vera sicurezza e che non deve mai finire.