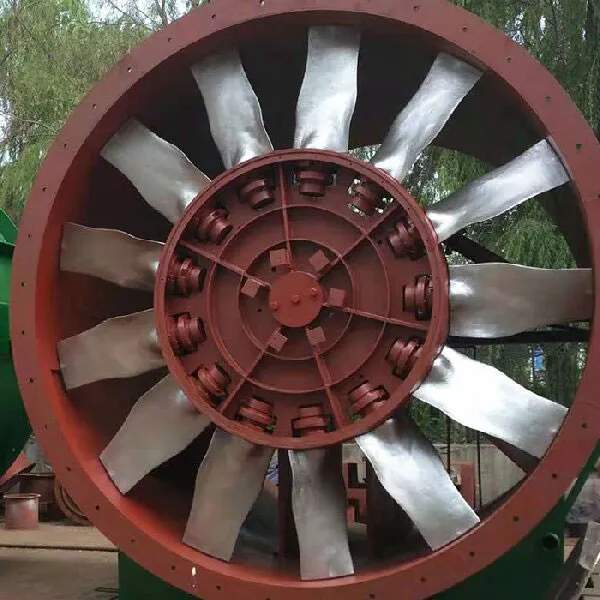
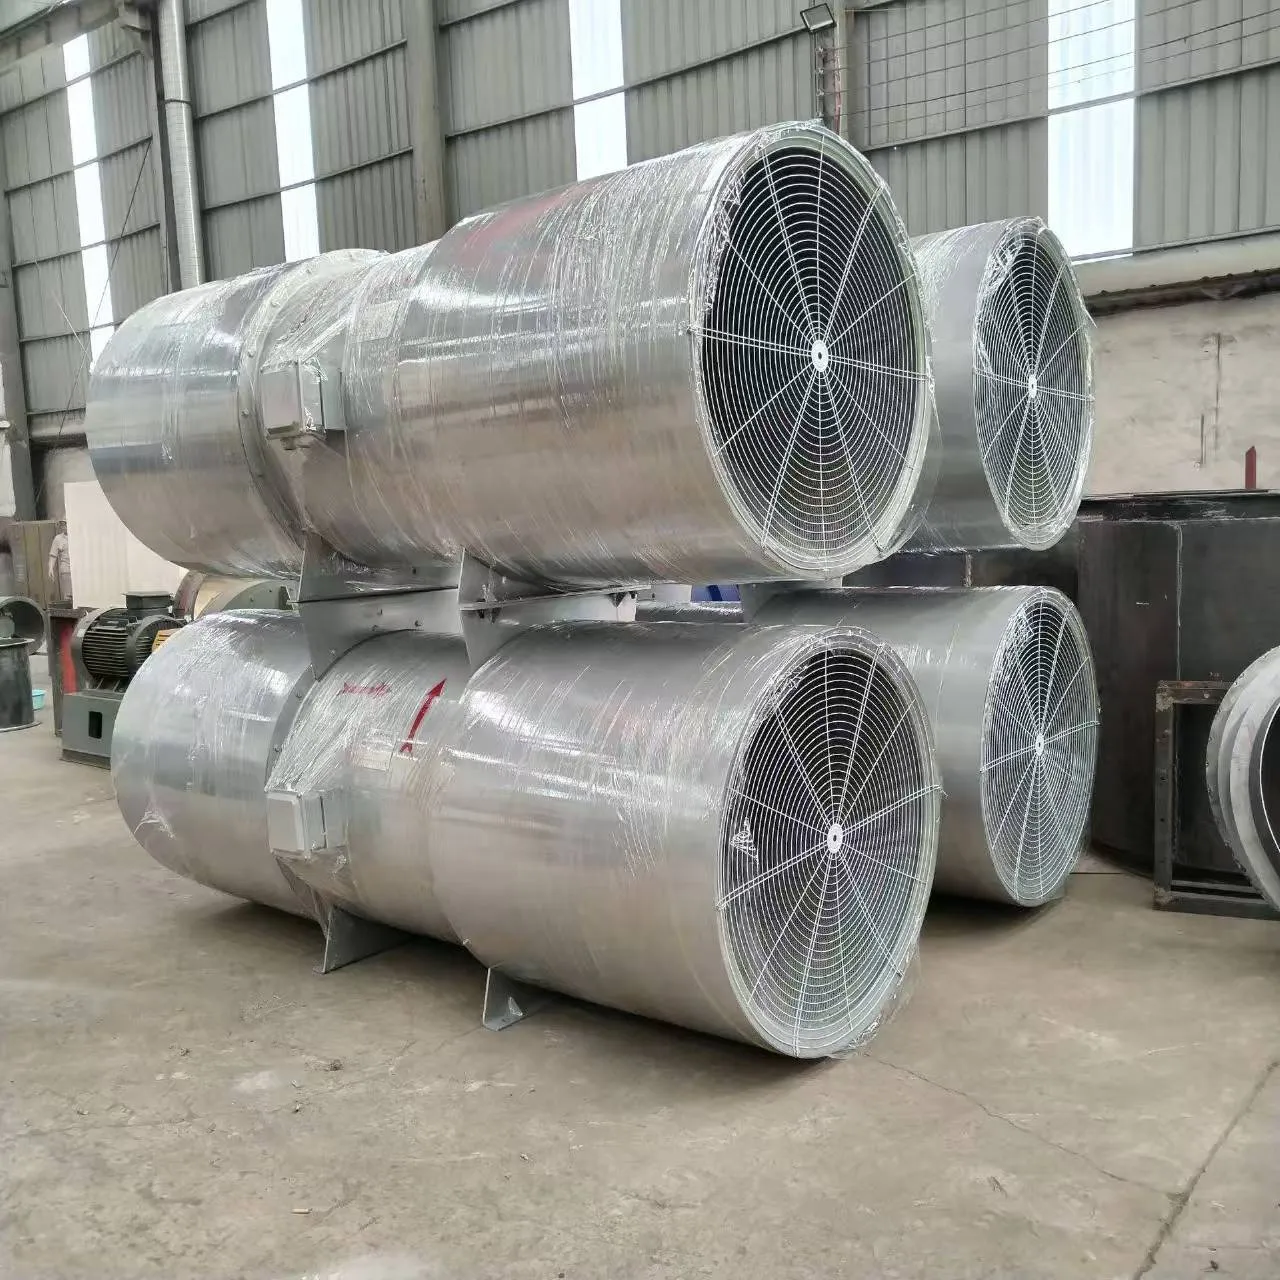
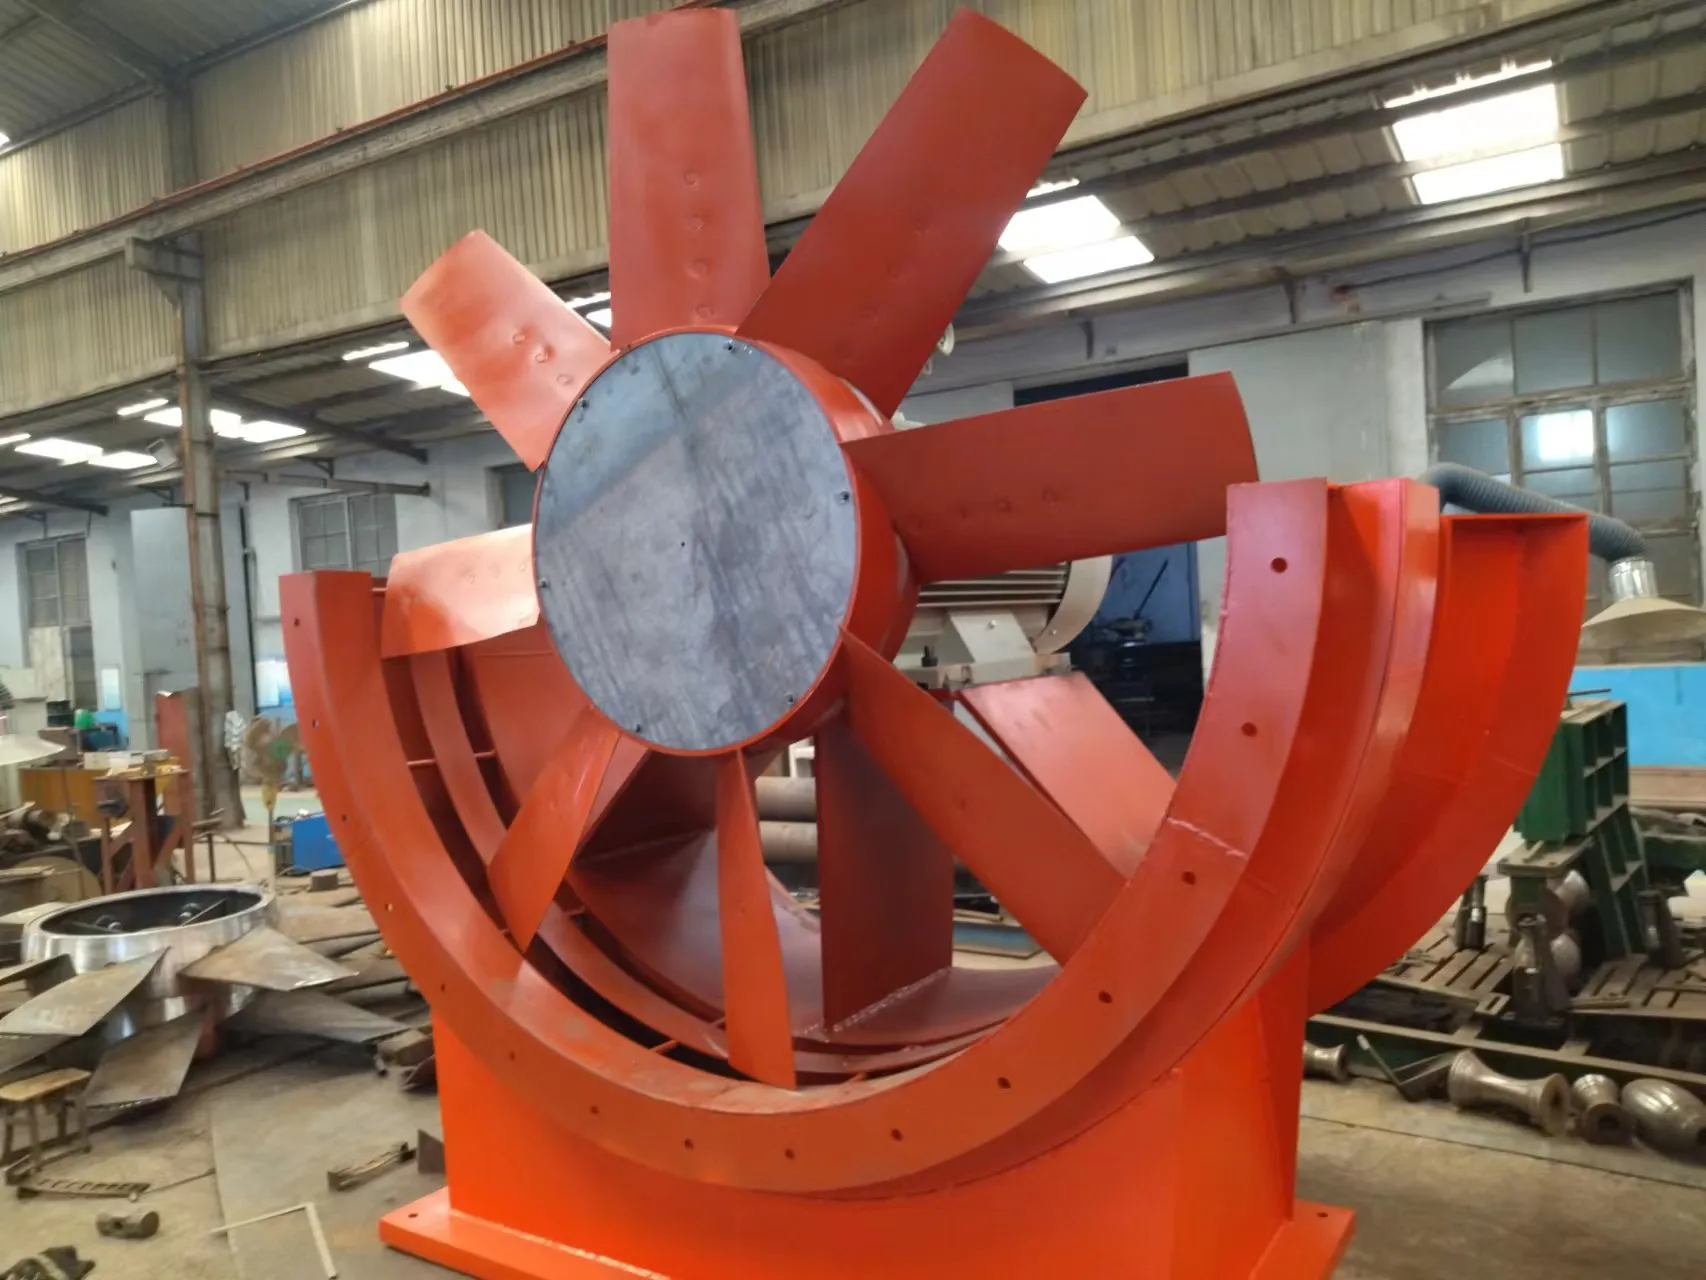
Les systèmes de ventilateurs de tunnel antidéflagrants maintiennent l’air en mouvement là où une étincelle pourrait entraîner une catastrophe. Dans les mines de charbon, les tunnels de traitement chimique ou les couloirs de services pétroliers, la ventilation n’est pas une question de confort, mais bien une question de survie. Nous avons vu des ventilateurs tomber en panne sous l’effet d’un stress thermique, avoir des ratés lors de pics de méthane ou se corroder après six mois dans un flux d’air chargé de soufre. C’est pourquoi les ingénieurs spécifient les ventilateurs tunnel antidéflagrants non pas comme une option, mais comme exigence de base.
Pourquoi les ventilateurs de tunnel standard échouent dans les zones dangereuses
La ventilation des zones dangereuses exige plus que du volume de flux d’air. Il exige une sécurité intrinsèque : pas de source d’inflammation, pas de surface chaude, pas de chemin de décharge statique. Les ventilateurs tunnel axiaux ou centrifuges standard utilisent des moteurs à induction avec des bornes exposées, des boîtiers non ventilés et des balais de charbon à arc. Dans la zone 1 (où des atmosphères de gaz explosifs sont probables) ou dans la zone 2 (où elles sont occasionnelles), ces fonctionnalités violent carrément les normes CEI 60079-0 et GB 3836.1.
Nous avons testé trois ventilateurs de tunnel disponibles dans le commerce dans de l'air de mine simulé (5,5 % CH₄, 22 °C, 95 % HR). Tous ont dépassé les limites de température de surface en 47 minutes. Deux coupe-circuit thermique déclenchés ; l'un d'eux a enflammé un mélange de gaz d'essai lors de la surtension de démarrage. La cause profonde ? Enroulements de moteur non certifiés, moyeux de turbine non mis à la terre et attaches en plastique générant une charge électrostatique. Les échecs réels ne sont pas théoriques : ils sont documentés dans les journaux d’incidents de l’Administration d’État chinoise pour la sécurité au travail de 2022 à 2023.
Qu'est-ce qui fait un véritable ventilateur de tunnel antidéflagrant ?
Un ventilateur tunnel antidéflagrant certifié intègre quatre couches non négociables : boîtier du moteur (dⅠ ou Ex d IIB T4), conception de joint antidéflagrant (pas seulement « résistant aux étincelles »), des matériaux adaptés à la classe de température et un équilibre dynamique validé à une vitesse nominale de 110 %. Le ventilateur axial contrarotatif de la série FBD (dⅠ), conçu spécifiquement pour les mines de charbon souterraines, utilise deux moteurs antidéflagrants logés dans des boîtiers en fonte d'aluminium avec un espace de joint maximum de 0,012 mm. Ses roues fonctionnent à 1 480 tr/min mais restent en dessous de 135 °C de température de surface même à 105 % de charge. Il ne s’agit pas d’une copie marketing, mais de données mesurées provenant de notre laboratoire accrédité ISO 17025.
Mais la certification seule ne suffit pas. Nous avons observé des clients installer des ventilateurs certifiés et avons constaté un effondrement du flux d'air dû à une résistance de conduit inadaptée ou à une chute de tension sur des câbles de 800 mètres. Une véritable solution doit tenir compte des variables au niveau du système : courbes de pression statique, turbulences d'entrée, effets de l'humidité ambiante sur la résistance d'isolation du moteur et distorsion harmonique des variateurs de fréquence. C'est pourquoi chaque unité FBD est livrée avec une courbe de performances spécifique au site (et pas seulement un tableau de catalogue) et comprend des cosses de mise à la terre de boîte à bornes dimensionnées pour un fil de cuivre de 35 mm².
La personnalisation n’est pas un luxe, c’est une nécessité opérationnelle
Il n’existe pas de solution universelle sous terre. Un ventilateur de tunnel pour une galerie de charbon de 3,2 m de diamètre nécessite une poussée, un profil de bruit et une géométrie de montage différents de ceux d'un puits d'accès à une usine chimique de 5,8 m. Nous avons construit plus de 174 variantes personnalisées au cours des 27 derniers mois, notamment des modèles à pales en titane pour les conduits de fumées riches en H₂S, des configurations à double entrée pour les circuits de ventilation parallèles et des versions à modulation basse fréquence qui réduisent les vibrations de résonance dans les parois rocheuses boulonnées.
Principaux leviers de personnalisation que nous déployons régulièrement :
- Classe d'enroulement du moteur : Norme d'isolation de classe H, mise à niveau vers la classe C pour les applications ambiantes >200°C
- Matériau de la roue : Alliage d'aluminium (standard), acier inoxydable 316 (environnements chlorés) ou titane grade 7 (H₂S + haute vitesse)
- Interface de contrôle : RS-485 Modbus RTU pré-câblé, retour analogique 4-20 mA ou intégration d'un arrêt d'urgence câblé
- Portée des certifications : Double certification pour GB 3836 et ATEX 2014/34/EU – vérifié par CNEX et SGS
Aucune pénalité de délai ne s'applique. Notre ligne de production modulaire contient 12 châssis de moteur, 8 modèles de moulage de turbine et 5 variantes de boîtier, tous pré-testés et documentés. Les spécifications personnalisées sont verrouillées avant le début de l'usinage, et non après l'assemblage.
Les vraies performances commencent avant l’installation
La livraison n’est pas terminée. Nous avons suivi les problèmes post-installation sur 41 sites : 62 % sont dus à une mauvaise mise à la terre, 23 % à des câbles d'alimentation sous-dimensionnés et 15 % à une obstruction de l'entrée causée par une mauvaise conception de transition des conduits. C'est pourquoi chaque commande inclut une assistance gratuite en matière d'ingénierie d'application, et pas seulement des manuels PDF. Notre équipe examine la section transversale de votre tunnel, la composition attendue des gaz, la stabilité de la source d'énergie et les contraintes d'accès pour la maintenance. Nous modélisons la dégradation du flux d’air sur plus de 200 mètres de conduits et signalons les risques de chute de tension avant de couper le béton.
Zibo Hongcheng Fan Co., Ltd. construit ces unités dans ses installations du parc industriel Zibo Blower de 9 000 m², où chaque ventilateur est soumis à 72 heures de tests de charge continus à pleine pression, suivis d'un balayage thermographique et d'une mesure de décharge partielle. Vous recevez un rapport de test signé, pas un autocollant de certificat. Parce que lorsque la concentration de méthane atteint 4,3 %, ce qui compte, ce ne sont pas les formalités administratives de conformité, mais plutôt si le ventilateur continue de tourner.
Pour les ingénieurs qui spécifient des systèmes de ventilateurs de tunnel antidéflagrants, la question n’est pas « Quelle marque ? » C’est « Quel partenaire comprend qu’une panne de ventilation n’est pas un temps d’arrêt, c’est un risque. » Cette compréhension réside dans la tolérance du cordon de soudure, la rigidité diélectrique de l’enroulement du moteur et la capacité du technicien à vérifier la continuité de la mise à la terre sur site. C’est là que commence la véritable sécurité et qu’elle ne doit jamais s’arrêter.