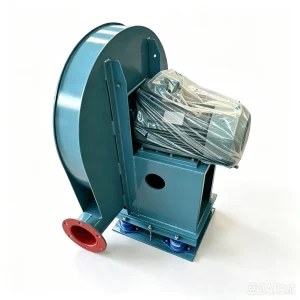
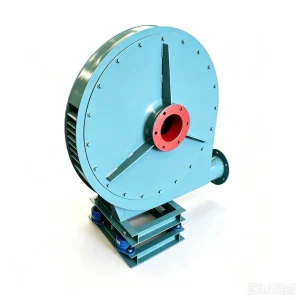
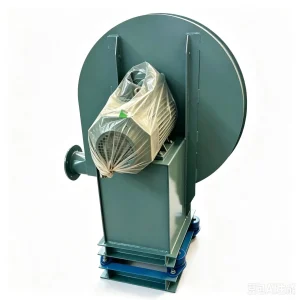
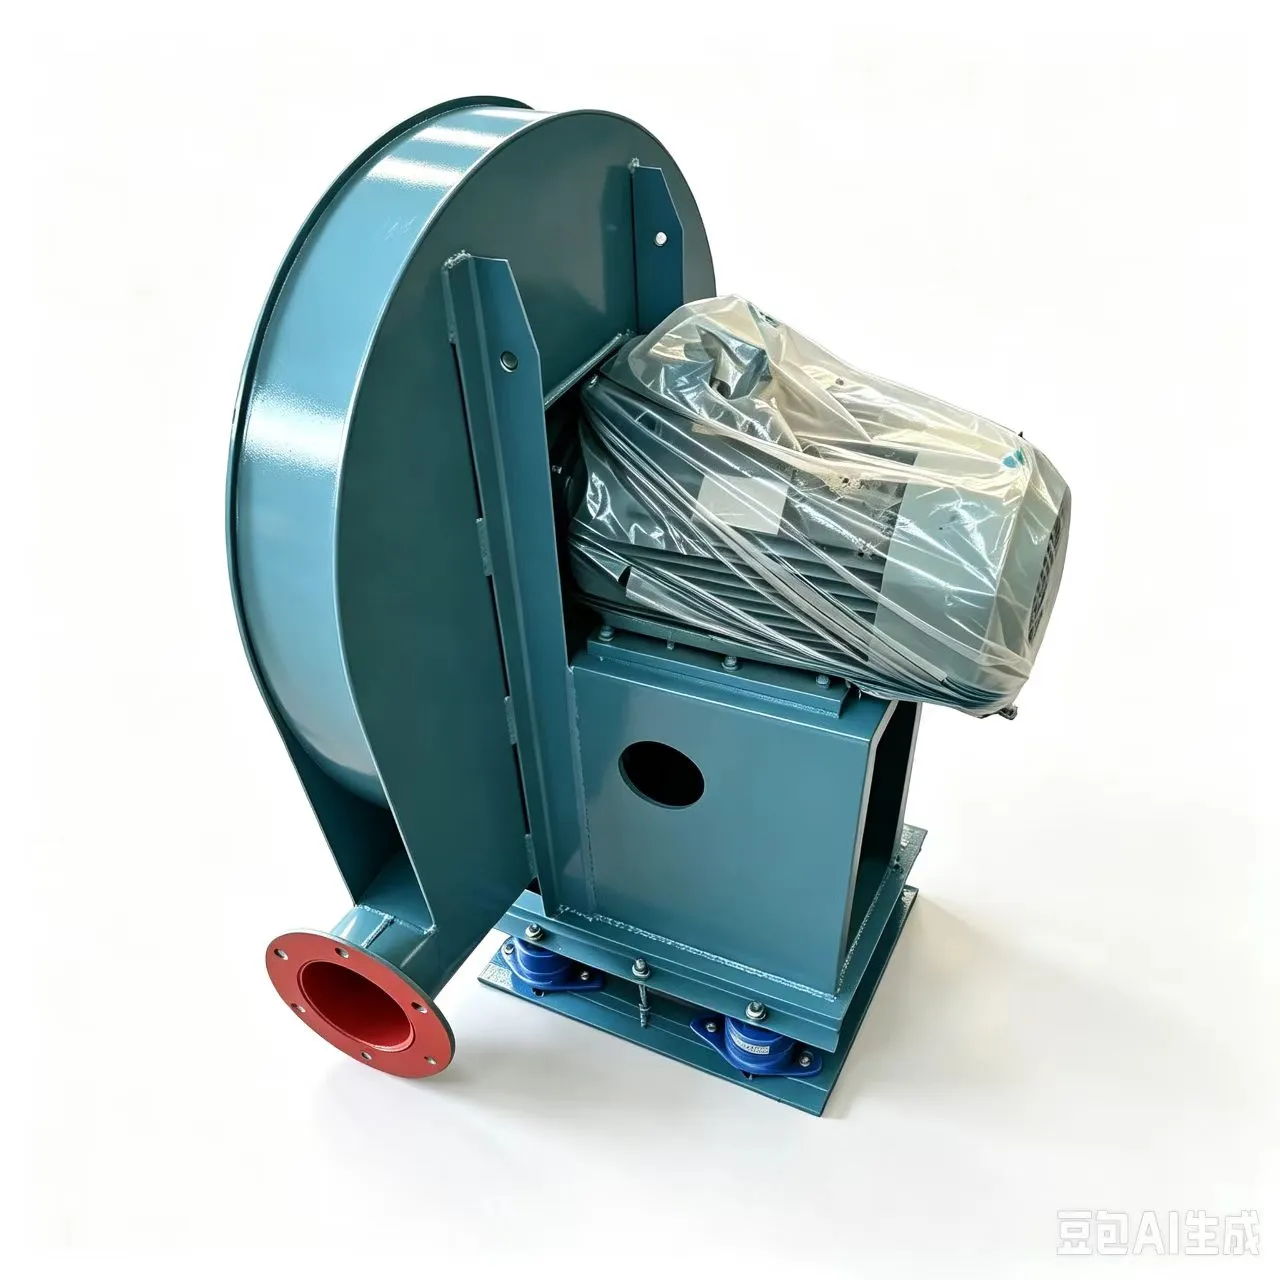
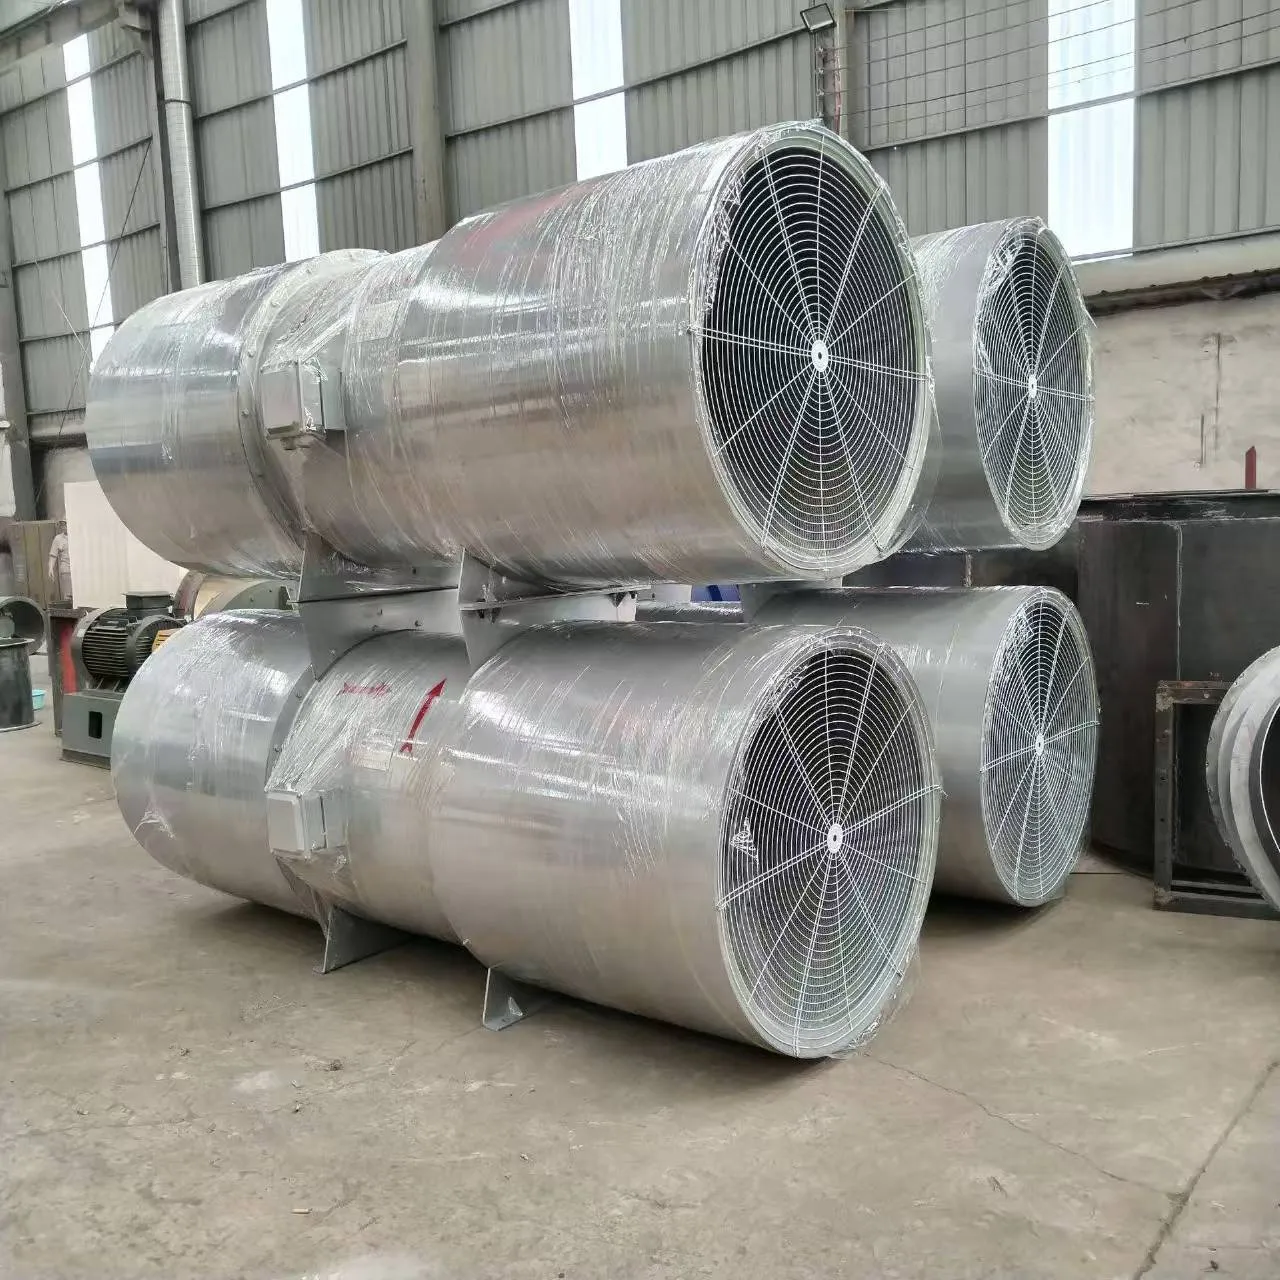
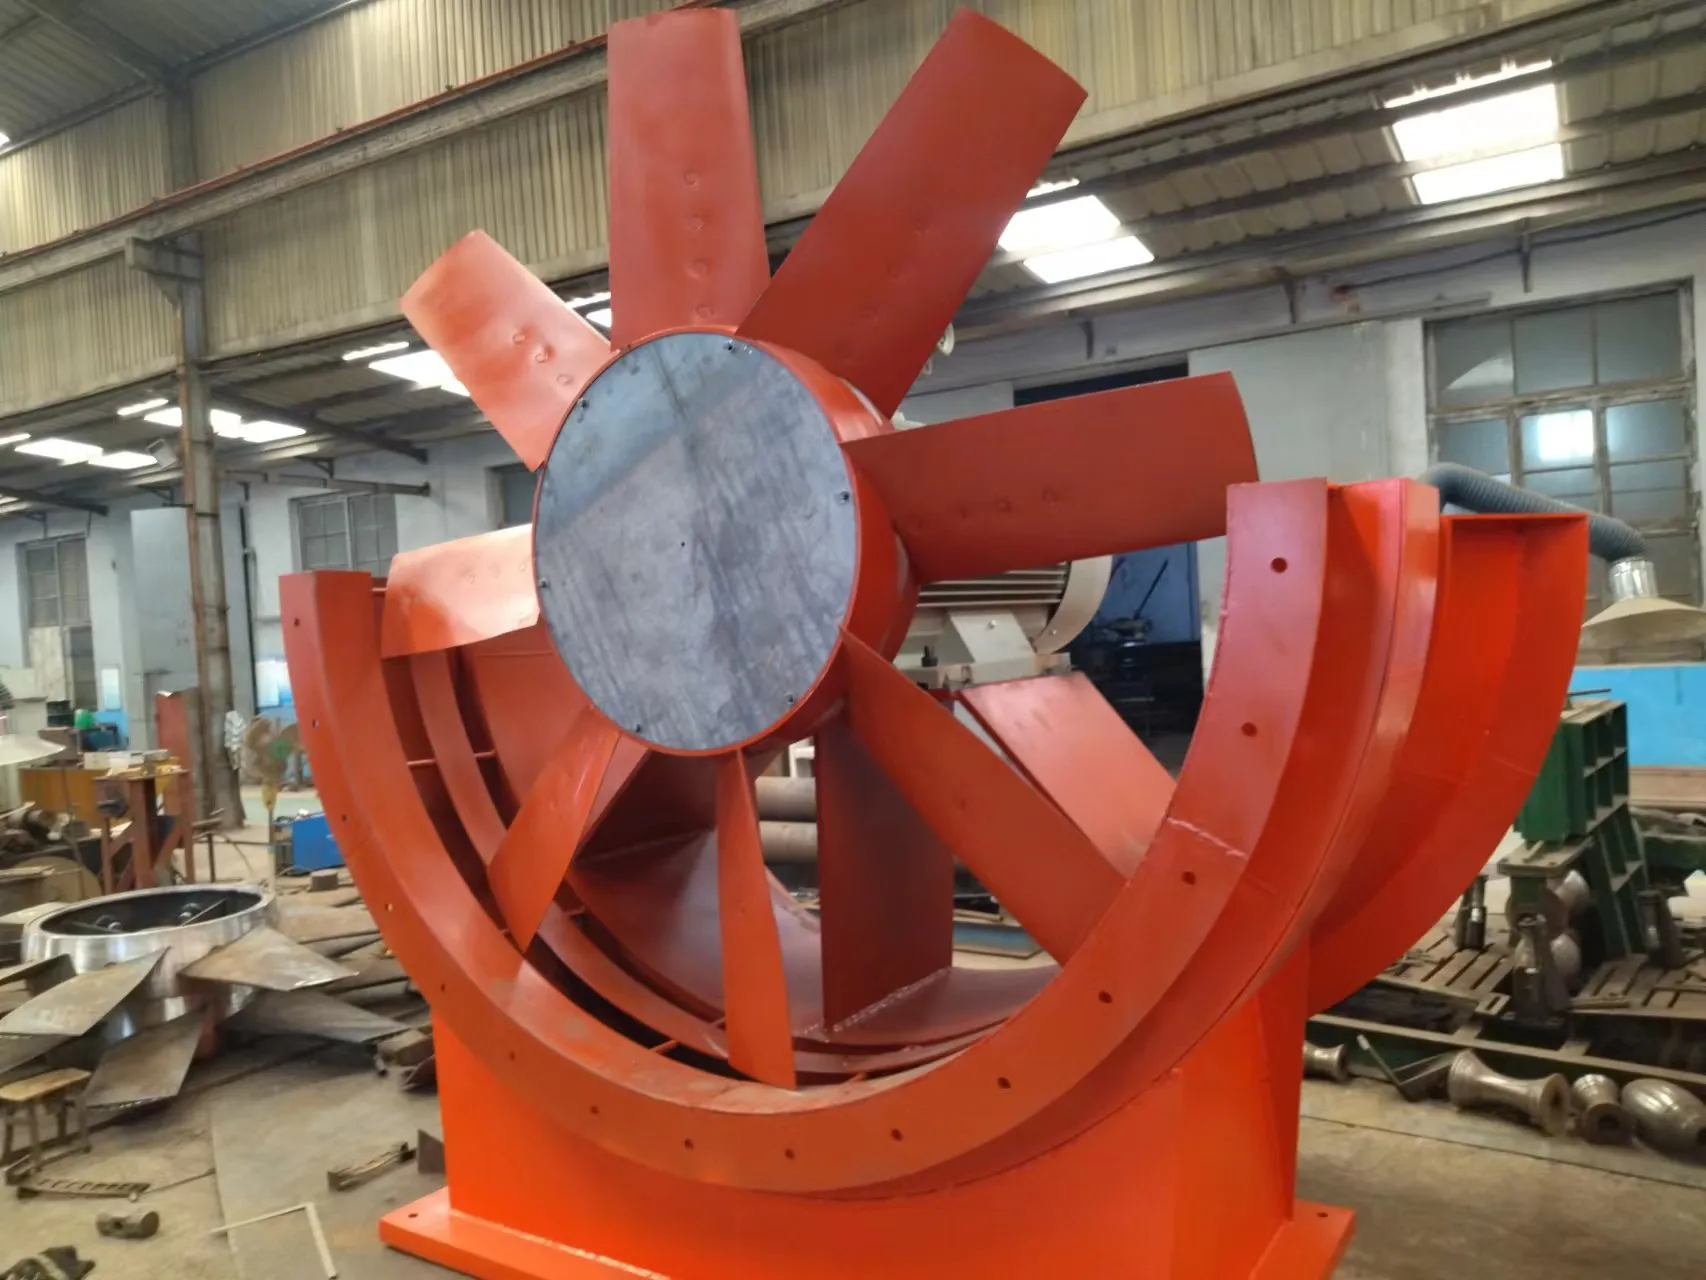
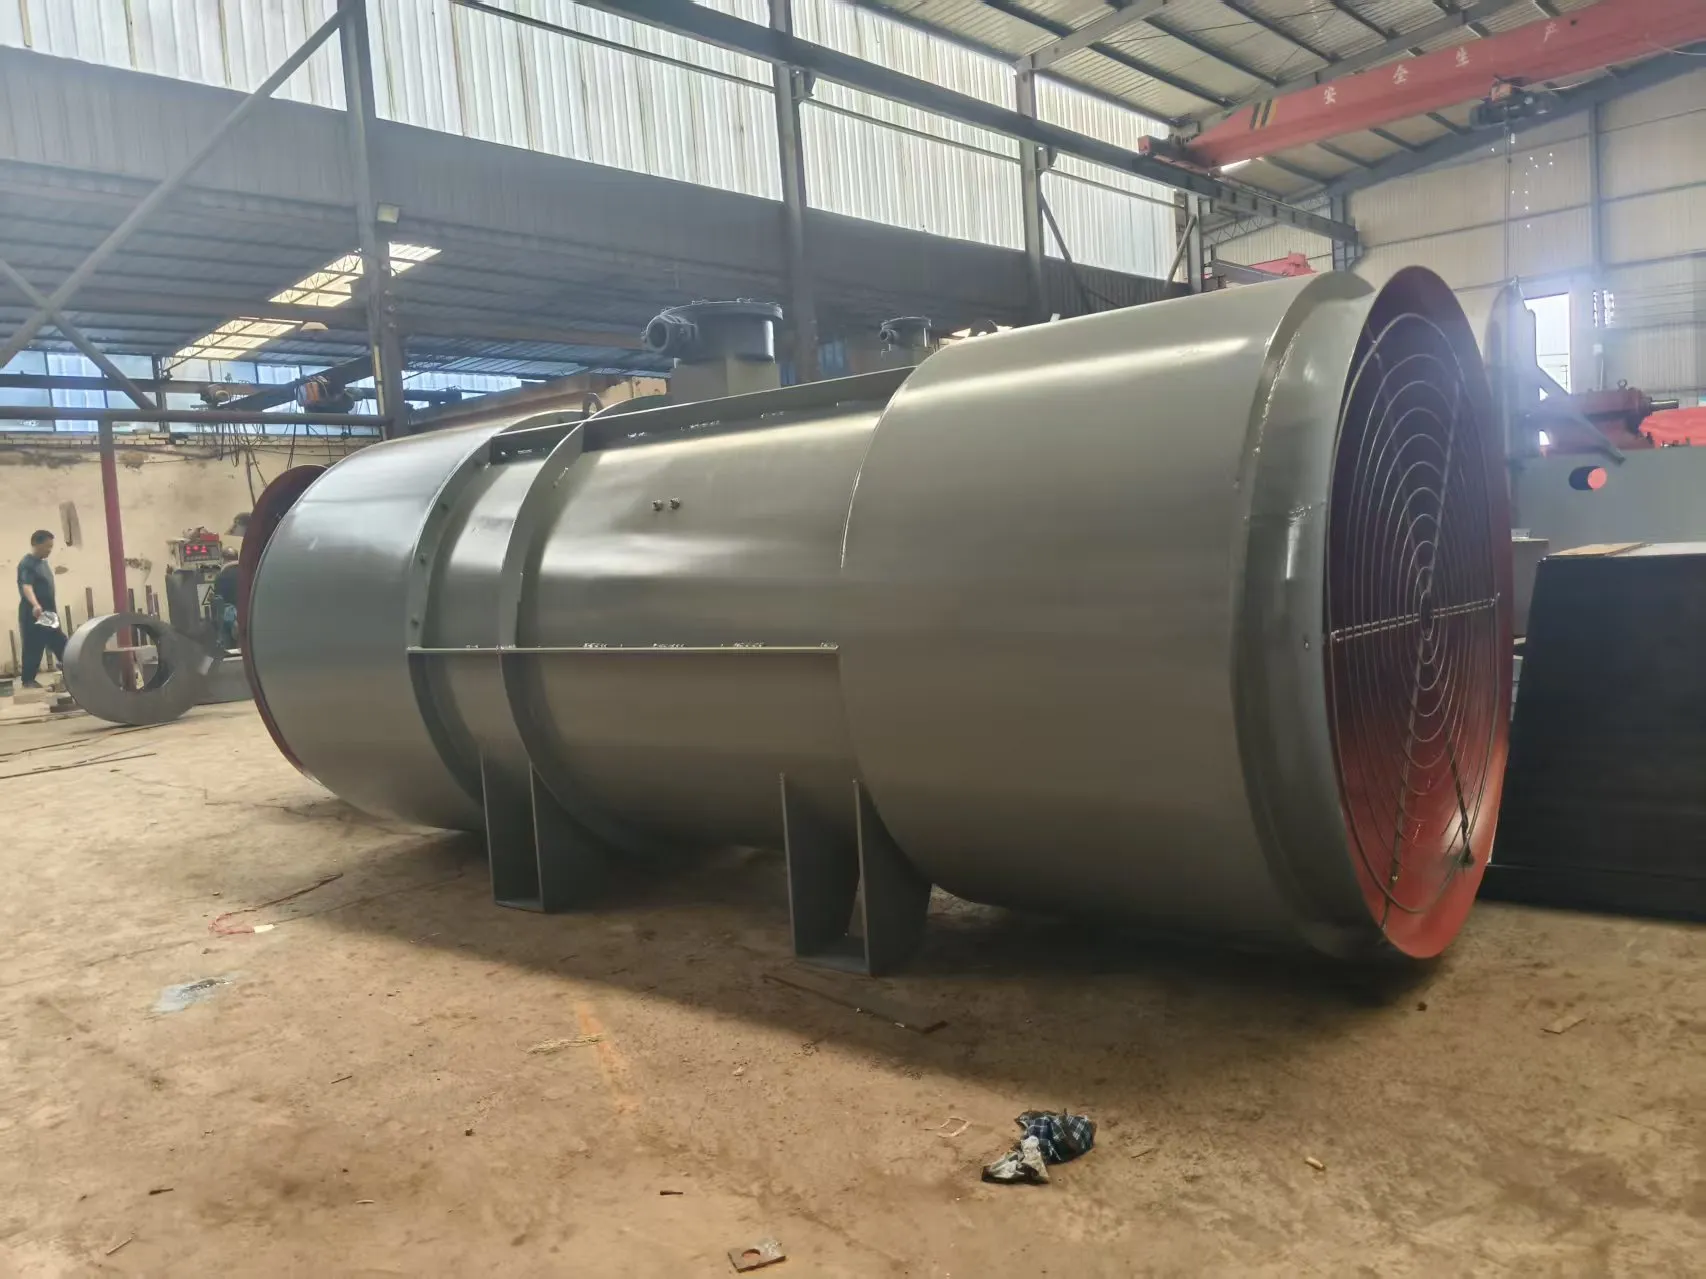
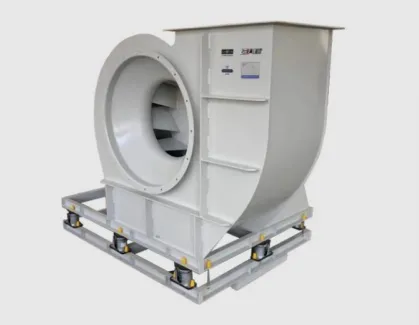
Индустриални духалки 9-19High-Pressure Centrifugal Fan приемете структурата, при която моторът е директно свързан с работното колело. Тази структура е проста, лесна за инсталиране и заема по-малко място. Тази серия от центробежни вентилатори може да бъде направена и с ремъчно задвижване или съединително задвижване. Те се използват главно в промишлени полета с принудителна вентилация като котли, пещи и циментови заводи.
Industrial blowers – Центробежен вентилатор с високо налягане
1. Вентилаторът приема един дизайн на засмукване. Моделът варира от 2.8 до 16#.
2. Всеки тип вентилатор може да бъде изработен в две форми: ляв или десен. От страната на двигателя работното колело се върти по посока на часовниковата стрелка, което се нарича десен вентилатор и се обозначава с „надясно“; ако работното колело се върти обратно на часовниковата стрелка, то се нарича ляв вентилатор и се обозначава с „ляво“.
3.Индустриални вентилатори The high-pressure centrifugal Изходната позиция на вентилатора се определя от изходния ъгъл на корпуса. Центробежният вентилатор за високо налягане 8-09 има правоъгълен изход и може да бъде персонализиран и като кръгъл изход според изискванията на клиента.
4. Методите за предаване на вентилатора включват тип A: директна връзка на двигателя; C тип: ремъчно задвижване; D тип: съединително задвижване.
9-19 Ремонт на повреда на центробежен вентилатор за високо налягане
Износването на трансмисионните части на центробежни вентилатори от тип C и D е често срещан проблем на оборудването, включително износване на позицията на лагера и лагерната камера на вентилатора, корозия на работното колело, причиняваща проблеми с вибрациите. За горепосочените неизправности на центробежните вентилатори традиционните методи за ремонт на частите на трансмисията включват заваряване, термично пръскане, нанасяне на четка или подмяна на нови лагери и компоненти на трансмисията. Методът за ремонт на вибрации на работното колело включва изпращане на малкия вентилатор обратно във фабриката за коригиране на динамичния баланс на работното колело или извършване на корекция на динамичния баланс на вентилатора на място. Или смяна на работното колело от същия модел.
9-19Въпроси за инсталиране на центробежни вентилатори с високо налягане
- За монтажа на целия центробежен вентилаторен модул, той трябва да се постави директно върху основата и да се нивелира с двойки наклонени подложки.
- За центробежен вентилатор, сглобен на място, обработените повърхности на основата трябва да бъдат правилно защитени и не трябва да бъдат обект на ръжда или работа. Когато поставяте основата върху основата, използвайте двойки наклонени подложки за нивелиране.
- Леглото на лагера и основата трябва да са плътно свързани. Надлъжната хоризонталност не трябва да надвишава 0,2/1000, а измерването трябва да се извършва на главния вал с нивомер. Страничната хоризонталност не трябва да надвишава 0,3/1000 и измерването трябва да се извърши върху хоризонталната централна равнина на опората на лагера.
- Преди да изстържете лагерната втулка, трябва първо да се подравнят линията на оста на ротора и линията на оста на корпуса. В същото време регулирайте пролуката между работното колело и входа за въздух и пролуката между главния вал и отвора на вала на задната странична плоча на корпуса, за да отговарят на изискванията, посочени в техническите документи на оборудването.
- По време на монтажа на главния вал и лагерната втулка, проверете съгласно техническите документи на оборудването. Интерференцията между капака на лагера и втулката на лагера трябва да бъде от 0,03 до 0,04 милиметра (измерете външния диаметър на втулката на лагера и вътрешния диаметър на гнездото на лагера).
- Когато сглобявате корпуса на вентилатора, подравнете позицията на корпуса с линията на оста на ротора като еталон и регулирайте аксиалните и радиалните хлабини между входа за въздух на работното колело и входа за въздух на корпуса в границите, посочени в техническите документи на оборудването. В същото време проверете дали анкерните болтове са затегнати. Ако няма специфични разпоредби в техническите документи на оборудването, обикновено аксиалната хлабина трябва да бъде 1/100 от външния диаметър на работното колело, а радиалната хлабина трябва да бъде равномерно разпределена със стойност в диапазона от 1,5/1000 до 3/1000 от външния диаметър на работното колело (по-голямата стойност се приема за по-малкия диаметър). Опитайте се да направите стойността на хлабината по-малка, за да подобрите ефективността на вентилатора.
- По време на подравняването на вентилатора, различната степен на оста на вала на вентилатора и вала на двигателя: отклонението на радиалното позициониране не трябва да надвишава 0,05 милиметра, а наклонът не трябва да надвишава 0,2/1000.
- За центробежни вентилатори с търкалящи лагери, различната степен на ос на отворите на лагерите на двете лагерни скоби може да се определи след монтиране на ротора, като се провери за плавно въртене.