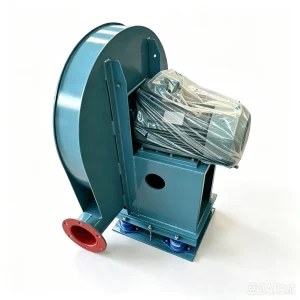
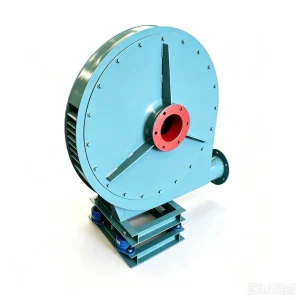
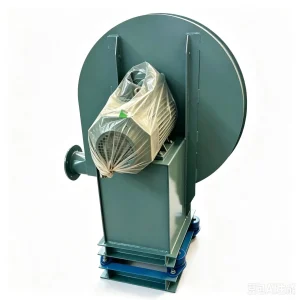
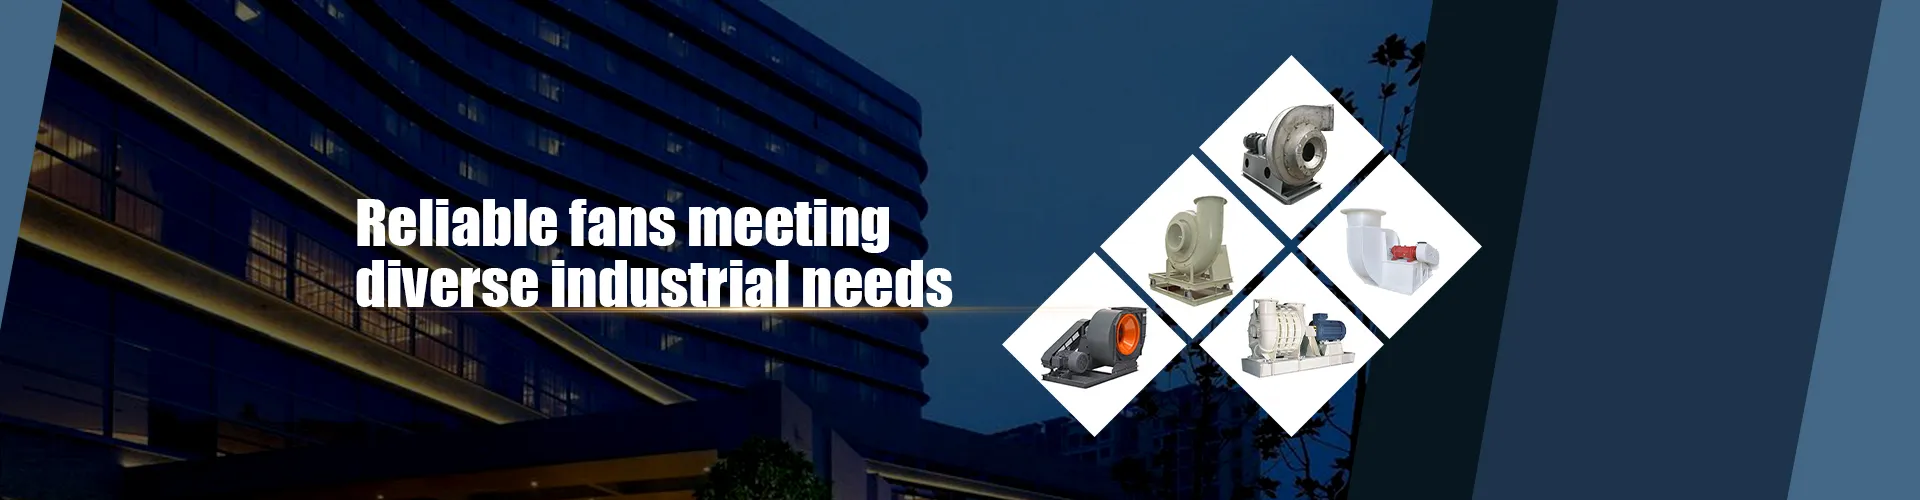
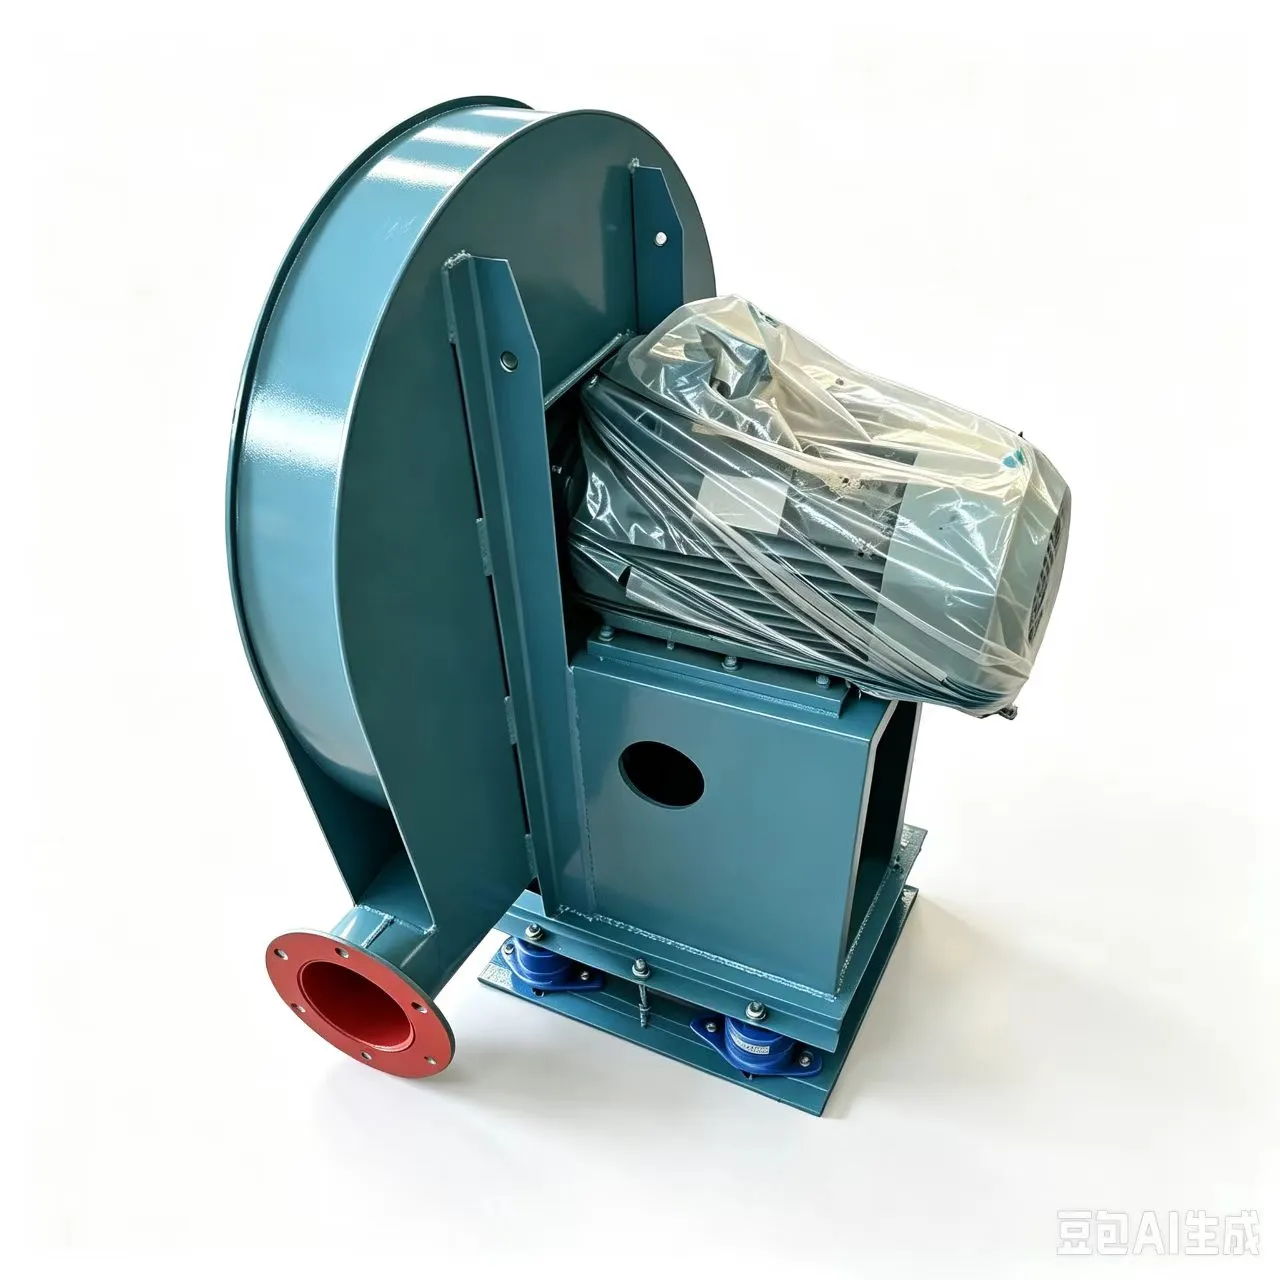
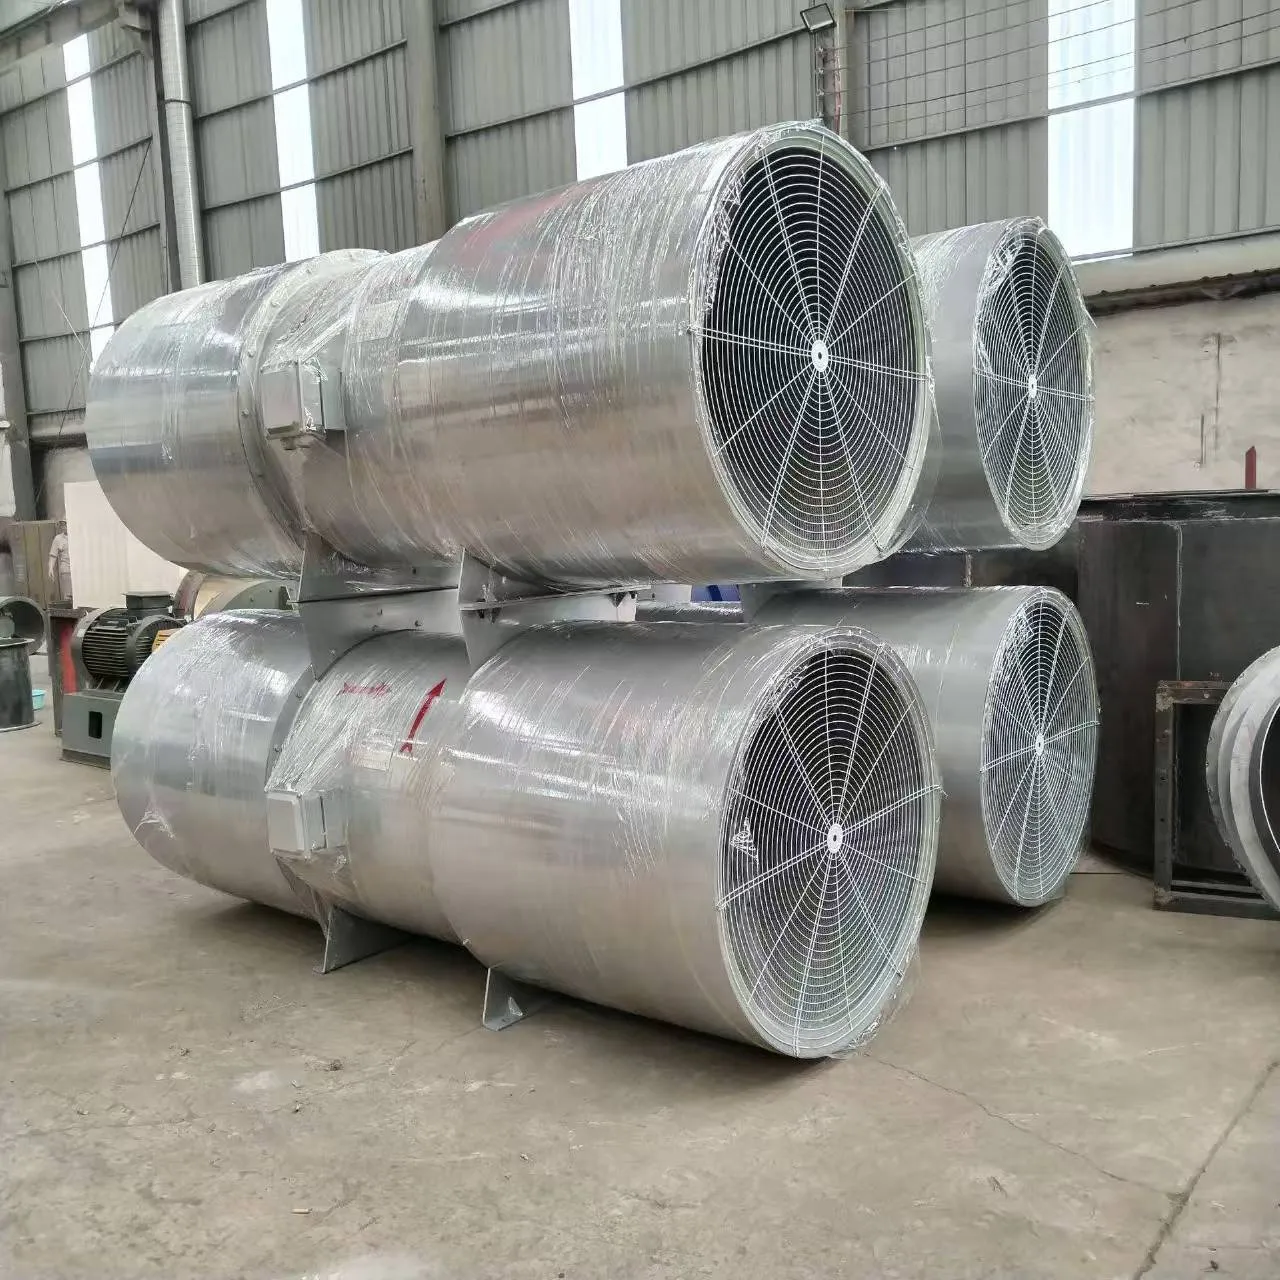
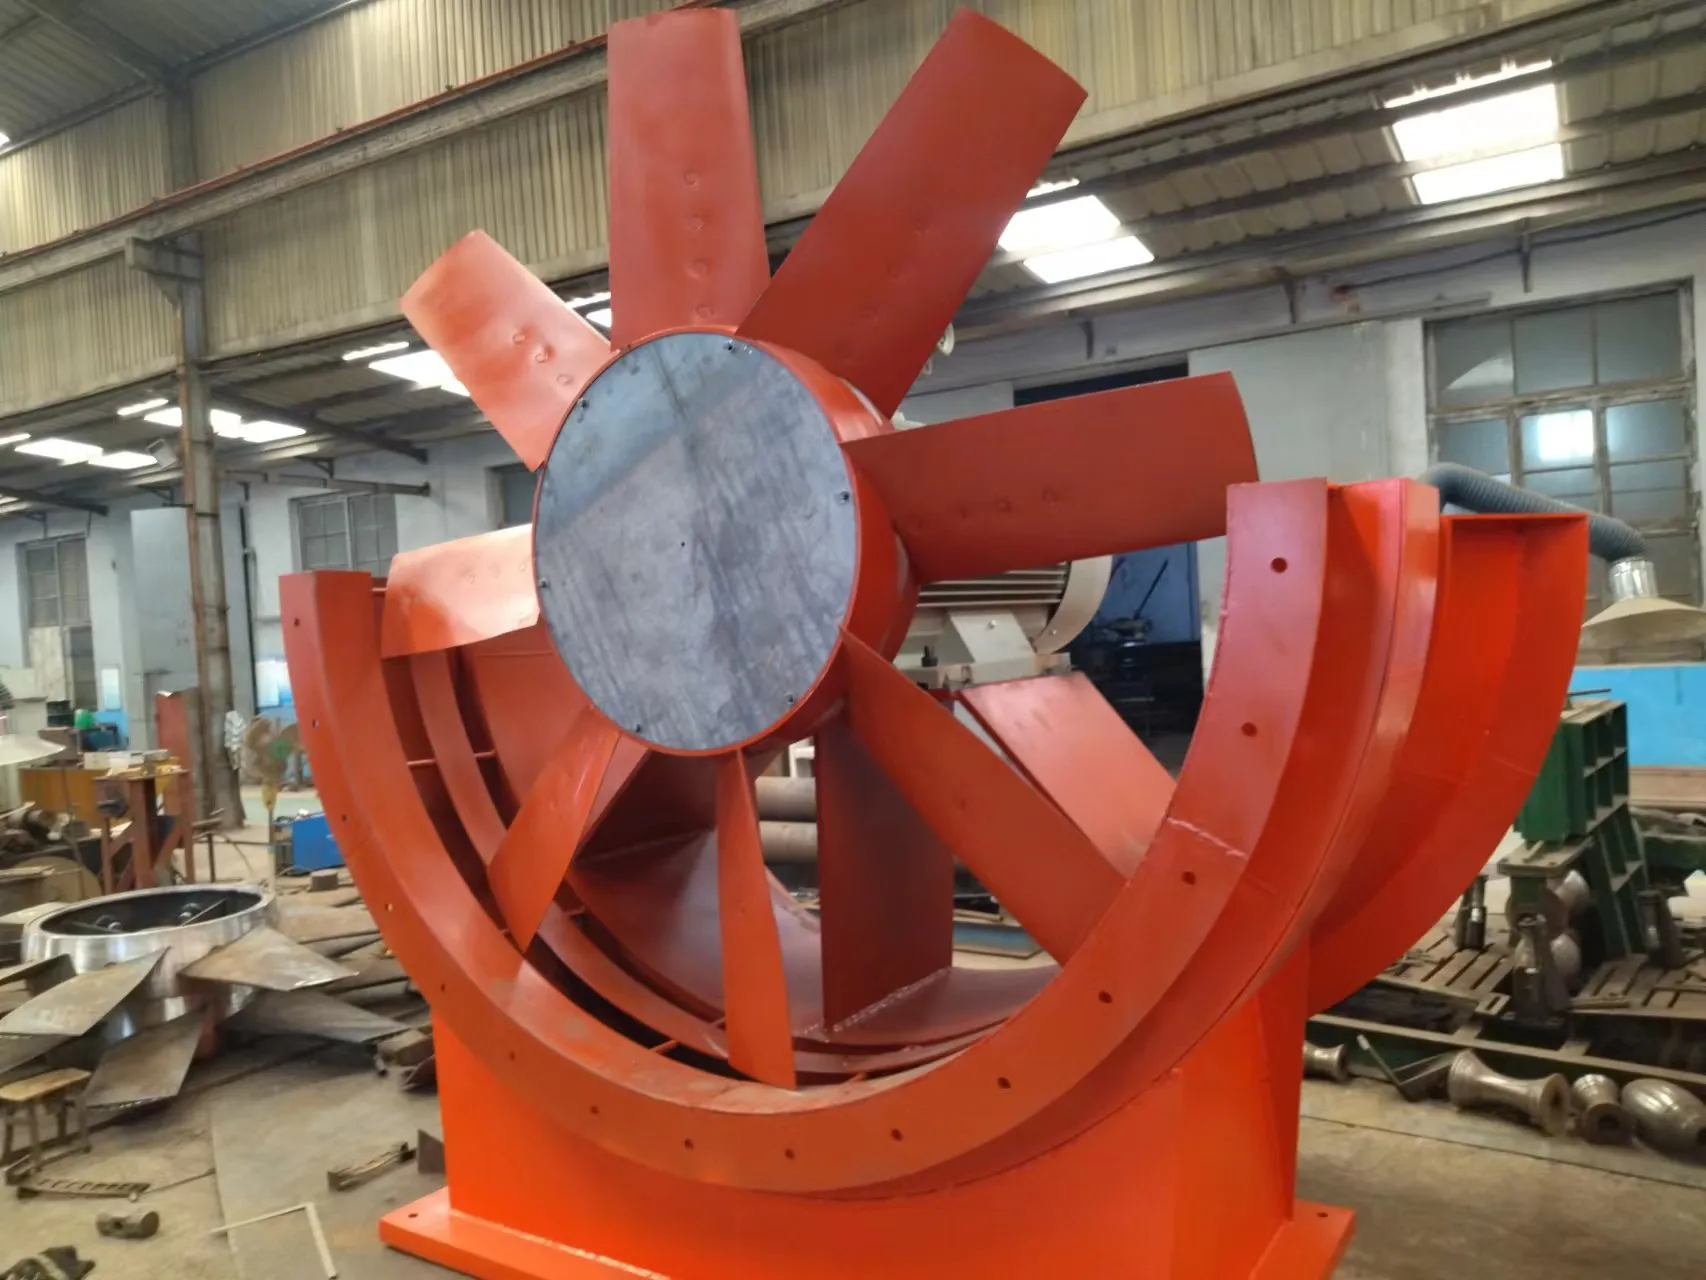
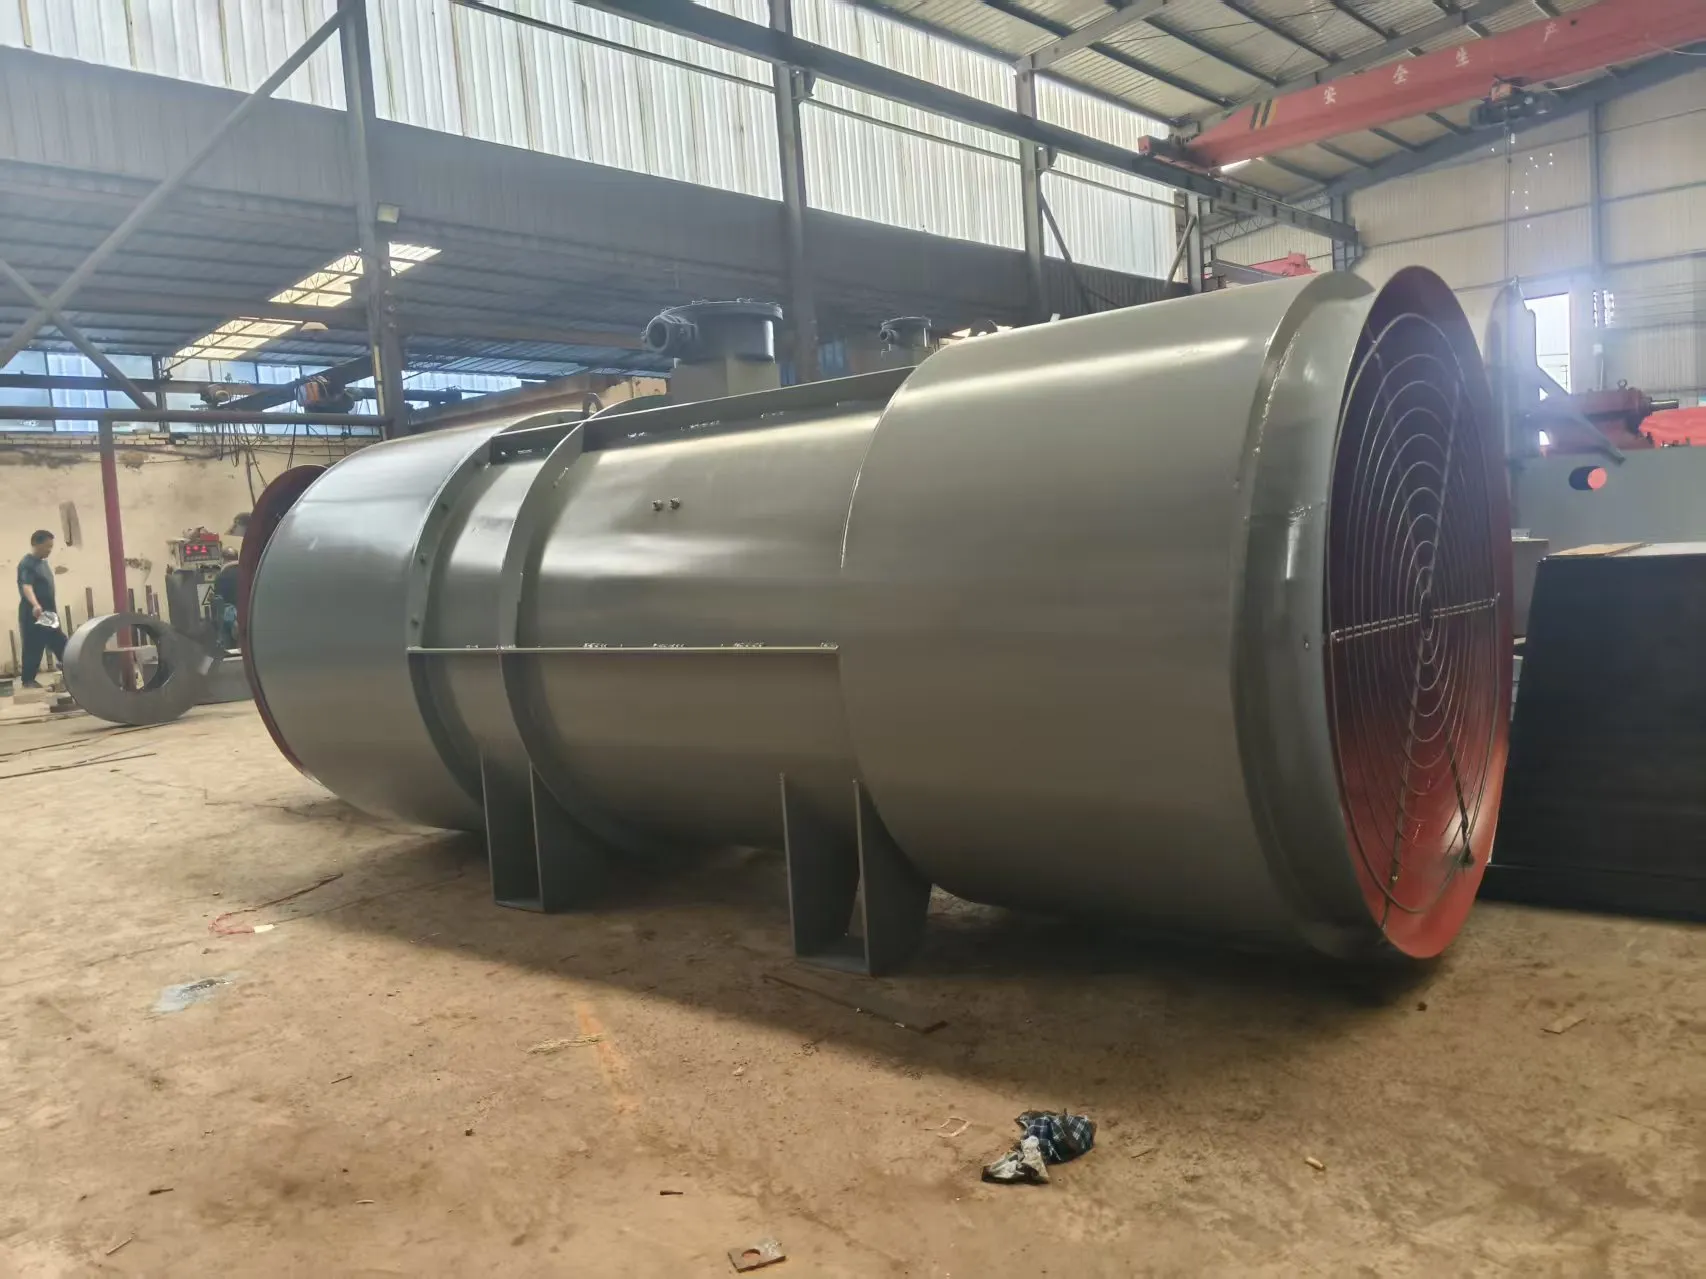
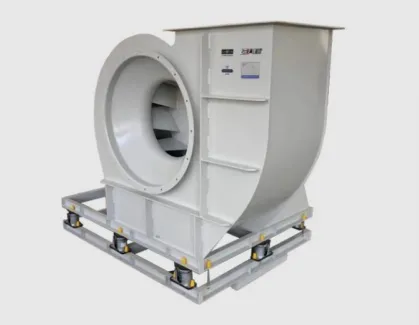
دمنده های صنعتی 9-19High-Pressure Centrifugal Fan ساختاری را اتخاذ کنید که در آن موتور مستقیماً به پروانه متصل است. این سازه ساده، نصب آسان و فضای کمتری را اشغال می کند. این سری از دمنده های گریز از مرکز را می توان با درایو تسمه یا کوپلینگ نیز ساخت. آنها عمدتاً در زمینه های تهویه اجباری صنعتی مانند دیگهای بخار، کوره ها و کارخانه های سیمان استفاده می شوند.
Industrial blowers – فن سانتریفیوژ با فشار بالا
1. فن یک طرح مکش واحد را اتخاذ می کند. محدوده مدل از 2.8 تا 16# است.
2. هر نوع پنکه را می توان به دو صورت چپ دستی یا راست دستی ساخت. از سمت موتور، پروانه در جهت عقربه های ساعت می چرخد که به آن فن راست دست می گویند و با "راست" نشان داده می شود. اگر پروانه در خلاف جهت عقربه های ساعت بچرخد، آن را فن چپ گرد می نامند و با "چپ" نشان داده می شود.
3. دمنده های صنعتی The high-pressure centrifugal موقعیت خروجی فن با زاویه خروجی محفظه تعیین می شود. فن سانتریفیوژ فشار قوی 8-09 دارای خروجی مستطیلی است و همچنین می توان آن را به عنوان یک خروجی دایره ای مطابق با نیاز مشتری سفارشی کرد.
4. روش های انتقال فن شامل نوع A: اتصال مستقیم موتور; نوع C: درایو تسمه; نوع D: درایو کوپلینگ.
9-19 تعمیر عیب فن سانتریفیوژ فشار بالا
سایش قطعات انتقال فن های گریز از مرکز نوع C و نوع D یک مشکل رایج تجهیزات است، از جمله سایش در موقعیت یاتاقان و محفظه یاتاقان فن، خوردگی پروانه که باعث ایجاد مشکلات ارتعاشی می شود. برای عیوب فوق فن های سانتریفیوژ، روش های سنتی برای تعمیر قطعات انتقال شامل جوش، پاشش حرارتی، آبکاری برس یا تعویض یاتاقان ها و اجزای انتقال جدید است. روش تعمیر ارتعاش برای پروانه شامل بازگرداندن فن کوچک به کارخانه برای اصلاح تعادل دینامیکی پروانه یا انجام اصلاح تعادل دینامیکی در محل روی فن است. یا تعویض پروانه همون مدل.
9-19 مسائل نصب برای فن های گریز از مرکز فشار بالا
- برای نصب کل یونیت فن سانتریفیوژ باید مستقیماً روی فونداسیون قرار داده شود و با استفاده از جفت شیم های شیبدار تراز شود.
- برای فن سانتریفیوژی که در محل مونتاژ می شود، سطوح ماشینکاری شده روی پایه باید به درستی محافظت شده و در معرض زنگ زدگی یا عملیات قرار نگیرند. هنگام قرار دادن پایه روی پایه، از جفت شیلنگ های شیبدار برای تراز کردن استفاده کنید.
- نشیمنگاه و پایه یاتاقان باید از نزدیک به هم وصل شوند. تراز طولی نباید از 0.2/1000 تجاوز کند و اندازه گیری باید روی شفت اصلی با استفاده از سطح سنج انجام شود. تراز جانبی نباید از 0.3/1000 تجاوز کند و اندازه گیری باید در صفحه مرکزی افقی صندلی بلبرینگ انجام شود.
- قبل از تراشیدن بوش یاتاقان، ابتدا باید خط محور روتور و خط محور بدنه هم تراز شوند. در همان زمان، شکاف بین پروانه و ورودی هوا و شکاف بین شفت اصلی و سوراخ محور صفحه جانبی پشتی پوشش را تنظیم کنید تا الزامات مشخص شده در اسناد فنی تجهیزات را برآورده کند.
- در هنگام مونتاژ شفت اصلی و بوش یاتاقان، طبق مدارک فنی تجهیزات بررسی کنید. تداخل بین پوشش یاتاقان و بوش یاتاقان باید 0.03 تا 0.04 میلی متر باشد (قطر بیرونی بوش بلبرینگ و قطر داخلی صندلی یاتاقان را اندازه گیری کنید).
- هنگام مونتاژ پوشش فن، موقعیت بدنه را با خط محور روتور به عنوان مرجع تراز کنید و فاصله محوری و شعاعی بین ورودی هوای پروانه و ورودی هوای محفظه را در محدوده مشخص شده در اسناد فنی تجهیزات تنظیم کنید. در همان زمان، بررسی کنید که آیا پیچ های لنگر سفت شده اند یا خیر. اگر مقررات خاصی در اسناد فنی تجهیزات وجود نداشته باشد، به طور کلی فاصله محوری باید 1/100 قطر بیرونی پروانه باشد و فاصله شعاعی باید به طور مساوی توزیع شود، با مقداری از 1.5/1000 تا 3/1000 قطر خارجی پروانه (مقدار بزرگتر برای قطر کوچکتر گرفته می شود). سعی کنید مقدار فاصله را کوچکتر کنید تا کارایی فن بهبود یابد.
- در طول تراز فن، درجه محورهای مختلف شفت فن و شفت موتور: انحراف موقعیت شعاعی نباید از 0.05 میلی متر تجاوز کند و شیب نباید از 0.2/1000 تجاوز کند.
- برای فن های گریز از مرکز با یاتاقان های نورد، درجه محور متفاوت سوراخ های یاتاقان روی دو براکت یاتاقان را می توان پس از نصب روتور، با بررسی چرخش صاف، تعیین کرد.