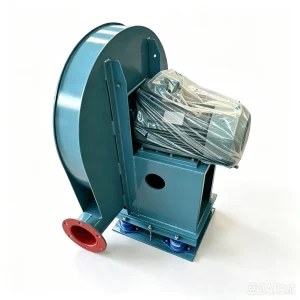
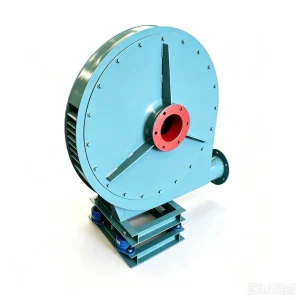
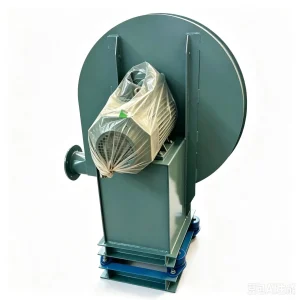
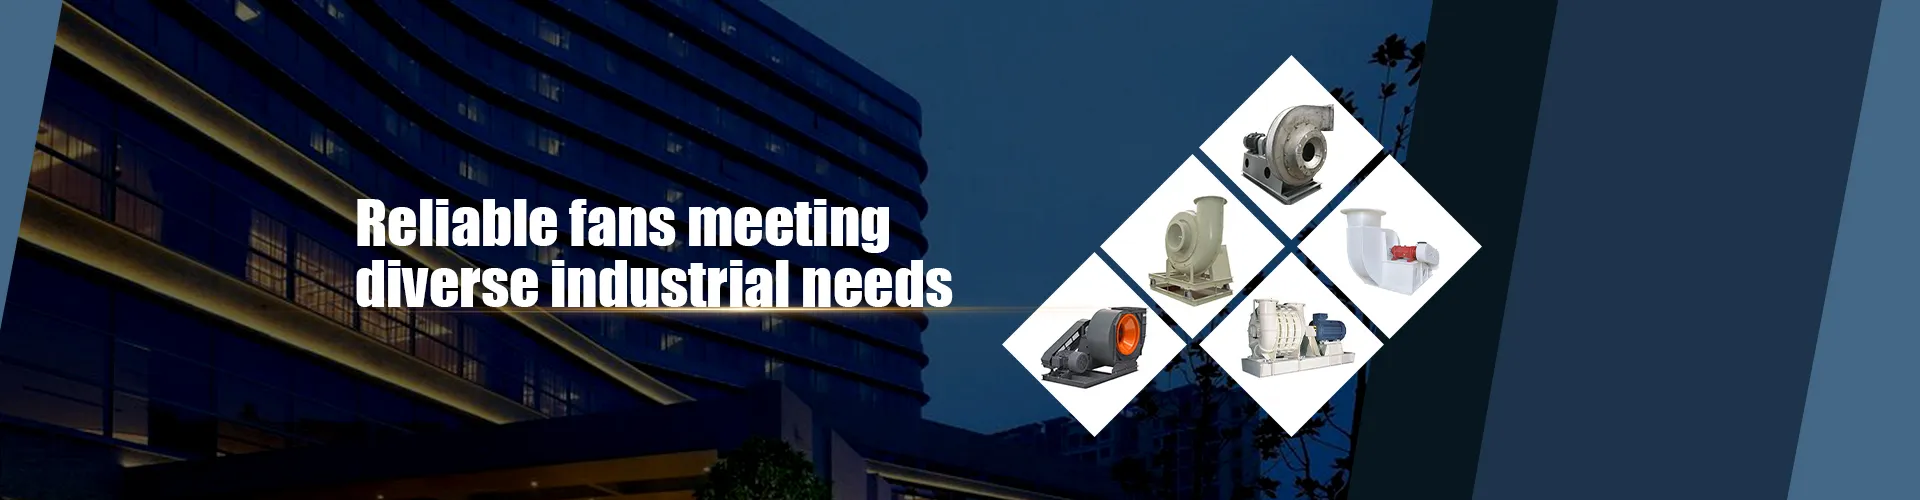
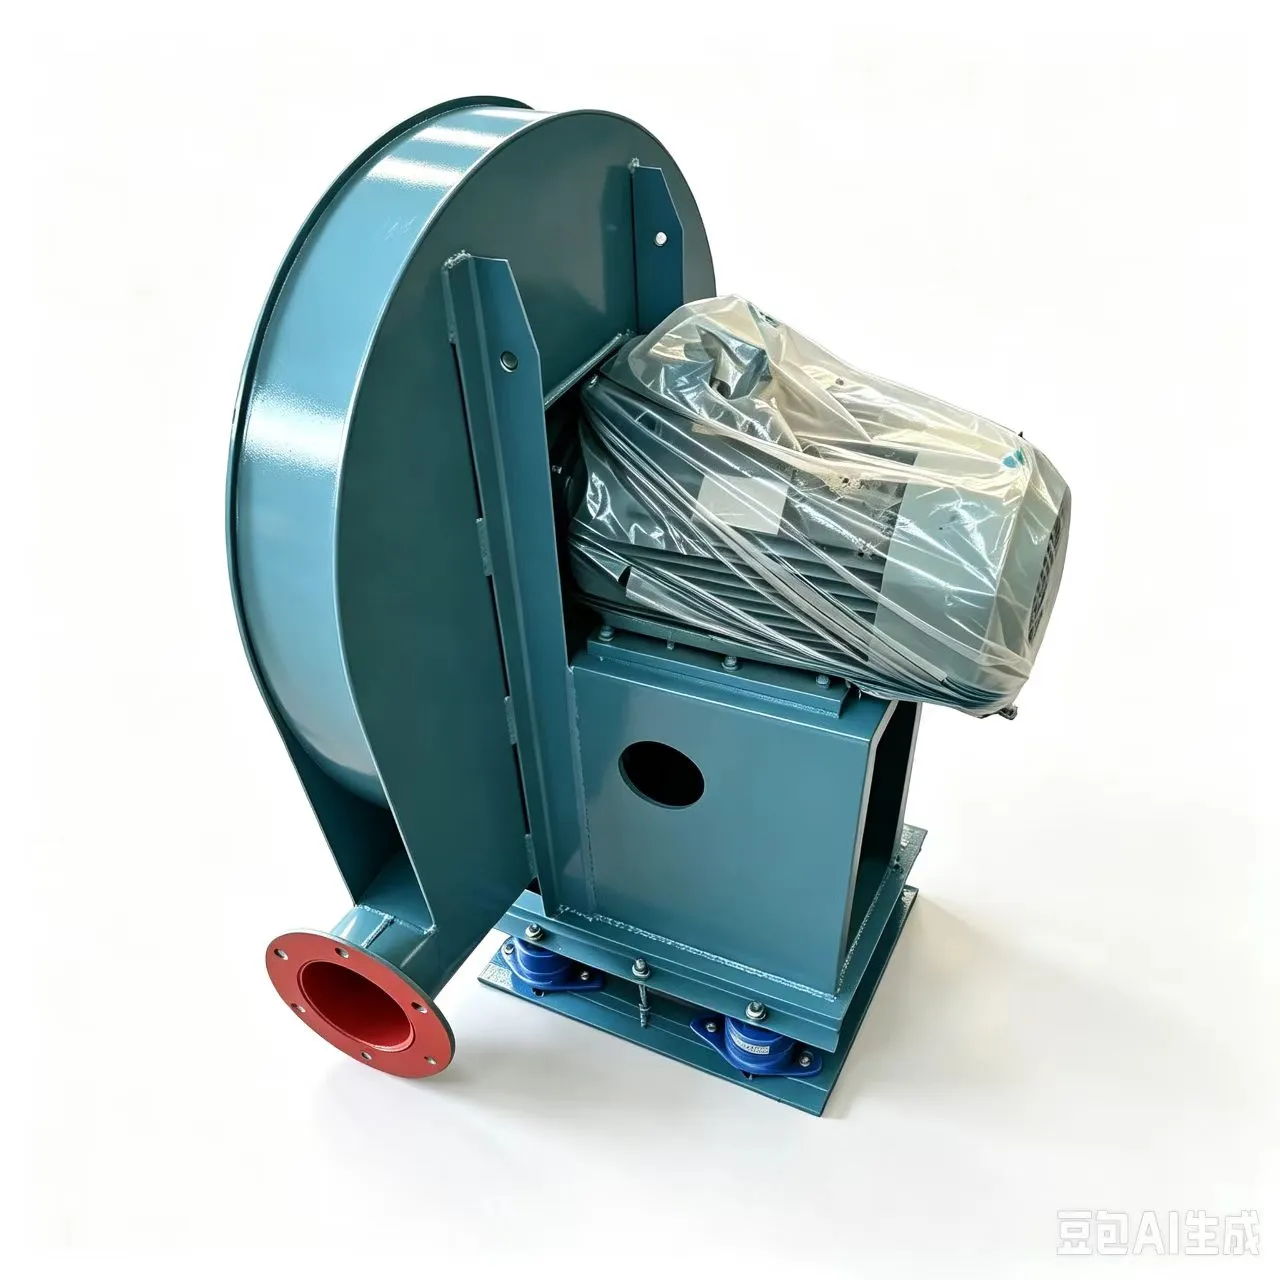
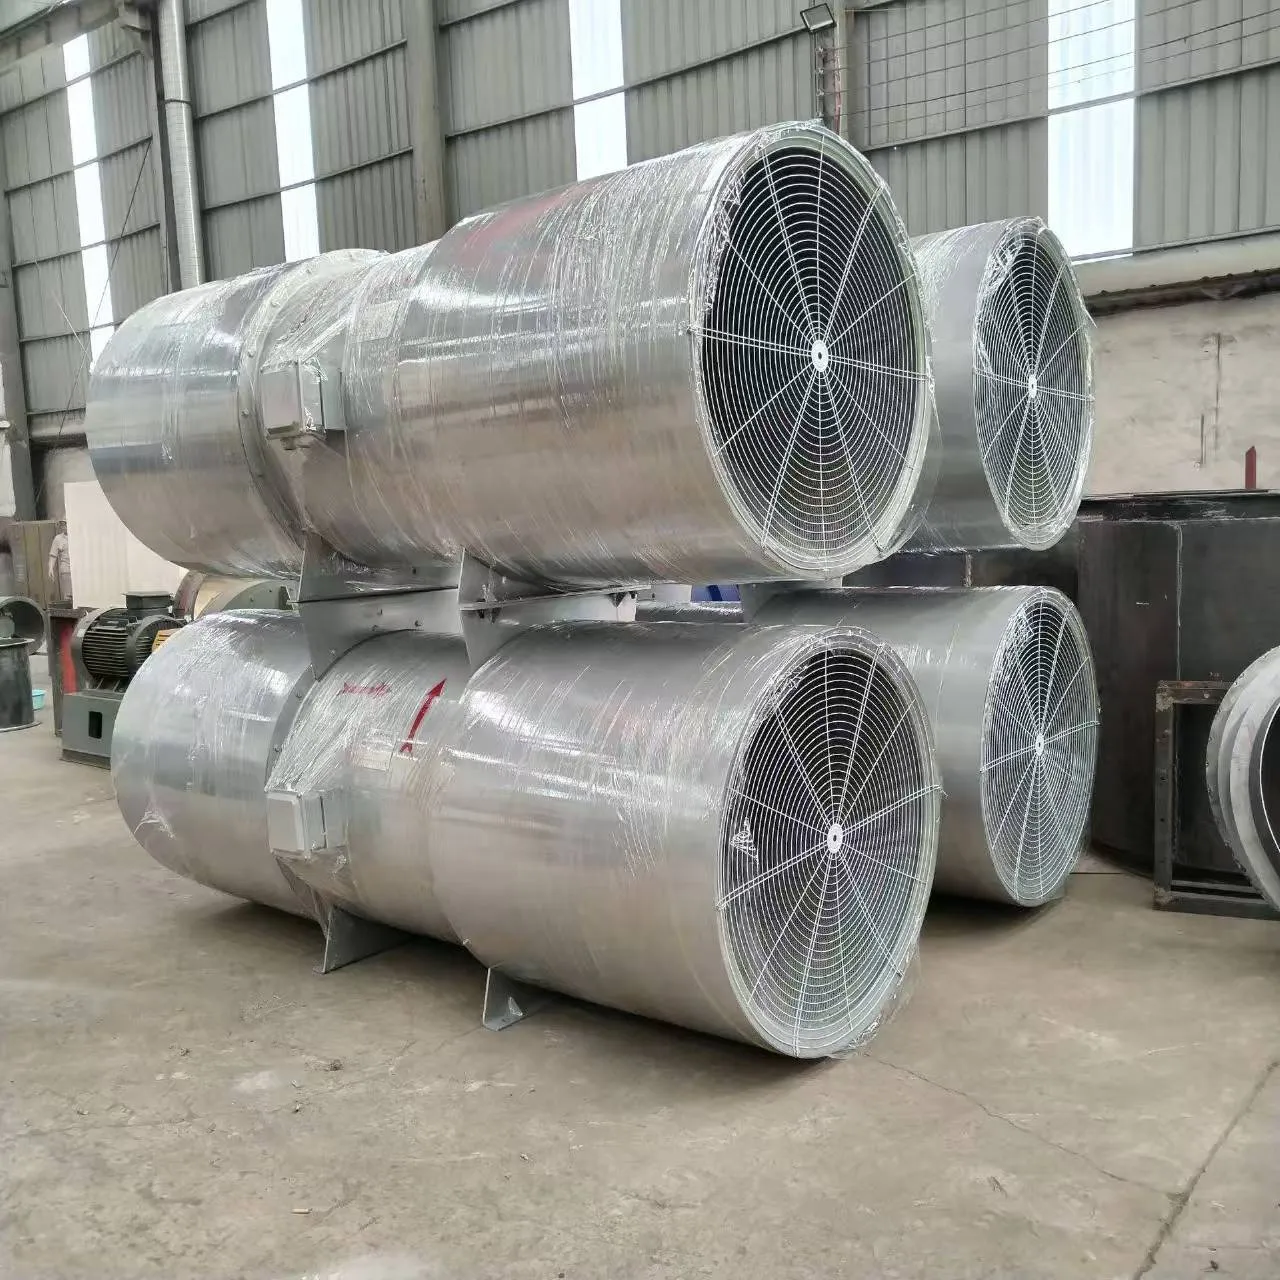
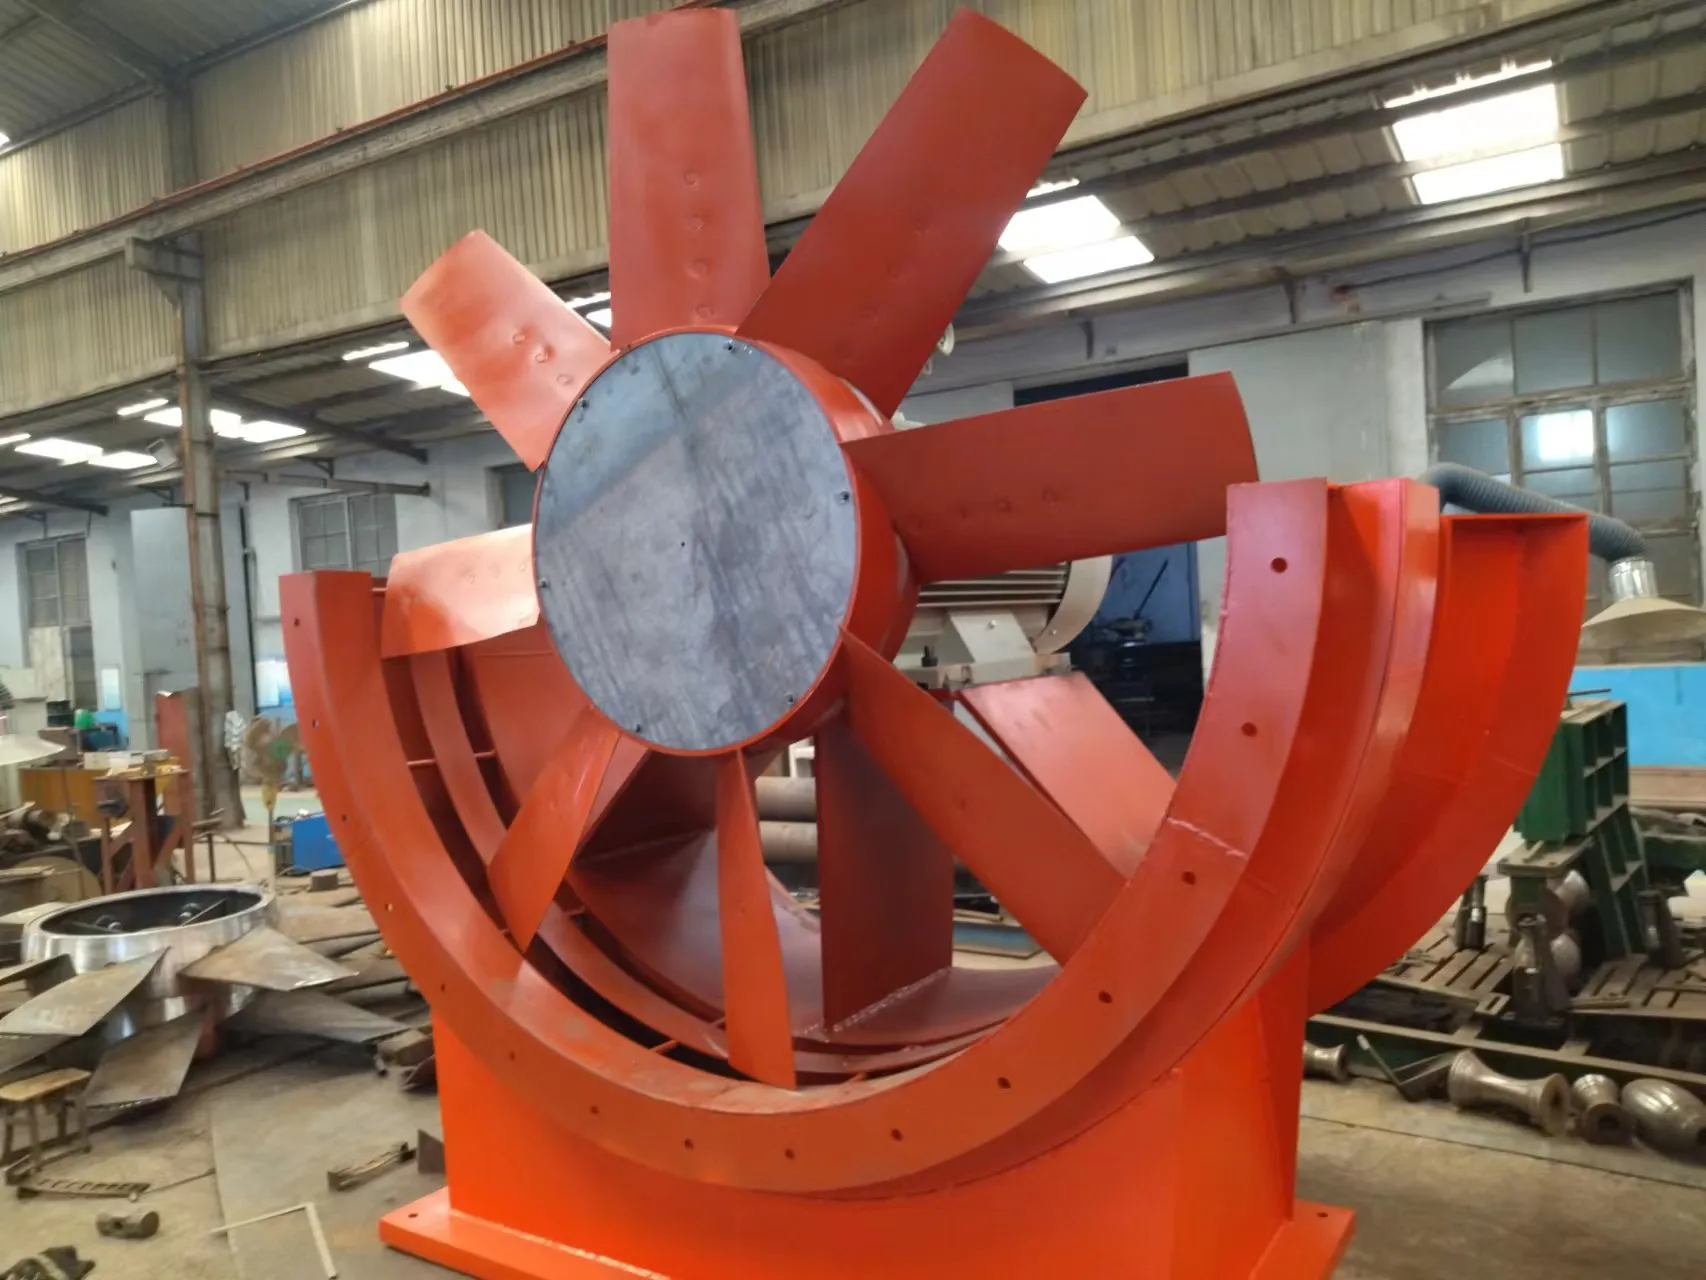
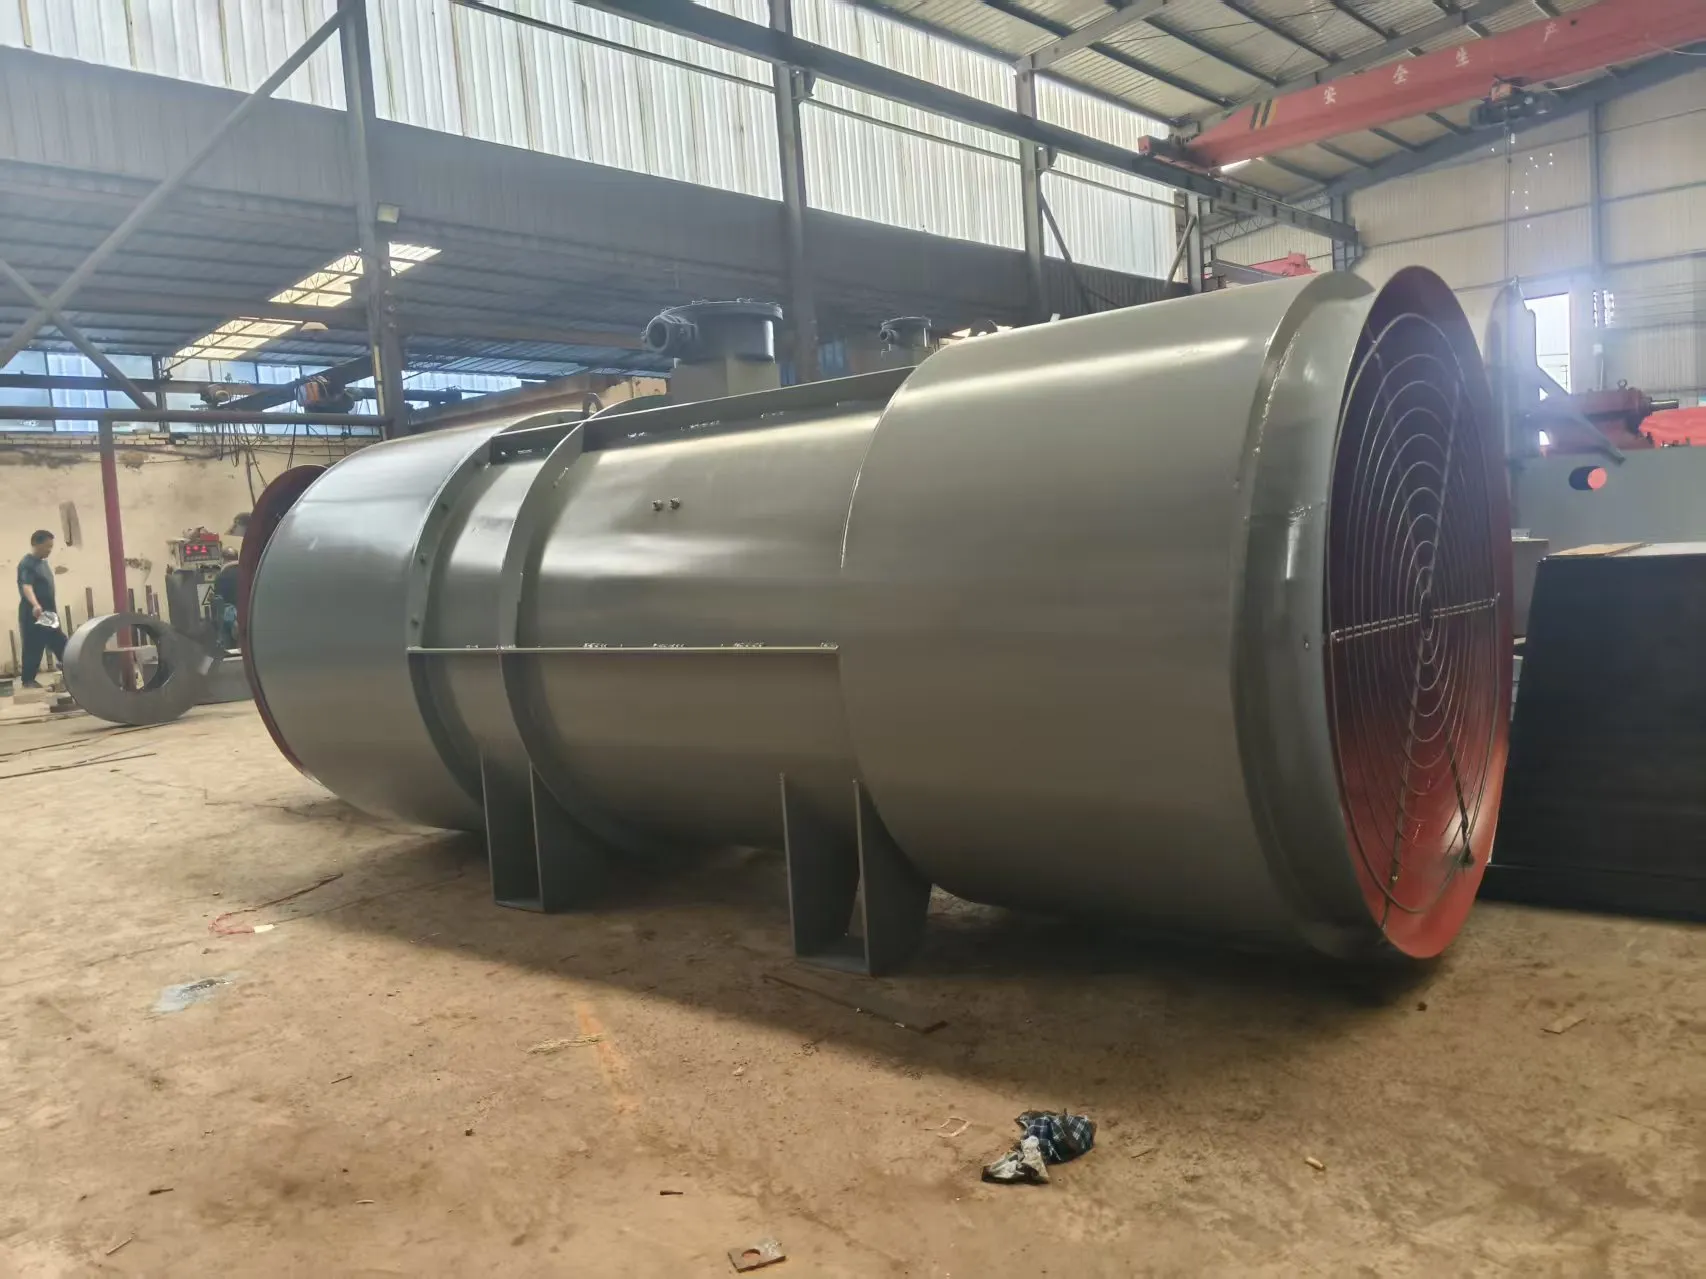
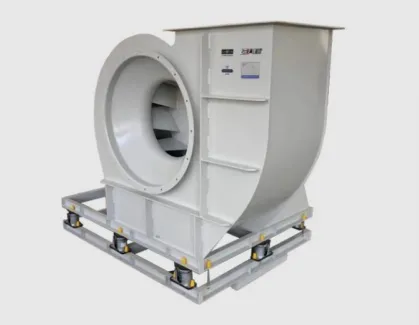
Өнеркәсіптік үрлегіштер 9-19High-Pressure Centrifugal Fan қозғалтқыш жұмыс доңғалағына тікелей қосылған құрылымды қабылдаңыз. Бұл құрылым қарапайым, орнату оңай және аз орын алады. Орталықтан тепкіш үрлегіштердің бұл сериясын белдік беріліспен немесе муфталы жетекпен де жасауға болады. Олар негізінен қазандықтар, пештер және цемент зауыттары сияқты өнеркәсіптік мәжбүрлі желдету өрістерінде қолданылады.
Industrial blowers – Жоғары қысымды центрифугалық желдеткіш
1. Желдеткіш бір сору конструкциясын қабылдайды. Модель 2,8-ден 16#-қа дейін ауытқиды.
2. Желдеткіштің әрбір түрі екі түрде жасалуы мүмкін: сол қолмен немесе оң қолмен. Қозғалтқыштың бүйірінен жұмыс дөңгелегі сағат тілімен айналады, ол оң жақ желдеткіш деп аталады және «оң» деп белгіленеді; егер дөңгелек сағат тіліне қарсы айналса, оны сол жақ желдеткіш деп атайды және «сол» деп белгілейді.
3.Өндірістік үрлегіштер The high-pressure centrifugal Желдеткіштің шығу орны корпустың шығу бұрышымен анықталады. 8-09 жоғары қысымды орталықтан тепкіш желдеткіштің тік бұрышты розеткасы бар және оны тұтынушы талаптарына сәйкес дөңгелек розетка ретінде де реттеуге болады.
4. Желдеткіштің беріліс әдістеріне А түрі жатады: қозғалтқышты тікелей қосу; С түрі: белдік жетек; D түрі: муфталы жетек.
9-19Жоғары қысымды орталықтан тепкіш желдеткіш ақауларын жөндеу
C типті және D типті орталықтан тепкіш желдеткіштердің беріліс бөліктерінің тозуы жалпы жабдық мәселесі болып табылады, оның ішінде желдеткіштің мойынтірек орны мен мойынтірек камерасының тозуы, діріл мәселелерін тудыратын жұмыс дөңгелегі коррозиясы. Ортадан тепкіш желдеткіштердің жоғарыда келтірілген ақаулары үшін беріліс қорабының бөліктерін жөндеудің дәстүрлі әдістері дәнекерлеуді, термиялық бүркуді, щеткамен қаптауды немесе жаңа мойынтіректерді және трансмиссия компоненттерін ауыстыруды қамтиды. Дөңгелек үшін дірілді жөндеу әдісі жұмыс дөңгелегінің динамикалық тепе-теңдігін түзету үшін шағын желдеткішті зауытқа қайтаруды немесе желдеткіште динамикалық тепе-теңдікті орнында түзетуді қамтиды. Немесе сол үлгідегі дөңгелекті ауыстыру.
9-19 Жоғары қысымды центрифугалық желдеткіштерге арналған орнату мәселелері
- Бүкіл орталықтан тепкіш желдеткіш қондырғысын орнату үшін оны тікелей іргетасқа қойып, жұп көлбеу тіректерді пайдаланып тегістеу керек.
- Жұмыс орнында жиналған орталықтан тепкіш желдеткіш үшін негіздегі өңделген беттер дұрыс қорғалған болуы және тот баспауы немесе жұмыс істемеуі керек. Негізді іргетасқа орналастырған кезде, тегістеу үшін жұп көлбеу тіректерді пайдаланыңыз.
- Мойынтірек орны мен негізі тығыз біріктірілуі керек. Бойлық тегістік 0,2/1000-ден аспауы керек, ал өлшеуді деңгей өлшегіштің көмегімен негізгі білікке жүргізу керек. Бүйірлік тегістік 0,3/1000 аспауы керек, ал өлшеуді мойынтірек орнының көлденең орталық жазықтығында жүргізу керек.
- Мойынтірек төлкесін қырып алмас бұрын, алдымен ротор осінің сызығы мен корпус осінің сызығын туралау керек. Бұл ретте жұмыс дөңгелегі мен ауа кірісі арасындағы саңылауды және негізгі білік пен корпустың артқы бүйір пластина білік тесігі арасындағы саңылауды жабдықтың техникалық құжаттарында көрсетілген талаптарға сай етіп реттеңіз.
- Негізгі білікті және мойынтірек төлкесін құрастыру кезінде жабдықтың техникалық құжаттарына сәйкес тексеріңіз. Мойынтірек қақпағы мен мойынтірек төлкесінің арасындағы кедергі 0,03-0,04 миллиметр болуы керек (мойынтірек төлкесінің сыртқы диаметрін және мойынтірек орнының ішкі диаметрін өлшеңіз).
- Желдеткіш корпусын құрастыру кезінде корпустың орнын тірек ретінде ротор осінің сызығымен туралаңыз және жұмыс дөңгелегінің ауа кірісі мен корпустың ауа кірісі арасындағы осьтік және радиалды саңылауларды жабдықтың техникалық құжаттарында көрсетілген диапазонға реттеңіз. Бұл ретте анкерлік болттардың тартылғанын тексеріңіз. Жабдықтың техникалық құжаттарында нақты ережелер болмаса, әдетте осьтік саңылау жұмыс дөңгелегінің сыртқы диаметрінің 1/100 бөлігін құрауы керек, ал радиалды саңылау біркелкі бөлінуі керек, оның мәні дөңгелектің сыртқы диаметрінің 1,5/1000-нан 3/1000-ге дейін болуы керек (үлкенірек мән кішірек үшін қабылданады). Желдеткіштің тиімділігін арттыру үшін саңылау мәнін кішірейтіп көріңіз.
- Желдеткішті туралау кезінде желдеткіш білігінің және қозғалтқыш білігінің әртүрлі ось дәрежесі: радиалды орналасу ауытқуы 0,05 миллиметрден аспауы керек, ал көлбеу 0,2/1000 аспауы керек.
- Айналмалы мойынтіректері бар орталықтан тепкіш желдеткіштер үшін екі мойынтірек кронштейніндегі мойынтірек саңылауларының әртүрлі ось дәрежесін ротор орнатылғаннан кейін біркелкі айналуын тексеру арқылы анықтауға болады.