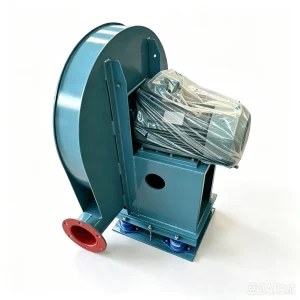
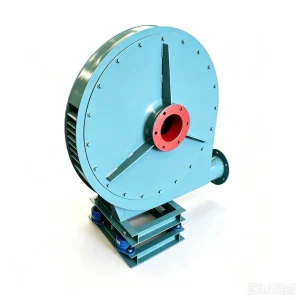
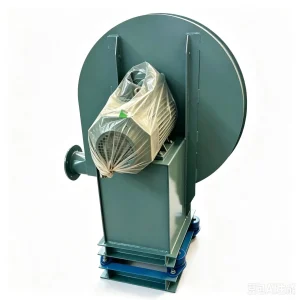
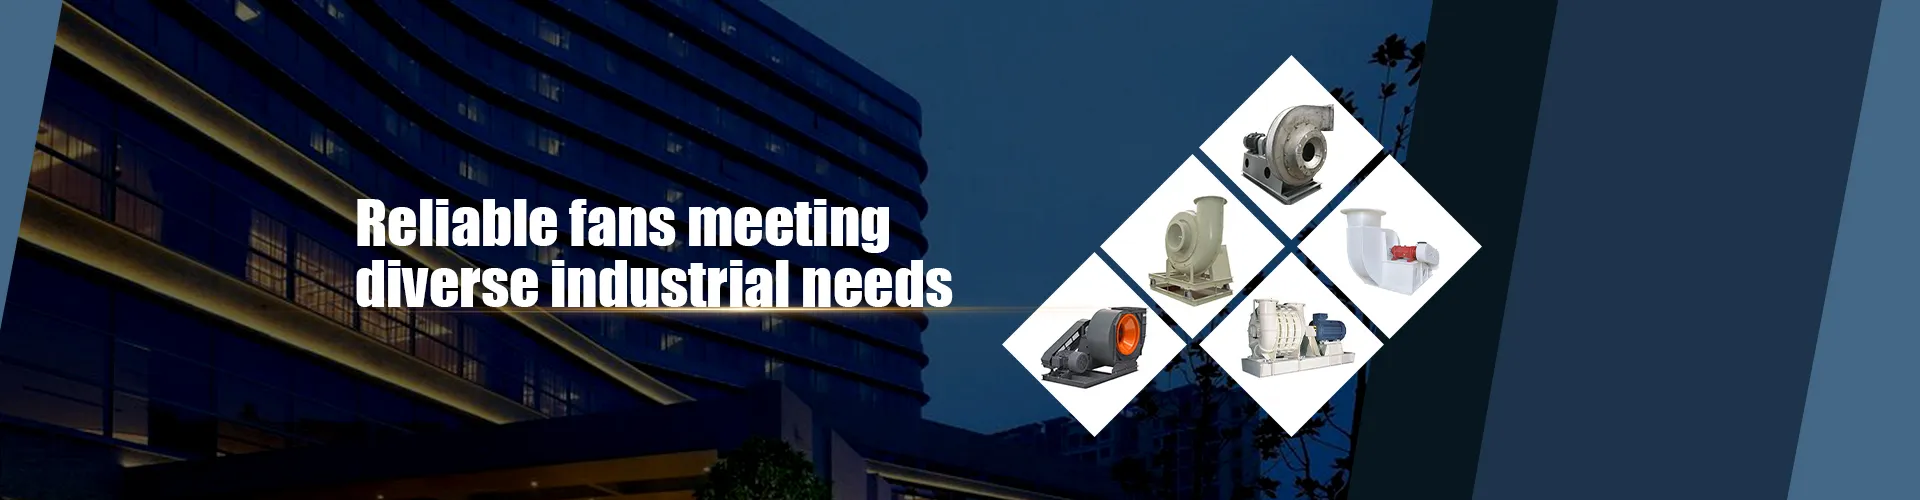
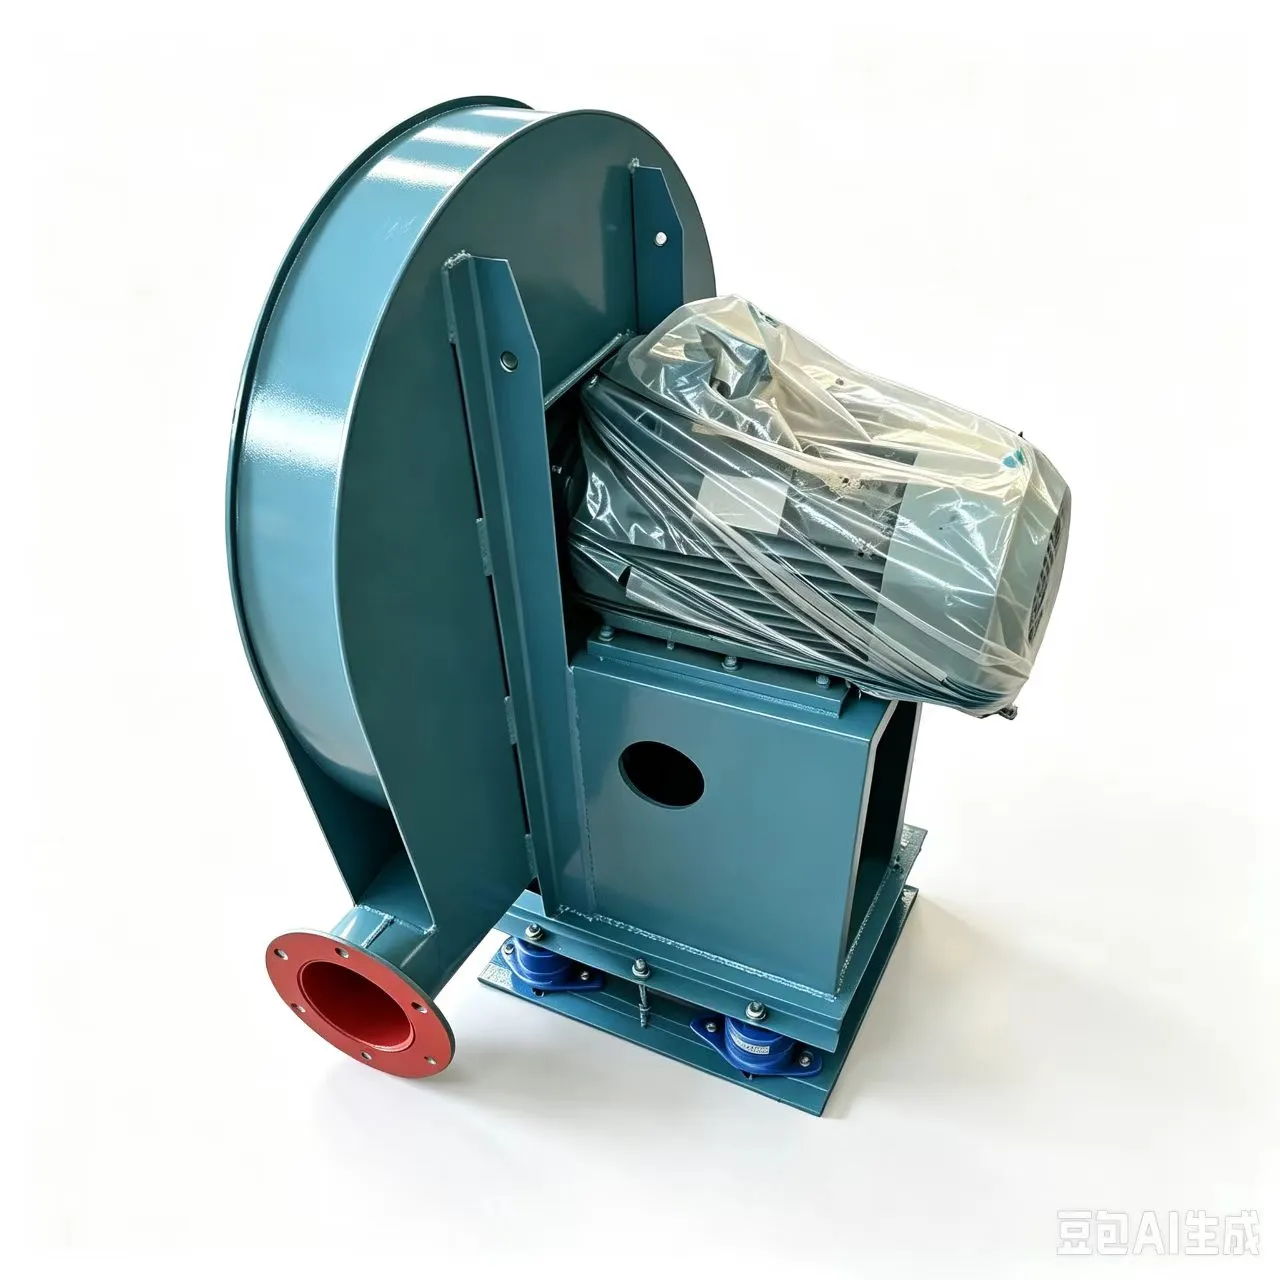
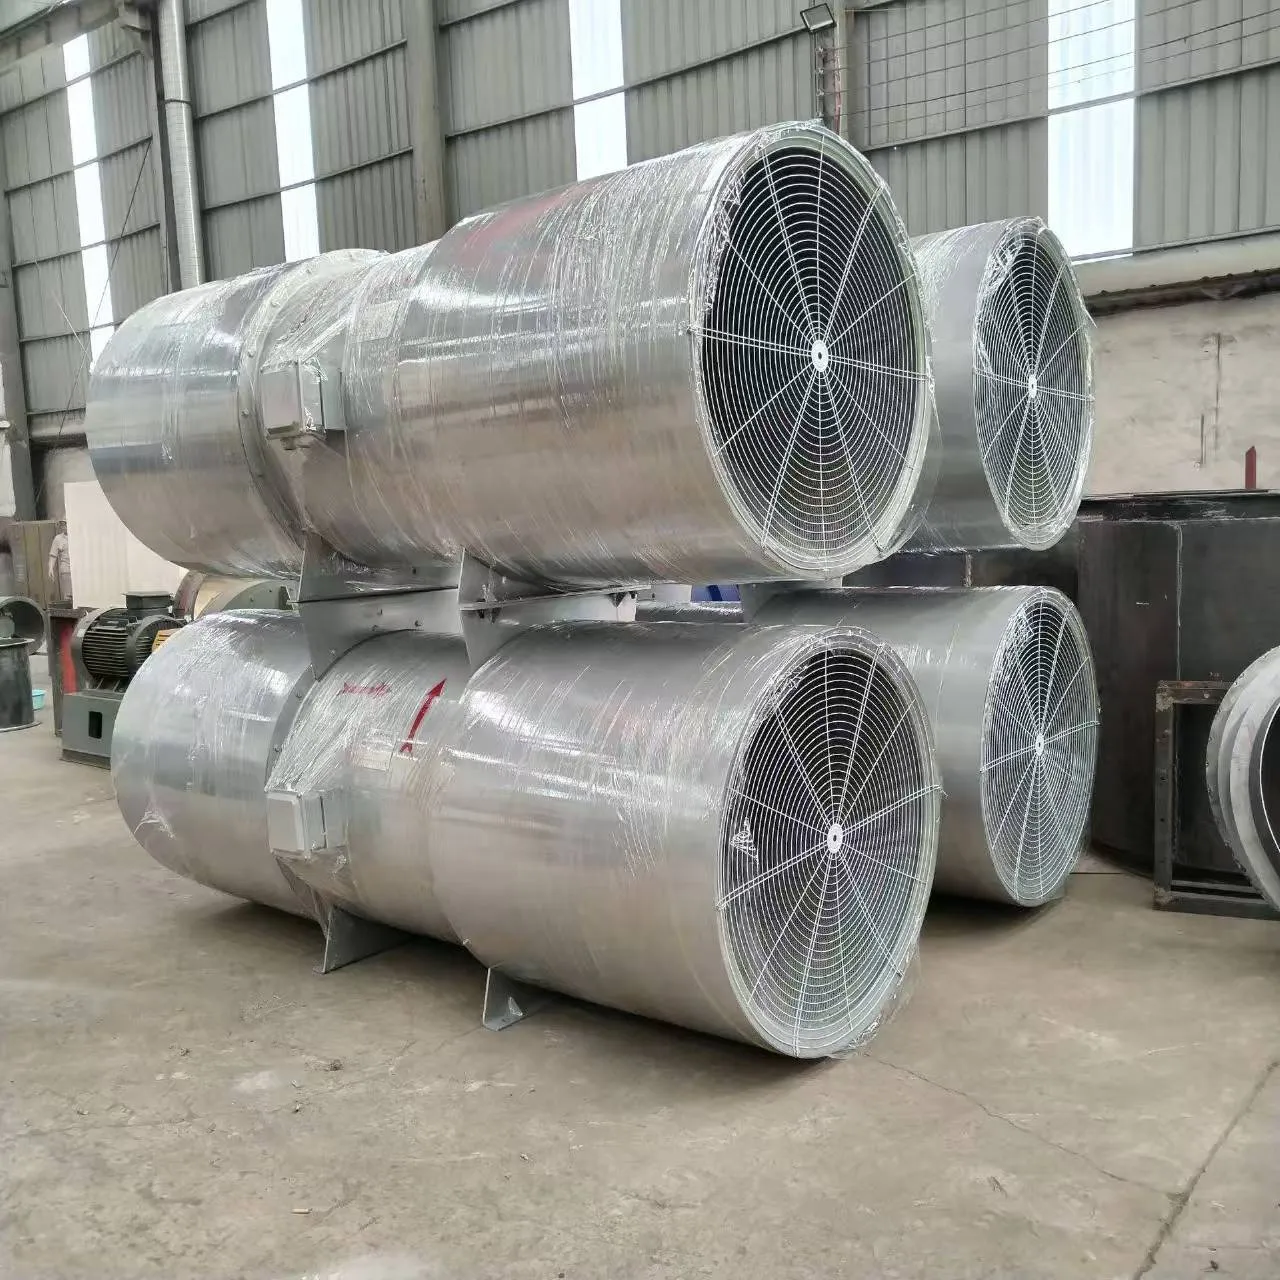
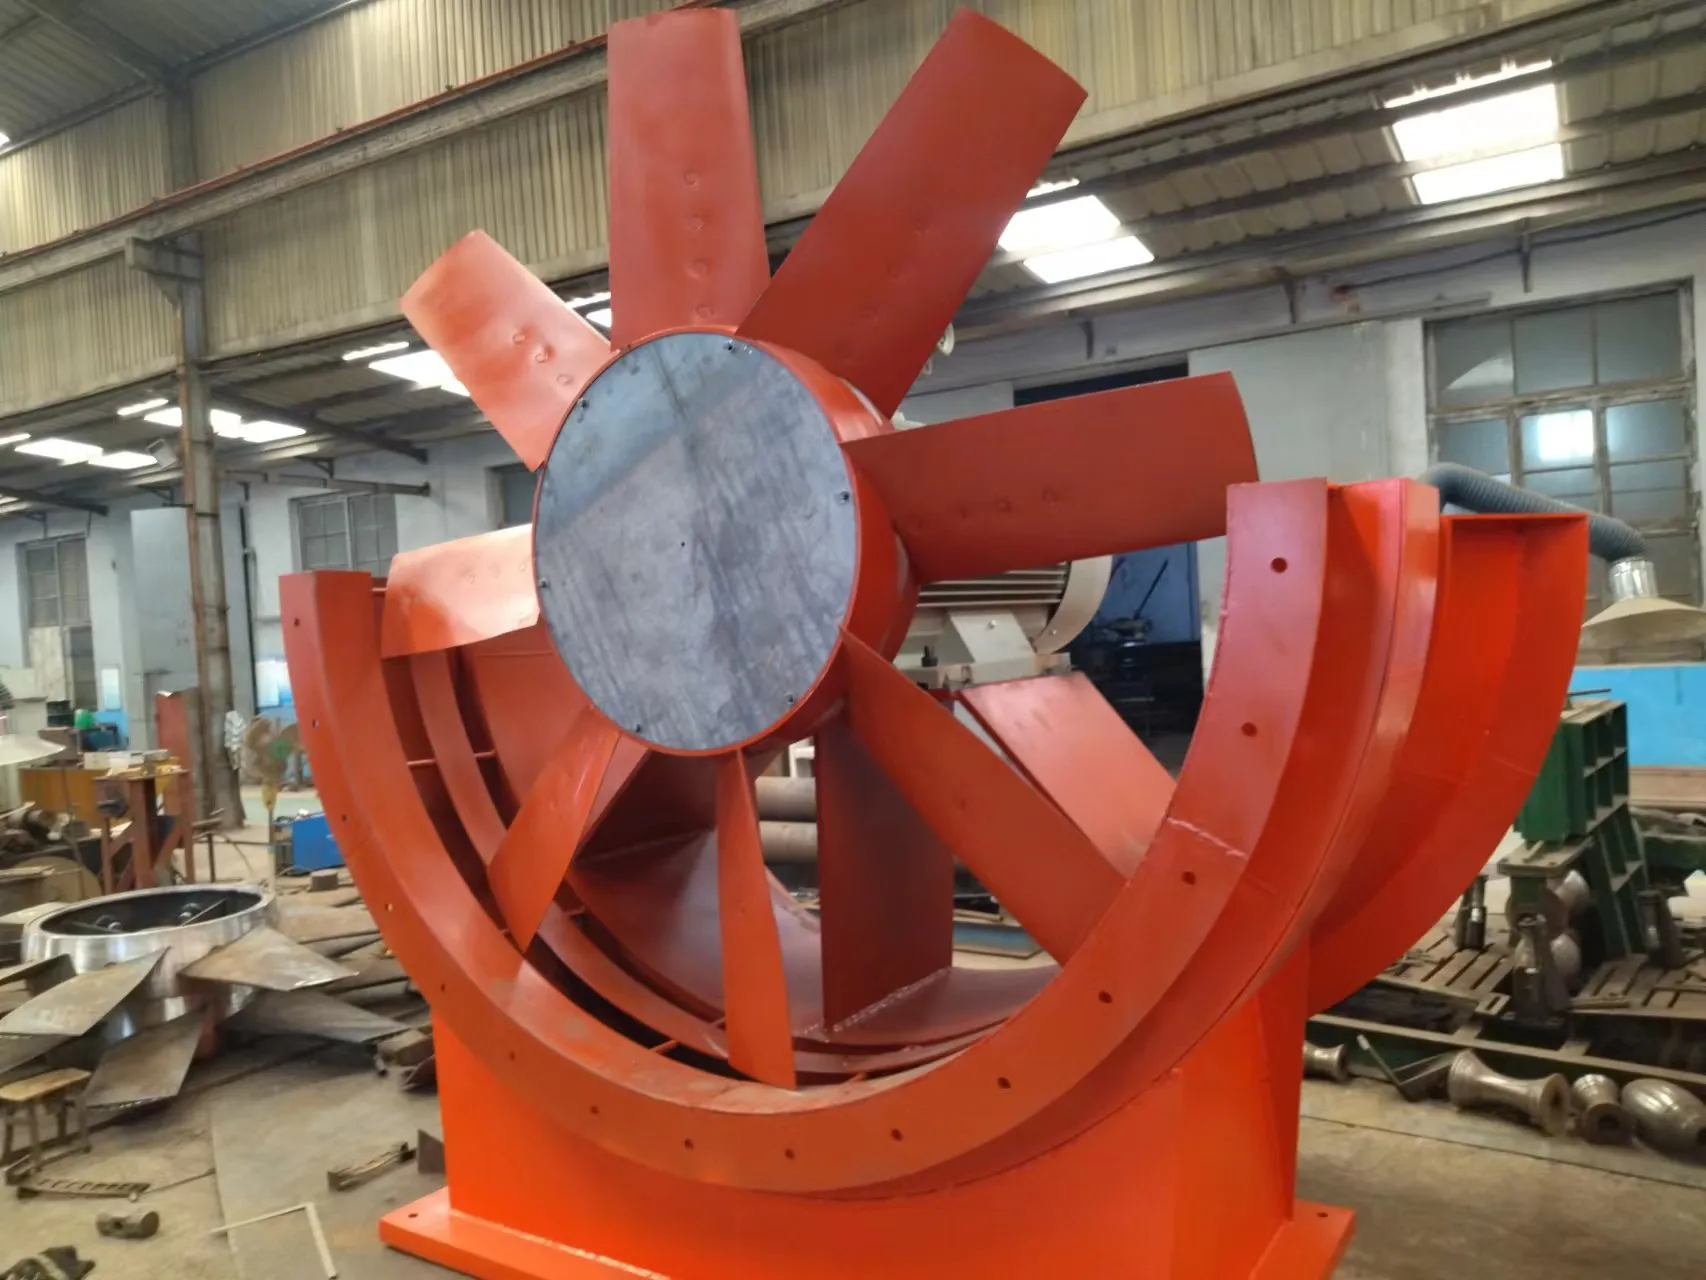
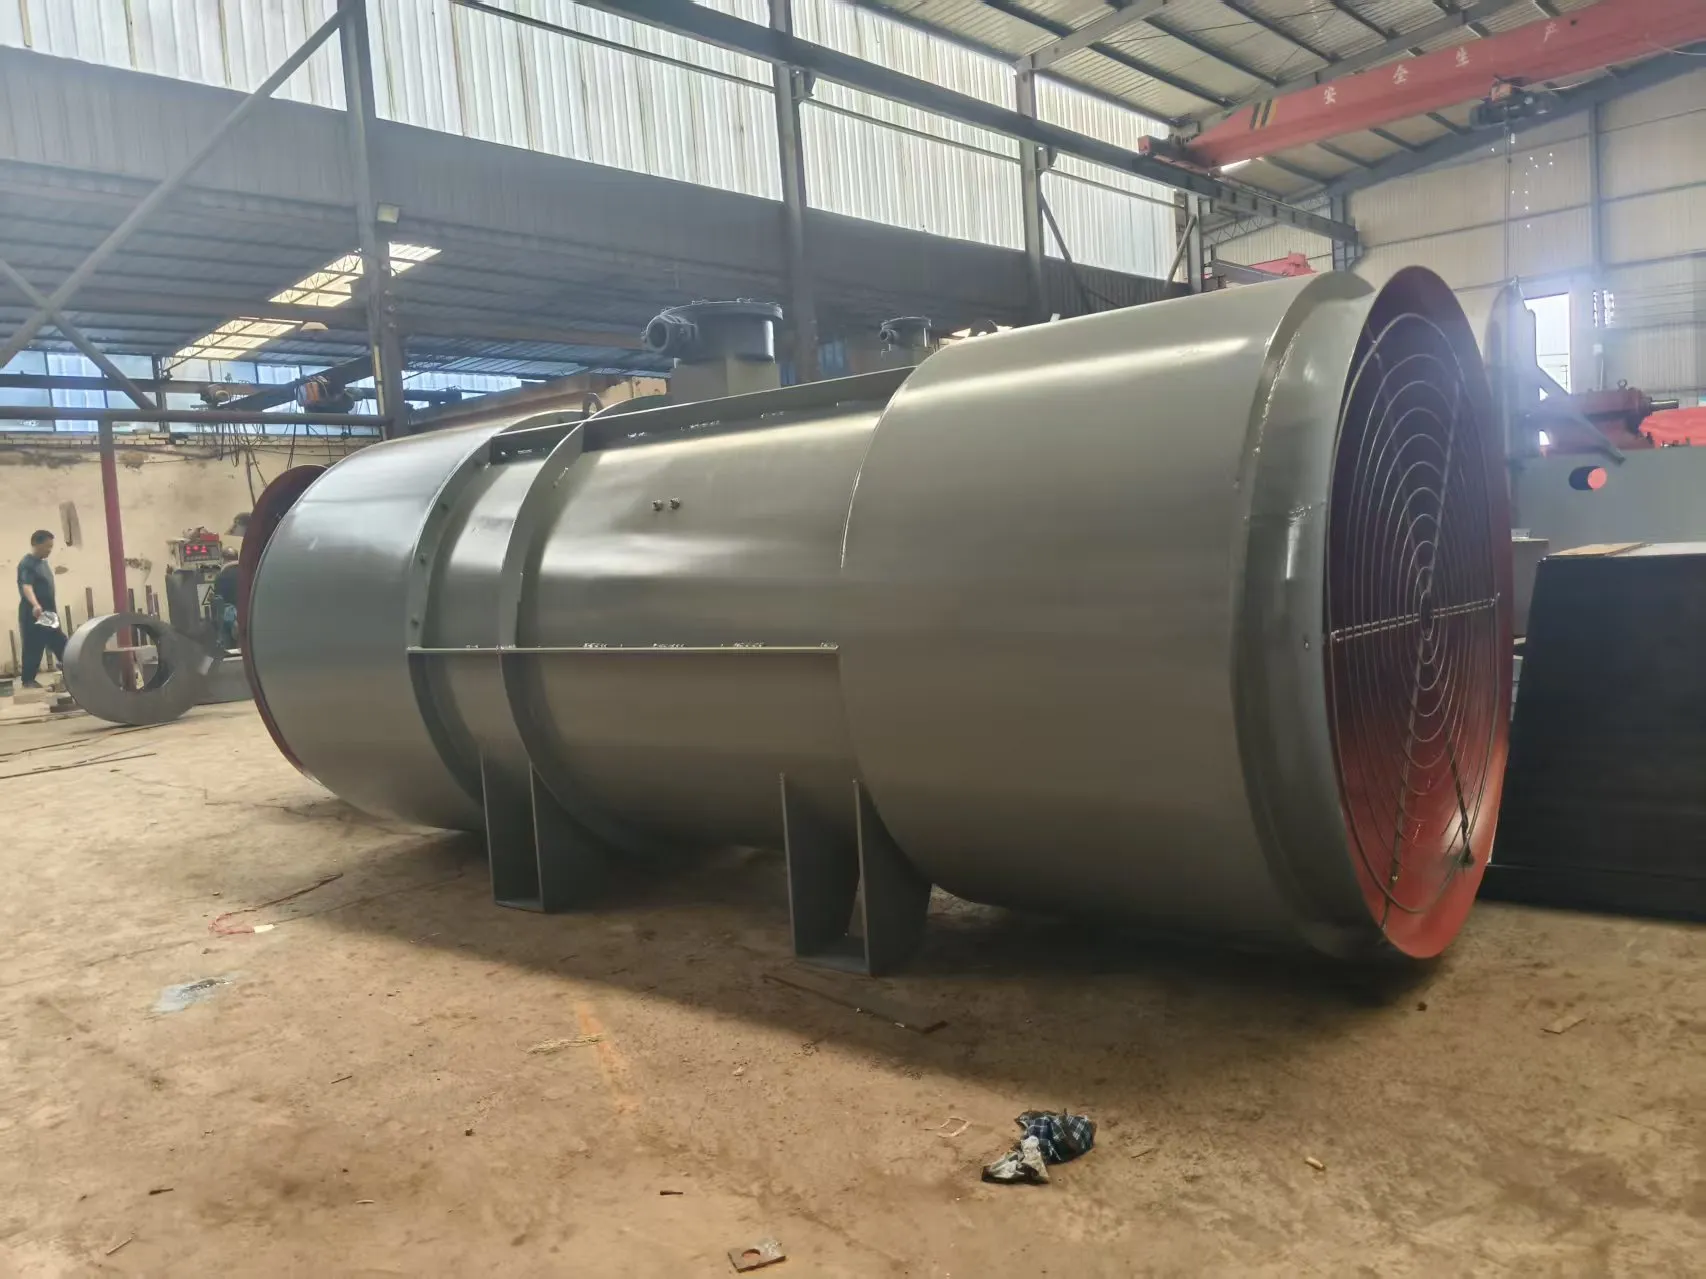
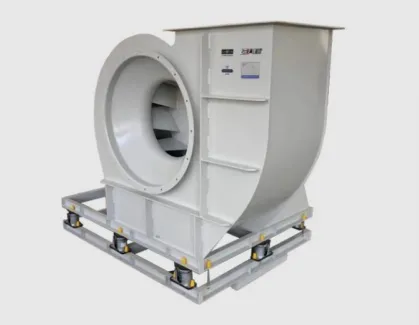
தொழில்துறை ஊதுகுழல்கள் 9-19High-Pressure Centrifugal Fan மோட்டார் நேரடியாக தூண்டுதலுடன் இணைக்கப்பட்டுள்ள கட்டமைப்பை ஏற்றுக்கொள்ளுங்கள். இந்த அமைப்பு எளிமையானது, நிறுவ எளிதானது மற்றும் குறைந்த இடத்தை ஆக்கிரமிக்கிறது. இந்த தொடர் மையவிலக்கு ஊதுகுழல்கள் பெல்ட் டிரைவ் அல்லது கப்ளிங் டிரைவ் மூலமாகவும் செய்யப்படலாம். அவை முக்கியமாக கொதிகலன்கள், உலைகள் மற்றும் சிமென்ட் ஆலைகள் போன்ற தொழில்துறை கட்டாய காற்றோட்டம் துறைகளில் பயன்படுத்தப்படுகின்றன.
Industrial blowers - உயர் அழுத்த மையவிலக்கு விசிறி
1. விசிறி ஒற்றை உறிஞ்சும் வடிவமைப்பை ஏற்றுக்கொள்கிறது. மாடல் 2.8 முதல் 16# வரை இருக்கும்.
2. ஒவ்வொரு வகை விசிறியும் இரண்டு வடிவங்களில் செய்யப்படலாம்: இடது கை அல்லது வலது கை. மோட்டரின் பக்கத்திலிருந்து, தூண்டுதல் கடிகார திசையில் சுழல்கிறது, இது வலது கை விசிறி என்று அழைக்கப்படுகிறது மற்றும் "வலது" என்று குறிக்கப்படுகிறது; தூண்டுதல் எதிரெதிர் திசையில் சுழன்றால், அது இடது கை விசிறி என்று அழைக்கப்படுகிறது மற்றும் "இடது" என்று குறிக்கப்படுகிறது.
3.தொழில்துறை ஊதுகுழல்கள் The high-pressure centrifugal விசிறியின் கடையின் நிலை வீட்டின் கடையின் கோணத்தால் தீர்மானிக்கப்படுகிறது. 8-09 உயர் அழுத்த மையவிலக்கு விசிறியானது ஒரு செவ்வக அவுட்லெட்டைக் கொண்டுள்ளது, மேலும் இது வாடிக்கையாளர் தேவைகளுக்கு ஏற்ப வட்ட வடிவ கடையாகவும் அமைத்துக்கொள்ளலாம்.
4. விசிறியின் பரிமாற்ற முறைகளில் ஒரு வகை அடங்கும்: மோட்டார் நேரடி இணைப்பு; சி வகை: பெல்ட் டிரைவ்; டி வகை: இணைப்பு இயக்கி.
9-19உயர் அழுத்த மையவிலக்கு விசிறி பிழை சரிசெய்தல்
C-வகை மற்றும் D-வகை மையவிலக்கு விசிறிகளின் பரிமாற்றப் பகுதிகளின் தேய்மானம் என்பது ஒரு பொதுவான உபகரணப் பிரச்சனையாகும், இதில் மின்விசிறியின் தாங்கும் நிலை மற்றும் தாங்கும் அறை, அதிர்வு சிக்கல்களை ஏற்படுத்தும் தூண்டுதலின் அரிப்பு ஆகியவை அடங்கும். மையவிலக்கு விசிறிகளின் மேலே உள்ள தவறுகளுக்கு, பரிமாற்ற பாகங்களை சரிசெய்வதற்கான பாரம்பரிய முறைகளில் வெல்டிங், வெப்ப தெளித்தல், தூரிகை முலாம் அல்லது புதிய தாங்கு உருளைகள் மற்றும் பரிமாற்ற கூறுகளை மாற்றுதல் ஆகியவை அடங்கும். தூண்டுதலுக்கான அதிர்வு பழுதுபார்க்கும் முறையானது, சிறிய மின்விசிறியை தொழிற்சாலைக்கு திருப்பி அனுப்புவது, தூண்டுதலின் டைனமிக் பேலன்ஸ் திருத்தம் அல்லது விசிறியில் ஆன்-சைட் டைனமிக் பேலன்ஸ் திருத்தம் செய்வது ஆகியவை அடங்கும். அல்லது அதே மாதிரியின் தூண்டுதலை மாற்றுதல்.
9-19உயர் அழுத்த மையவிலக்கு விசிறிகளுக்கான நிறுவல் விஷயங்கள்
- முழு மையவிலக்கு விசிறி அலகு நிறுவலுக்கு, அது நேரடியாக அடித்தளத்தில் வைக்கப்பட வேண்டும் மற்றும் சாய்ந்த ஷிம்களின் ஜோடிகளைப் பயன்படுத்தி சமன் செய்ய வேண்டும்.
- தளத்தில் சேகரிக்கப்பட்ட மையவிலக்கு விசிறிக்கு, அடித்தளத்தில் உள்ள இயந்திர மேற்பரப்புகள் சரியாக பாதுகாக்கப்பட வேண்டும் மற்றும் துரு அல்லது செயல்பாட்டிற்கு உட்பட்டதாக இருக்கக்கூடாது. அடித்தளத்தின் மீது அடித்தளத்தை வைக்கும்போது, சமன் செய்வதற்கு சாய்ந்த ஷிம்களின் ஜோடிகளைப் பயன்படுத்தவும்.
- தாங்கி இருக்கை மற்றும் அடித்தளம் நெருக்கமாக இணைக்கப்பட வேண்டும். நீளமான நிலை 0.2/1000 ஐ விட அதிகமாக இருக்கக்கூடாது, மேலும் அளவீடு ஒரு நிலை அளவைப் பயன்படுத்தி பிரதான தண்டின் மீது நடத்தப்பட வேண்டும். பக்கவாட்டு நிலை 0.3/1000 ஐ விட அதிகமாக இருக்கக்கூடாது, மற்றும் தாங்கி இருக்கையின் கிடைமட்ட மைய விமானத்தில் அளவீடு நடத்தப்பட வேண்டும்.
- தாங்கி புஷ்ஷை ஸ்கிராப்பிங் செய்வதற்கு முன், ரோட்டார் அச்சு கோடு மற்றும் உறை அச்சு வரியை முதலில் சீரமைக்க வேண்டும். அதே நேரத்தில், இயந்திர தொழில்நுட்ப ஆவணங்களில் குறிப்பிடப்பட்டுள்ள தேவைகளைப் பூர்த்தி செய்ய தூண்டுதலுக்கும் காற்று நுழைவாயிலுக்கும் இடையே உள்ள இடைவெளியை சரிசெய்யவும்.
- முக்கிய தண்டு மற்றும் தாங்கி புஷ் சட்டசபை போது, உபகரணங்கள் தொழில்நுட்ப ஆவணங்கள் படி சரிபார்க்க. தாங்கி கவர் மற்றும் தாங்கி புஷ் இடையே குறுக்கீடு 0.03 முதல் 0.04 மில்லிமீட்டர்கள் இருக்க வேண்டும் (தாங்கி புஷ்ஷின் வெளிப்புற விட்டம் மற்றும் தாங்கி இருக்கையின் உள் விட்டம் அளவிடவும்).
- விசிறி உறையை அசெம்பிள் செய்யும் போது, உறையின் நிலையை ரோட்டார் அச்சுக் கோட்டுடன் இணைத்து, சாதன தொழில்நுட்ப ஆவணங்களில் குறிப்பிடப்பட்டுள்ள வரம்பிற்குள் இம்பெல்லர் ஏர் இன்லெட் மற்றும் கேசிங் ஏர் இன்லெட் இடையே உள்ள அச்சு மற்றும் ரேடியல் அனுமதிகளை சரிசெய்யவும். அதே நேரத்தில், நங்கூரம் போல்ட் இறுக்கமாக இருந்தால் சரிபார்க்கவும். உபகரணங்களின் தொழில்நுட்ப ஆவணங்களில் குறிப்பிட்ட விதிமுறைகள் எதுவும் இல்லை என்றால், பொதுவாக, அச்சு அனுமதியானது தூண்டுதலின் வெளிப்புற விட்டத்தில் 1/100 ஆக இருக்க வேண்டும், மேலும் ரேடியல் அனுமதி சமமாக விநியோகிக்கப்பட வேண்டும், இதன் மதிப்பு 1.5/1000 முதல் 3/1000 இம்பெல்லர் வெளிப்புற விட்டம் (சிறிய விட்டம் பெரிய மதிப்பு எடுக்கப்படுகிறது). விசிறியின் செயல்திறனை மேம்படுத்த, அனுமதி மதிப்பை சிறியதாக மாற்ற முயற்சிக்கவும்.
- விசிறியின் சீரமைப்பு போது, விசிறி தண்டு மற்றும் மோட்டார் ஷாஃப்ட்டின் வெவ்வேறு அச்சு பட்டம்: ரேடியல் பொசிஷனிங் விலகல் 0.05 மில்லிமீட்டருக்கு மேல் இருக்கக்கூடாது, மேலும் சாய்வு 0.2/1000 ஐ விட அதிகமாக இருக்கக்கூடாது.
- உருட்டல் தாங்கு உருளைகள் கொண்ட மையவிலக்கு விசிறிகளுக்கு, சுழலியை நிறுவிய பின், மென்மையான சுழற்சியை சரிபார்ப்பதன் மூலம், இரண்டு தாங்கி அடைப்புக்குறிக்குள் தாங்கி நிற்கும் துளைகளின் வெவ்வேறு அச்சின் அளவை தீர்மானிக்க முடியும்.