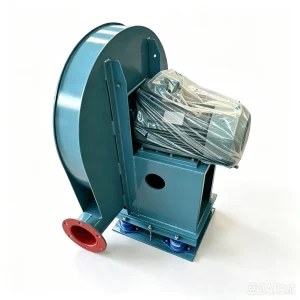
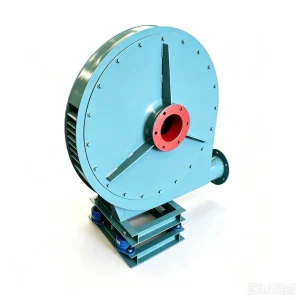
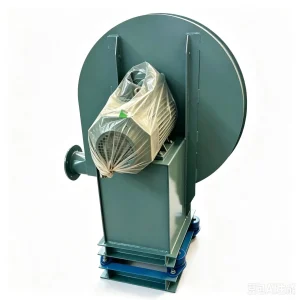
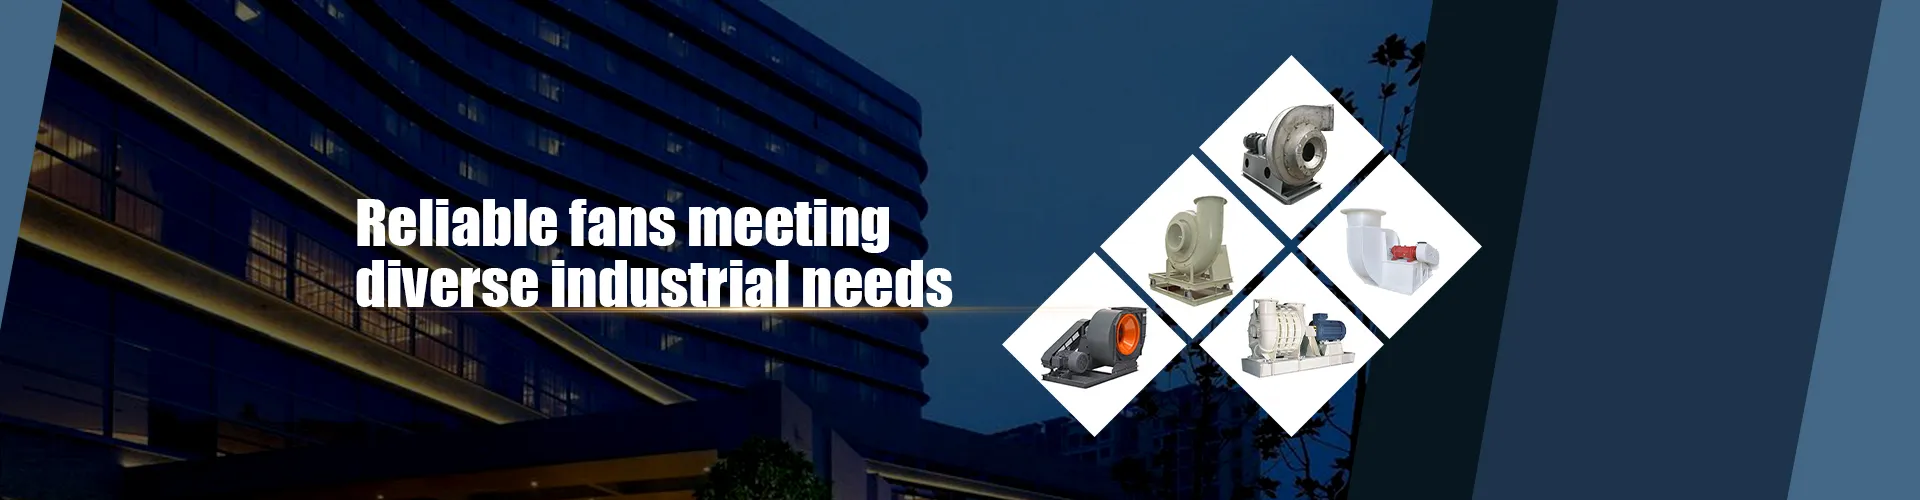
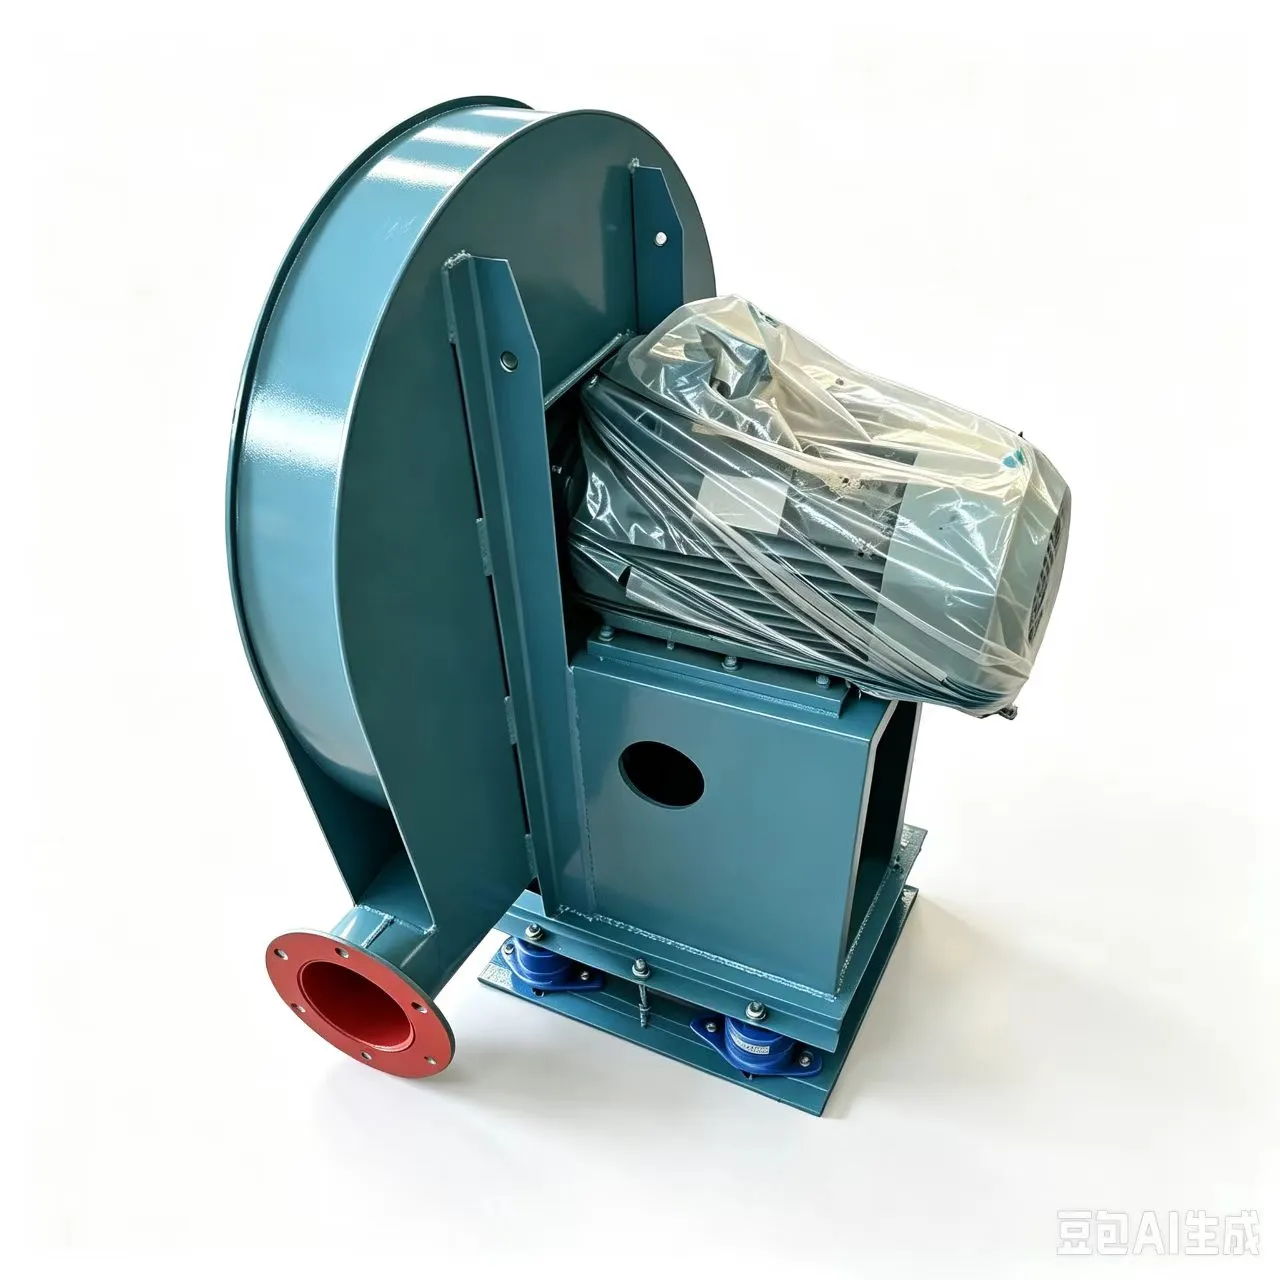
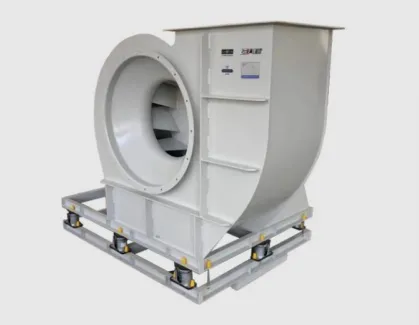
صنعتي بلورز 9-19High-Pressure Centrifugal Fan هغه جوړښت غوره کړئ چیرې چې موټور مستقیم د امپیلر سره وصل وي. دا جوړښت ساده دی، نصب کول اسانه دي، او لږ ځای نیسي. د سینټرفیوګل بلورز دا لړۍ د بیلټ ډرایو یا کوپلینګ ډرایو سره هم رامینځته کیدی شي. دوی په عمده توګه په صنعتي جبري هوا کې کارول کیږي لکه بویلرونه، بټۍ، او د سمنټو بوټو.
Industrial blowers - د لوړ فشار سینټرفیوګال فین
1. فین یو واحد سکشن ډیزاین غوره کوي. ماډل له 2.8 څخه تر 16# پورې دی.
2. هر ډول فین په دوه شکلونو کې جوړ کیدی شي: کیڼ لاس یا ښي لاس. د موټرو له غاړې څخه، امپیلر د ساعت په لور حرکت کوي، چې د ښي لاس فین په نوم یادیږي او د "ښي" لخوا اشاره کیږي؛ که چیرې امپیلر د ساعت په مقابل کې حرکت وکړي، دا د کیڼ لاس فین بلل کیږي او د "کیڼ" لخوا اشاره کیږي.
3. صنعتي بلورز The high-pressure centrifugal د فین د وتلو موقعیت د هستوګنې د وتلو زاویه لخوا ټاکل کیږي. د 8-09 لوړ فشار سینټرفیوګال فین یو مستطیل آوټ لیټ لري، او دا د پیرودونکو اړتیاو سره سم د سرکلر سایټ په توګه هم تنظیم کیدی شي.
4. د فین د لیږد طریقې شامل دي A ډول: د موټرو مستقیم اړیکه؛ د C ډول: بیلټ ډرایو؛ د ډول: د نښلولو ډرایو.
9-19 د لوړ فشار سینټرفیوګال فین غلطی ترمیم
د C-type او D-type سنټرفیوګال فینونو د لیږد برخو اغوستل د تجهیزاتو یوه عامه ستونزه ده ، پشمول د بیرنګ موقعیت کې اغوستل او د فین بیرینګ چیمبر ، د امپیلر زنګ کول د وایبریشن مسلو لامل کیږي. د سنټرفیوګال فینونو د پورتنۍ نیمګړتیاو لپاره ، د لیږد برخو ترمیم کولو دودیزو میتودونو کې ویلډینګ ، تودوخې سپری کول ، د برش پلیټ کول ، یا د نوي بیرنګونو او لیږد برخو بدلول شامل دي. د امپیلر لپاره د کمپن ترمیم میتود کې د امپیلر متحرک توازن سمون لپاره فابریکې ته د کوچني فین لیږل ، یا په فین کې د سایټ متحرک توازن اصلاح کول شامل دي. یا د ورته ماډل امپیلر ځای په ځای کول.
9-19 د لوړ فشار سینټرفیوګال فین لپاره د نصبولو مسلې
- د ټول سنټرفیوګال فین واحد نصبولو لپاره، دا باید په مستقیم ډول په بنسټ کې کیښودل شي او د جوړ شوي شیمونو په کارولو سره سطحه شي.
- د سینټرفیوګل فین لپاره چې په سایټ کې راټول شوي، په بیس کې ماشین شوي سطحونه باید په سمه توګه خوندي شي او باید د زنګ یا عملیاتو تابع نه وي. کله چې بنسټ په بنسټ کې کیښودل شي، د لیول کولو لپاره د متضاد شیمونو جوړه جوړه وکاروئ.
- د بییرنګ څوکۍ او بیس باید نږدې سره یوځای شي. د اوږدوالي کچه باید له 0.2/1000 څخه زیاته نه وي، او اندازه کول باید په اصلي شافټ کې د لیول ګیج په کارولو سره ترسره شي. د اړخ کچه باید له 0.3/1000 څخه زیاته نه وي، او اندازه کول باید د بییرنګ سیټ په افقی مرکزي الوتکه کې ترسره شي.
- د بییرنګ بوش سکریپ کولو دمخه ، د روټر محور لاین او د کیسینګ محور لاین باید لومړی تنظیم شي. په ورته وخت کې ، د امپیلر او هوایی داخلیدو ترمینځ تشه تنظیم کړئ او د اصلي شافټ او د کیسینګ شاته اړخ پلیټ شافټ سوري ترمینځ تشه تنظیم کړئ ترڅو د تجهیزاتو تخنیکي سندونو کې مشخص شوي اړتیاوې پوره کړي.
- د اصلي شافټ او بیرینګ بوش د راټولولو پرمهال ، د تجهیزاتو تخنیکي اسنادو سره سم چیک کړئ. د بیرینګ پوښ او بیرینګ بوش تر مینځ مداخله باید له 0.03 څخه تر 0.04 ملی مترو پورې وي (د بیرینګ بوش بیروني قطر او د بیرینګ سیټ داخلي قطر اندازه کړئ).
- کله چې د فین کیسینګ راټولول ، د کیسینګ موقعیت د روټر محور لاین سره د حوالې په توګه تنظیم کړئ او د تجهیزاتو تخنیکي اسنادو کې مشخص شوي حد کې د امپیلر هوایی انلیټ او د کیسینګ هوا انلیټ ترمینځ محوری او ریډیل پاکوالی تنظیم کړئ. په ورته وخت کې، وګورئ چې آیا د لنگر بولټونه سخت شوي دي. که چیرې د تجهیزاتو تخنیکي اسنادو کې کوم ځانګړي مقررات شتون نلري، په عمومي توګه، د محوری تصفیه باید د امپیلر بهرنی قطر 1/100 وي، او د ریډیل تصفیه باید په مساوي توګه وویشل شي، د 1.5/1000 څخه تر 3/1000 پورې ارزښت سره د امپیلر بهرنی قطر (د لوی ارزښت لپاره لوی ارزښت اخیستل کیږي). هڅه وکړئ د پاکولو ارزښت کوچنی کړئ ترڅو د فین موثریت ښه کړي.
- د فین د ترتیب کولو په جریان کې، د فین شافټ او د موټرو شافټ مختلف محور درجې: د ریډیل موقعیت انحراف باید د 0.05 ملی مترو څخه زیات نه وي، او تکیه باید د 0.2/1000 څخه زیاته نه وي.
- د رولینګ بیرنګونو سره د سینټرفیوګال پرستارونو لپاره ، په دوه بیرینګ بریکٹونو کې د بیرینګ سوراخ مختلف محور درجې د روټر نصب کیدو وروسته ټاکل کیدی شي ، د اسانه گردش لپاره چیک کولو سره.